
إنتاج مادة صالحة للاستخدام في البطاريات ثنائي (فلورو سلفونيل) إيميد الليثيوم (LiFSI) يتطلب ذلك مراقبة تتجاوز مرحلة التحليل النهائي. فقد تحتوي المواد الخام على رطوبة، ومركبات حمضية، وكلوريد، وفلوريد، وشوائب مرتبطة بالكبريتات، ومعادن، ومواد صلبة غير قابلة للذوبان، ومذيبات معالجة تتفاعل بشكل مختلف مع عمليات التنقية.
يمكن أن تسهم عملية التبلور في كل من إزالة الشوائب وهندسة الجسيمات. ومن الناحية العملية التنقية بالتبلور باستخدام تقنية LiFSI والتحكم في حجم الجسيمات لذلك، يجب أن تربط الاستراتيجية بين عملية التبلور وإزالة الشوائب في المراحل الأولية، وفصل السائل الأم، والغسل، والتجفيف، والمعالجة في نظام مغلق، والتحقق من قابلية التوسع.
لماذا يُعد LiFSI المخصص للبطاريات مشكلة تتعلق بالتنقية
تؤدي طرق التخليق المختلفة لـ LiFSI إلى ظهور أنماط مختلفة من الشوائب. فقد تساهم كواشف الليثيوم المتبقية في تكوين مواد غير قابلة للذوبان، في حين تتطلب الرطوبة والمذيبات والشوائب الأيونية آليات فصل مختلفة.
لذلك، لا ينبغي توقع أن تؤدي أي خطوة تبلور إلى إزالة كل الشوائب. يمكن إزالة المواد غير القابلة للذوبان قبل التبلور عن طريق الترشيح، وقد تتطلب المكونات المتطايرة والرطوبة عمليات تعتمد على التركيز أو التقطير، ويمكن أن يؤدي التبلور إلى فصل LiFSI عن المركبات التي تبقى بشكل تفضيلي في الطور السائل في ظل المذيب وظروف التشغيل المختارة.
لا تقتصر مسألة تطوير العملية على كيفية ترسيب LiFSI فحسب. بل إنها أي شوائب يجب إزالتها، وفي أي عملية تشغيلية، وتحت أي ظروف.
اختيار مسار التبلور LiFSI
يمكن أن يشمل تنقية LiFSI التبلور بالمحلول، أو التبلور بالمذيب أو المضاد للمذيب، أو ربما مفاهيم الفصل القائمة على الذوبان، عندما يسمح بذلك سلوك الطور الخاص بـ LiFSI واستقراره الحراري.
يجب أن يستند الاختيار إلى حالة المادة الأولية، وسلوك الشوائب، وبيانات الطور أو القابلية للذوبان، والقيود الحرارية، ومتطلبات المذيبات، وأهداف الاسترداد، ومعالجة المواد الصلبة في المراحل اللاحقة.
المجالات التي يمكن أن تنطبق عليها عملية التبلور بالذوبان
التبلور بالذوبان هو مبدأ فصل راسخ يتم فيه فصل المنتج البلوري عن السائل الغني بالشوائب من خلال عملية تصلب محكومة. ويعتمد أداء هذا المبدأ على التوازن بين الحالة الصلبة والسائلة، وتوزيع الشوائب، وتكوين البلورات، وإزالة السائل المتبقي.
إلا أن تطبيق هذه المبادئ العامة على LiFSI لا يؤدي في حد ذاته إلى إنشاء عملية صناعية للتبلور بالصهر.
سيتطلب إجراء تقييم خاص بـ LiFSI الحصول على بيانات موثوقة عن توازن الطور، وسلوك توزيع الشوائب، والاستقرار الحراري في ظل أوقات البقاء الفعلية، ولزوجة الذوبان وخصائص النقل، والتوافق مع التآكل، ودليلًا على إمكانية الفصل الفعال للسائل الغني بالشوائب عن الطور البلوري.
وإذا كانت تلك الظروف مواتية، فإن التبلور بالذوبان قد يقلل من الاعتماد على مذيبات التبلور. ومن شأن المقايضة الناتجة أن تتجه نحو الحمل الحراري، وتصميم نقل الحرارة، ونقل المواد الصلبة، والتلوث، وفصل السائل عن البلورة، والتحكم في درجة الحرارة.
لذلك ينبغي اعتبار التبلور بالذوبان بمثابة مسار تنقية مرشح يتطلب التحقق التجريبي, ، بدلاً من افتراض أنها متفوقة بطبيعتها على التبلور القائم على المذيبات.
التبلور بالمذيبات والمضادات
يؤدي تبلور المحلول إلى حدوث حالة تشبع زائد عن طريق تغيير درجة الحرارة أو التركيز أو تركيبة المذيب، أو مزيج من هذه المتغيرات.
في عملية التبلور باستخدام المضاد للمذيب، يؤدي تغيير تركيبة السائل إلى انخفاض قابلية ذوبان LiFSI. ويجب أن يتم تنسيق إضافة المضاد للمذيب وعملية الخلط، لأن التوزيع غير المتساوي قد يؤدي إلى حدوث تشبع زائد موضعي وتكوين نوى بلورية مفرط قبل أن يصل المحلول الكلي إلى التركيبة المقصودة.
تقدم طرق براءات الاختراع المنشورة الخاصة بـ LiFSI أمثلة مباشرة على هذه الاستراتيجية الأوسع نطاقًا للتنقية. وتجمع إحدى العمليات المكشوفة بين التقطير المشترك، وإذابة LiFSI الصلب في مذيب كربونات لا مائي، والترشيح الميكروني للشوائب غير القابلة للذوبان، والتركيز، والتبلور اللاحق.
يوضح هذا التسلسل مبدأً مهمًا في العملية: يمكن تخصيص فئات الشوائب لعمليات فصل مختلفة، بدلاً من إجبار عملية التبلور على القيام بمهمة التنقية بأكملها.
كما توفر الطرق القائمة على المحاليل متغيرات للتحكم في الجسيمات من خلال تركيبة المذيب، والتبريد، والتركيز، وإضافة البذور، وإضافة المضاد للمذيب. وتشمل المفاضلات المتعلقة بها استرداد المذيب، والتحكم في المذيب المتبقي، وحمل التجفيف، وفقدان المنتج، والمناولة في بيئة مغلقة.
متى تكون استراتيجية التنقية المختلطة خيارًا منطقيًّا
فيما يتعلق بالمواصفات الصارمة الخاصة ببطاريات، لا يلزم أن يقتصر اختيار العملية على الاختيار بين التذويب والتبلور بالمذيبات.
يمكن أن تستهدف عمليات التقطير أو التجفيف، والترشيح، والتبلور، والغسل، والتجفيف فئات مختلفة من الشوائب. وينبغي اختيار التسلسل وفقًا لكفاءة الفصل، واسترداد المنتج، والاحتياجات من الطاقة، ومخزون المذيبات، وإمكانية التحكم التشغيلي.
يقتصر هذا النهج على استخدام التبلور في عمليات الفصل التي تستند إلى سلوك الطور أو سلوك الذوبان ذي الصلة.
كيف تربط عملية التبلور بين درجة النقاء وحجم الجسيمات
يُعدُّ التشبع الزائد أو التبريد الزائد القوة الدافعة لعملية التبلور. ويؤثر حجمهما وتوزيعهما المكاني على مدى سرعة تكوّن النوى الجديدة مقارنةً بنمو البلورات الموجودة.
يمكن أن يؤدي التوليد السريع للتشبع الفائق إلى تكوين عدد كبير من البلورات الدقيقة. ويؤدي ارتفاع نسبة الجسيمات الدقيقة إلى تغيير توزيع أحجام البلورات، مما قد يعقّد عمليات الفصل بين المادة الصلبة والسائلة وإزالة المحلول الأم في المراحل اللاحقة.
يمكن أن يؤدي التحكم الأكبر في درجة التشبع الزائد إلى تعزيز النمو على البلورات الموجودة، لكن عدم كفاية القوة الدافعة يؤدي إلى إطالة وقت المعالجة وقد يقلل من إنتاجية جهاز التبلور.
لذلك، يجب أن تحقق نطاق التشغيل التوازن بين تكوين النوى، ونمو البلورات، وإزالة الشوائب، والعائد، ووقت الدورة أو وقت البقاء، وCSD، ومعالجة المواد الصلبة في المراحل اللاحقة. وترتبط درجة النقاء وحجم الجسيمات عبر نفس مسار التبلور.
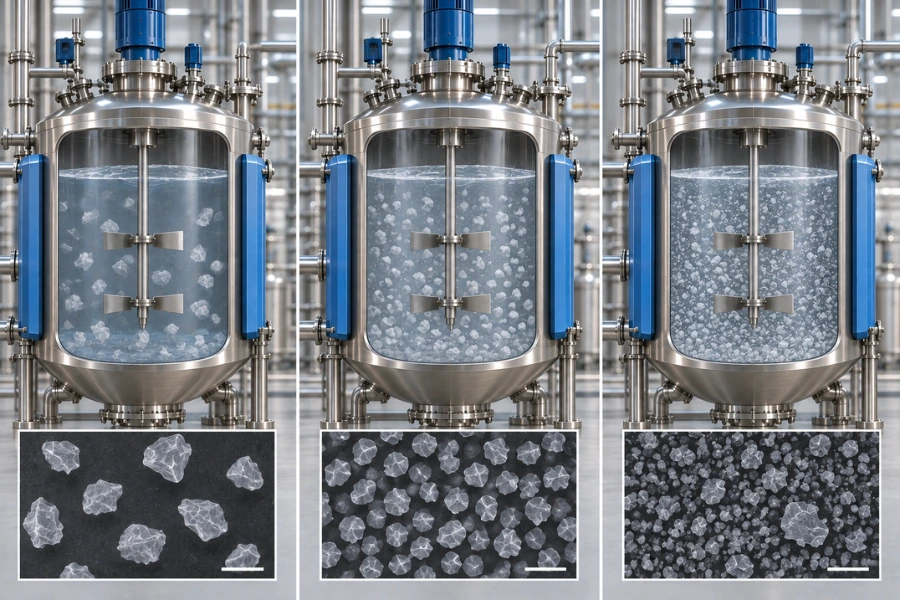
هندسة توزيع أحجام جسيمات LiFSI
يعكس مؤشر CSD النهائي عمليات التبريد أو إضافة المضاد للمذيب، والزراعة، والخلط، ووقت البقاء، والتكتل، وتكسر البلورات. ولا يمكن لمؤشر D50 وحده أن يشير إلى ما إذا كان المنتج يحتوي على جزيئات دقيقة مفرطة، أو توزيع واسع، أو جزيئات متكتلة.
التبريد وإضافة المذيب المضاد
ينبغي أن يتحكم مسار التبريد في معدل تطور حالة التشبع الزائد، بدلاً من الاكتفاء بمجرد اتباع منحنى درجة حرارة محدد مسبقًا. وبالمثل، يجب أن تحد إضافة المضاد للمذيب من التدرجات القوية في التركيب الكيميائي في المناطق المجاورة لمنطقة التغذية.
على المستوى التجاري، قد تخفي درجة الحرارة العامة والتركيب المتوسط الظروف السائدة بالقرب من أسطح التبريد أو نقاط الإضافة أو المناطق التي لم يتم خلطها جيدًا. ولذلك، قد تؤدي الظروف المحلية إلى بدء عملية التبلور قبل أن تصل العملية العامة إلى هدفها الاسمي.
استراتيجية البذر
تُستخدم عملية البذر لتوفير أسطح بلورية موجودة مسبقًا من أجل النمو، ويمكن أن تقلل من الاعتماد على التبلور الأولي غير الخاضع للسيطرة.
يحدد تحميل البذور، وتوزيع الأحجام، ونقطة الإضافة، والتشتت، الكمية الأولية للبلورات المتاحة لاستهلاك حالة التشبع الزائد. ولذلك، ينبغي أن ترتبط استراتيجية البذور بـ CSD المستهدف وملف حالة التشبع الزائد، بدلاً من تحديدها فقط كنسبة مئوية ثابتة من الكتلة.
الخلط والتآكل البلوري
يؤدي الخلط إلى توزيع الحرارة والمادة المذابة والحفاظ على تعليق المواد الصلبة. غير أن زيادة التحريك تؤدي أيضًا إلى زيادة التفاعلات بين البلورات وبعضها البعض، وبين البلورات والمعدات.
إذا كانت البلورات عرضة للكسر ميكانيكيًا، فإن الاحتكاك قد يؤدي إلى تكوين شظايا أصغر حجمًا وتغيير توزيع الحجم الجزيئي (CSD). ويجب أن يحقق مستوى التقليب المناسب التوازن بين الدوران والتعليق من جهة، والتلف الذي يُلاحظ تجريبيًّا في البلورات من جهة أخرى.
لماذا لا تعتبر بلورات LiFSI الأكبر حجمًا أفضل تلقائيًّا
بالنسبة للجسيمات المتشابهة هندسيًّا، تؤدي زيادة الحجم المميز للجسيمات إلى انخفاض المساحة السطحية النوعية لكل وحدة كتلة. ولذلك، فإن تقليل نسبة الجسيمات الدقيقة يمكن أن يقلل المساحة السطحية المكشوفة، وقد يؤدي إلى تحسين بعض خصائص معالجة المسحوق.
ولا تُثبت هذه العلاقة الفيزيائية وجود حجم مثالي عام لجسيمات LiFSI، ولا تُثبت حدوث انخفاض محدد في امتصاص الرطوبة.
كما أن شكل البلورات، وعرض التوزيع، والتكتل، والمتانة الميكانيكية، وسلوك الذوبان، كلها عوامل مهمة أيضًا. فقد يُسفر كل من التكتل الكبير والبلورة الفردية المتكاملة الشكل عن قياسات متشابهة لحجم الجسيمات، في حين يختلف سلوكهما أثناء المناولة وتحضير المحلول الإلكتروليتي.
لذلك، ينبغي أن تتضمن مواصفات جسيمات LiFSI تقييمًا لما يلي: D50 إلى جانب عرض التوزيع، وجزء الجسيمات الدقيقة، والمورفولوجيا، وميل التكتل، وسلوك الرطوبة، ومتطلبات الذوبان في المراحل اللاحقة. ينبغي تحديد النطاق الأمثل تجريبياً وفقاً للمنتج والعملية المقصودين.
الترشيح والغسل والتجفيف هي العوامل التي تحدد جودة المنتج النهائي
تحدد عملية التبلور المكونات التي تدخل في الطور الصلب أو تبقى خارجها. أما عملية العزل فتحدد كمية السائل المحتوي على الشوائب التي تظل مرتبطة بالبلورات المستخلصة.
فصل السائل الأم عن الخلاصة وغسلها
تحتفظ الكعكة البلورية الرطبة بالسائل الأم داخل الفراغات بين الجسيمات وعلى أسطح الجسيمات. وعندما تتركز الشوائب المرفوضة في ذلك السائل، يؤثر التصريف والغسل على كمية الشوائب المتبقية في المنتج النهائي.
يمكن أن تزيد الكتل ذات الحبيبات الدقيقة من مقاومة تدفق السائل، في حين أن الهياكل المتكتلة قد تحتفظ بالسائل داخليًا. وبالتالي، يعتمد أداء الغسل على مؤشر CSD، والشكل المورفولوجي، ونفاذية الكتلة، وخصائص السائل، وكفاءة الإزاحة، وقابلية المنتج للذوبان في وسيط الغسل.
قد يؤدي زيادة حجم الغسل إلى تحسين إزاحة الشوائب، ولكنه قد يؤدي أيضًا إلى زيادة ذوبان المنتج، وزيادة الحاجة إلى استرداد المذيب، وزيادة حمل التجفيف. ولذلك، ينبغي تقييم شروط الغسل من منظور كل من إزالة الشوائب واسترداد المنتج.
التجفيف والحماية من الرطوبة
يجب أن يهدف التجفيف إلى إزالة السائل المتبقي من العملية مع الحد من امتصاص الرطوبة، والتعرض للحرارة، والتكتل، والتكتل.
تستخدم أمثلة محددة من براءات اختراع LiFSI المنشورة عملية تجفيف تحت ضغط منخفض عند درجة حرارة أقل من 50 درجة مئوية، وذلك بعد اتباع تسلسلات العزل الخاصة بها القائمة على المذيبات. وينبغي اعتبار تلك الدرجة مثالاً خاصاً بهذه العملية، وليس مواصفة عامة لتجفيف LiFSI.
يؤدي التشغيل في ظروف التفريغ إلى خفض درجة غليان المكونات المتطايرة، لكن معدل التجفيف قد يظل محدودًا بسبب انتقال الحرارة والكتلة عبر الكتلة الرطبة أو طبقة المسحوق. ونظرًا لأن عملية التجفيف قد تؤدي إلى تغير في التكتل والتوزيع الحبيبي الظاهري، فيجب فحص خصائص الجسيمات بعد التجفيف وليس عند تفريغ جهاز التبلور فقط.
وينبغي بعد ذلك التحقق من صحة شروط النقل الجاف والتعبئة والتغليف وفقًا لمواصفات الرطوبة النهائية المطلوبة.
توسيع نطاق عملية تبلور LiFSI من المرحلة التجريبية إلى الإنتاج التجاري
لا يمكن توسيع نطاق عملية التبلور LiFSI المختبرية عن طريق مضاعفة حجم الوعاء مع الحفاظ على زمن التبريد وسرعة جهاز التحريك.
مع زيادة حجم المعدات، تتغير مساحة نقل الحرارة بالنسبة للحجم، ووقت الخلط، وتعليق المواد الصلبة، وسلوك التشبع الزائد الموضعي. ولذلك، فإن نفس المنحنى الاسمي لدرجة الحرارة الكلية يمكن أن ينتج عنه توزيع بلوري مختلف.
قد يتعرض المادة الموجودة بالقرب من سطح نقل الحرارة في جهاز التبلور التجاري لتاريخ حراري يختلف عن ذلك الخاص بالكتلة الرئيسية. ويمكن أن يؤدي التشبع الزائد الموضعي إلى تحفيز تكوين النوى أو الترسب على الجدران، في حين أن الترسبات المتراكمة قد تقلل من نقل الحرارة وتغير تدريجيًا نمط التبريد.
يُحدث الخلط مفاضلة أخرى تعتمد على حجم المفاعل. فقد يؤدي زيادة التحريك إلى تحسين التعليق، لكنه يزيد من التآكل إذا كانت البلورات هشة ميكانيكيًا، في حين أن الدوران غير الكافي قد يؤدي إلى حدوث تباينات محلية في درجة الحرارة والتركيز وعدد البلورات.
يُضيف التبلور المستمر توزيع زمن البقاء كمتغير تصميمي آخر. فالبلورات التي تمر بأزمنة بقاء مختلفة يمكن أن تخرج في مراحل نمو مختلفة، مما يؤدي إلى توسيع نطاق توزيع أحجام البلورات (CSD) وتغيير سلوك عمليات الترشيح والغسل في المراحل اللاحقة.
لذلك، ينبغي أن تتضمن عملية التحقق التجريبي تقييم ما يلي:
- التشبع الفائق والملامح الحرارية
- قدرة التبريد
- سلوك التبلور والنمو
- الخلط وتعليق المواد الصلبة
- التآكل والتكتل البلوريان
- ترسبات الجدران والتلوث
- توزيع حجم الجسيمات
- أداء الترشيح والغسل
- خصائص التجفيف
- توزيع الشوائب بين المنتج والسائل الأم
- تراكم الشوائب في الأماكن التي يتم فيها إعادة تدوير المجاري المائية
الغرض من العمل التجريبي هو تحديد ما إذا كان يظل سلوك العملية قابلاً للتكرار مع تغير الحجم, ، وليس مجرد ما إذا كانت دفعة تجريبية واحدة قد حققت القيمة المستهدفة في الاختبار أم لا.
دمج عملية تنقية LiFSI المخصصة للبطاريات
ينبغي تصميم خط التنقية التجاري انطلاقًا من المواصفات المطلوبة لمادة LiFSI ومن تركيبة الشوائب التي تدخل عملية التنقية.
قد يكون التسلسل المفاهيمي كما يلي:
LiFSI الخام → التجفيف أو التنقية المسبقة → إزالة المواد غير القابلة للذوبان → التبلور المتحكم فيه → فصل السائل الأم وغسله → التجفيف بالفراغ → المناولة الجافة في بيئة مغلقة → LiFSI صالح للاستخدام في البطاريات
هذا إطار عمل لتطوير العمليات، وليس مخططًا عمليًّا شاملاً لتقنية LiFSI. ويعتمد التسلسل الفعلي على التركيب الكيميائي للمواد الأولية، وسلوك الشوائب، ونظام المذيبات، ومواصفات المنتج، وأهداف الاستخلاص، وقيود المعدات.
تتطلب تيارات إعادة التدوير عملية تحقق خاصة. فإذا أدى التبلور إلى إرجاع شوائب بشكل تفضيلي إلى المحلول الأم، فإن إعادة تدوير تلك التيارات دون إجراء عملية تطهير كافية قد يؤدي إلى زيادة تدريجية في تركيز الشوائب التي تدخل الدورات اللاحقة.
لذلك، ينبغي أن يستند تصميم عملية إعادة التدوير إلى التقسيم المقاس للشوائب، وموازين المواد، ومتطلبات التطهير، وتأثير تغير تركيبة المواد المعاد تدويرها على سلوك التبلور.
المعلمات الرئيسية التي يجب التحقق من صحتها قبل التوسع
| المعلمة | تأثير العملية | الأدلة اللازمة لتوسيع نطاق مبادرة LiFSI |
|---|---|---|
| ملف تعريف الشوائب في العلف | يحدد استراتيجية الفصل | التوصيف التحليلي عبر مرافق تسمين الماشية |
| سلوك الطور أو سلوك الذوبان | يحدد نطاق التبلور | بيانات التوازن الخاصة بـ LiFSI |
| التشبع الزائد | يتحكم في تكوين البذور ونموها | تجارب الذوبان والتبلور |
| مواصفات التبريد | تؤثر على CSD والإنتاجية | بيانات تجريبية لنقل الحرارة |
| البذر | يتحكم في التوزيع الأولي للبلورات | تجارب استجابة البذور |
| الاضطراب | يتحكم في عمليات الخلط والتعليق | اختبارات الخلط والتآكل |
| تحميل المواد الصلبة | يؤثر على سلوك الملاط | بيانات الريولوجيا والمعلقات |
| إزالة السائل الأم | يحد من انتقال الشوائب | بيانات فصل الشوائب والكتلة المتراكمة |
| الغسيل | يزيل السوائل المتبقية | بيانات كفاءة الغسيل وفقدان المنتج |
| التجفيف | يتحكم في الرطوبة والمذيبات المتبقية | حركيات التجفيف واستقرار المنتج |
| التحكم في الجو | يحد من التعرض للرطوبة | اختبار امتصاص الرطوبة |
| استراتيجية إعادة التدوير | يؤثر على عملية الاسترداد وقائمة الشوائب | بيانات التوازن المادي وتراكم الشوائب |
تكمن أهمية هذه المعلمات في التفاعل فيما بينها. فالتبريد يؤثر على CSD، وCSD يؤثر على سلوك الكيك، وسلوك الكيك يؤثر بدوره على إزالة السائل الأم ومقدار الشوائب المتبقية في النهاية.
من عملية التبلور في معهد LiFSI إلى الإنتاج المخصص للبطاريات
مخصص للبطاريات LiFSI يتطلب الإنتاج إزالة الشوائب، والتبلور، وفصل المواد الصلبة، والتجفيف، وإدارة إعادة التدوير، بحيث يعمل كل ذلك كنظام تنقية متكامل. ويمكن لمبادئ التبلور العامة أن توجه عملية تطوير العملية، ولكن يجب تحديد سلوك الطور الخاص بـ LiFSI، وتوزيع الشوائب، وخصائص الجسيمات، والحدود الحرارية تجريبياً قبل توسيع نطاق المسار.
دودجن ويطبق هذا النهج الهندسي العملي على استراتيجية التنقية، والتحقق التجريبي، وتوسيع نطاق عملية التبلور، وتكامل العمليات عند تقييم المسارات المؤدية إلى إنتاج LiFSI مستقر ومناسب للبطاريات.



