
Producción de material apto para baterías bis(fluorosulfonil)imida de litio (LiFSI) requiere un control que va más allá del análisis final. El material en bruto puede contener humedad, compuestos ácidos, cloruro, fluoruro, impurezas relacionadas con los sulfatos, metales, sólidos insolubles y disolventes de proceso que reaccionan de forma diferente a las operaciones de purificación.
La cristalización puede contribuir tanto a la eliminación de impurezas como al diseño de partículas. Una aplicación práctica Purificación por cristalización LiFSI y control del tamaño de las partículas Por lo tanto, la estrategia debe integrar la cristalización con la eliminación de impurezas en las fases previas, la separación del licor madre, el lavado, el secado, la manipulación en circuito cerrado y la validación de la ampliación de escala.
Por qué el LiFSI apto para baterías plantea un problema de purificación
Las distintas vías de síntesis del LiFSI generan diferentes perfiles de impurezas. Los reactivos de litioación residuales pueden aportar material insoluble, mientras que la humedad, los disolventes y las impurezas iónicas requieren diferentes mecanismos de separación.
Por lo tanto, no cabe esperar que ninguna etapa de cristalización elimine todas las impurezas. El material insoluble puede eliminarse antes de la cristalización mediante filtración; los componentes volátiles y la humedad pueden requerir operaciones basadas en la concentración o la destilación; y la cristalización puede separar el LiFSI de las especies que permanecen preferentemente en la fase líquida en las condiciones de disolvente y funcionamiento seleccionadas.
La cuestión del desarrollo del proceso no se reduce simplemente a cómo cristalizar el LiFSI. Se trata de qué impureza debe eliminarse, en qué operación unitaria y en qué condiciones.
Elección de la vía de cristalización LiFSI
La purificación del LiFSI puede realizarse mediante cristalización en solución, cristalización con disolvente o con antidisolvente, o incluso mediante técnicas de separación basadas en la fusión, siempre que el comportamiento de fase y la estabilidad térmica específicos del LiFSI lo permitan.
La selección debe basarse en el estado de la materia prima, el comportamiento de las impurezas, los datos sobre fases o solubilidad, las restricciones térmicas, los requisitos del disolvente, los objetivos de recuperación y la gestión de los sólidos en las fases posteriores del proceso.
Dónde podría encajar la cristalización por fusión
La cristalización por fusión es un principio de separación consolidado en el que la solidificación controlada permite separar un producto cristalino de un líquido enriquecido en impurezas. Su rendimiento depende del equilibrio sólido-líquido, la distribución de las impurezas, la formación de cristales y la eliminación del líquido retenido.
Sin embargo, aplicados al LiFSI, estos principios generales no constituyen por sí solos un proceso industrial de cristalización por fusión.
Una evaluación específica del LiFSI requeriría datos fiables sobre el equilibrio de fases, el comportamiento de la distribución de impurezas, la estabilidad térmica en los tiempos de residencia reales, la viscosidad del fundido y las características de transporte, la compatibilidad frente a la corrosión, así como pruebas de que el líquido rico en impurezas puede separarse eficazmente de la fase cristalina.
Si esas condiciones son favorables, la cristalización por fusión podría reducir la dependencia de los disolventes de cristalización. La compensación resultante se centraría en la carga térmica, el diseño de la transferencia de calor, el transporte de sólidos, las incrustaciones, la separación entre cristales y líquido y el control de la temperatura.
Por lo tanto, la cristalización por fusión debería considerarse como un vía de purificación candidata que requiere validación experimental, en lugar de dar por sentado que es intrínsecamente superior a la cristalización con disolventes.
Cristalización con disolvente y antidisolvente
La cristalización en solución genera sobresaturación al modificar la temperatura, la concentración, la composición del disolvente o una combinación de estas variables.
En la cristalización con antisolvente, al modificar la composición del líquido se reduce la solubilidad del LiFSI. La adición y la mezcla del antisolvente deben coordinarse, ya que una distribución deficiente puede provocar una sobresaturación local y una nucleación excesiva antes de que la solución global alcance la composición deseada.
Las rutas de patente publicadas sobre el LiFSI ofrecen ejemplos concretos de esta estrategia de purificación más amplia. Uno de los procesos descritos combina la codestilación, la disolución del LiFSI sólido en un disolvente de carbonato anhidro, la filtración por micras de las impurezas insolubles, la concentración y la posterior cristalización.
Esta secuencia ilustra un principio importante del proceso: las clases de impurezas pueden asignarse a diferentes operaciones de separación, en lugar de obligar a que la cristalización se encargue de toda la tarea de purificación.
Los procesos basados en disoluciones también ofrecen variables de control de partículas a través de la composición del disolvente, la refrigeración, la concentración, la siembra y la adición de antidisolventes. Entre sus ventajas e inconvenientes se incluyen la recuperación del disolvente, el control del disolvente residual, la carga de secado, la pérdida de producto y la manipulación en circuito cerrado.
Cuándo tiene sentido aplicar una estrategia de purificación híbrida
En el caso de especificaciones exigentes para baterías, la elección del proceso no tiene por qué limitarse a la elección entre la cristalización por fusión y la cristalización con disolvente.
La destilación o deshidratación, la filtración, la cristalización, el lavado y el secado pueden estar dirigidos a diferentes clases de impurezas. La secuencia debe seleccionarse en función de la eficiencia de separación, la recuperación del producto, la demanda energética, las existencias de disolventes y la capacidad de control operativo.
Este enfoque reserva la cristalización para las separaciones que se basan en el comportamiento de la fase o de la solubilidad correspondiente.
Cómo la cristalización relaciona la pureza con el tamaño de las partículas
La sobresaturación o el sobreenfriamiento constituyen la fuerza motriz de la cristalización. Su magnitud y su distribución espacial influyen en la rapidez con la que se forman nuevos núcleos en relación con el crecimiento de los cristales ya existentes.
La generación rápida de sobresaturación puede dar lugar a una gran cantidad de cristales finos. Una elevada proporción de partículas finas altera la distribución granulométrica de los cristales y puede complicar la posterior separación sólido-líquido y la eliminación del licor madre.
Una sobresaturación más controlada puede favorecer el crecimiento sobre los cristales existentes, pero una fuerza impulsora insuficiente aumenta el tiempo de procesamiento y puede reducir la productividad del cristalizador.
Por lo tanto, el margen operativo debe equilibrar la nucleación, el crecimiento cristalino, la eliminación de impurezas, el rendimiento, el tiempo de ciclo o de residencia, el CSD y la gestión de los sólidos en las fases posteriores del proceso. La pureza y el tamaño de las partículas están relacionados a través del mismo historial de cristalización.
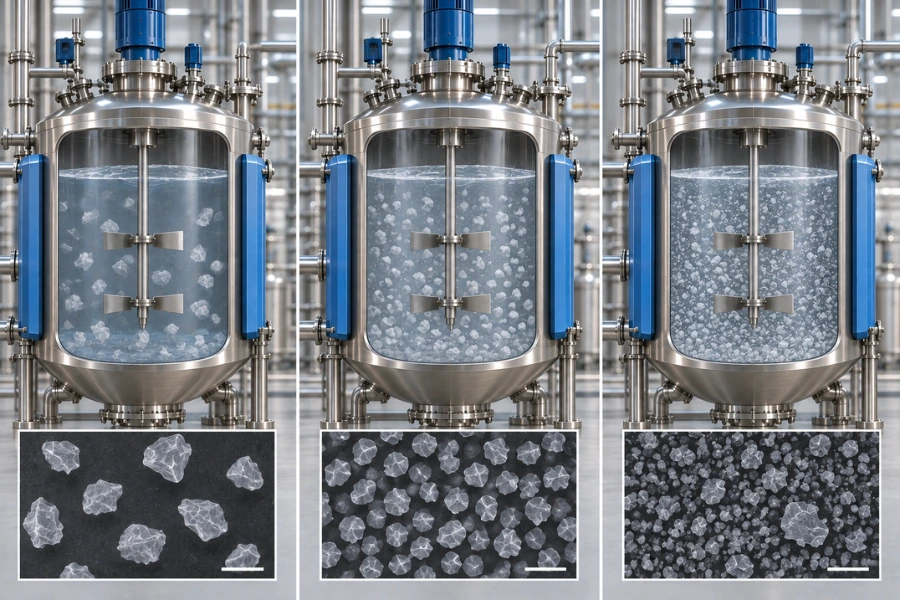
Diseño de la distribución granulométrica del LiFSI
El CSD final refleja el enfriamiento o la adición de antisolvente, la siembra, la mezcla, el tiempo de residencia, la aglomeración y la rotura de cristales. El D50 por sí solo no puede indicar si el producto contiene partículas finas en exceso, una distribución amplia o partículas aglomeradas.
Enfriamiento y adición de antisolvente
Un perfil de enfriamiento debe controlar la velocidad a la que se desarrolla la sobresaturación, en lugar de limitarse a seguir una rampa de temperatura predeterminada. Del mismo modo, la adición de antisolvente debe limitar los fuertes gradientes locales de composición en torno a la zona de alimentación.
A escala comercial, la temperatura global y la composición media pueden ocultar las condiciones que se dan cerca de las superficies de enfriamiento, los puntos de adición o las zonas con mezcla deficiente. Por lo tanto, las condiciones locales pueden desencadenar la nucleación antes de que el proceso global alcance su objetivo nominal.
Estrategia de clasificación
La siembra introduce superficies cristalinas ya existentes para el crecimiento y puede reducir la dependencia de la nucleación primaria no controlada.
La carga de semillas, la distribución granulométrica, el punto de adición y la dispersión determinan la población inicial de cristales disponible para absorber la sobresaturación. Por lo tanto, la estrategia de semillas debería estar vinculada a la distribución granulométrica objetivo (CSD) y al perfil de sobresaturación, en lugar de especificarse únicamente como un porcentaje másico fijo.
Mezcla y desgaste por fricción de cristales
La agitación distribuye el calor y el soluto y mantiene los sólidos en suspensión. Sin embargo, al aumentar la agitación, también aumentan las interacciones entre cristales y entre los cristales y el equipo.
Si los cristales son susceptibles de romperse por causas mecánicas, el desgaste puede generar fragmentos más pequeños y alterar la CSD. El nivel adecuado de agitación debe encontrar un equilibrio entre la circulación y la suspensión, por un lado, y el daño en los cristales observado experimentalmente, por otro.
Por qué los cristales de LiFSI más grandes no son necesariamente mejores
En el caso de partículas geométricamente similares, al aumentar el tamaño característico de las partículas se reduce la superficie específica por unidad de masa. Por lo tanto, reducir la fracción de partículas finas puede reducir la superficie expuesta y mejorar algunas características de manipulación del polvo.
Esa relación física no establece un tamaño óptimo universal de las partículas de LiFSI ni demuestra una reducción concreta de la absorción de humedad.
La morfología cristalina, la amplitud de distribución, la aglomeración, la resistencia mecánica y el comportamiento de disolución también son factores importantes. Un aglomerado de gran tamaño y un cristal individual bien formado pueden dar lugar a mediciones similares del tamaño de las partículas, aunque se comporten de forma diferente durante la manipulación y la preparación del electrolito.
Por lo tanto, las especificaciones de las partículas LiFSI deberían evaluar D50, junto con la amplitud de distribución, la fracción de finos, la morfología, la tendencia a la aglomeración, el comportamiento frente a la humedad y los requisitos de disolución en las etapas posteriores del proceso. El rango óptimo debe determinarse experimentalmente para el producto y el proceso en cuestión.
La filtración, el lavado y el secado determinan la calidad final del producto
La cristalización determina qué componentes pasan a formar parte de la fase sólida y cuáles quedan fuera de ella. El aislamiento determina qué cantidad de líquido que contiene impurezas permanece asociada a los cristales recuperados.
Separación de la masa madre y el licor, y lavado
Un pastel de cristal húmedo retiene el licor madre en los huecos entre las partículas y en la superficie de estas. Cuando las impurezas eliminadas se concentran en ese líquido, el drenaje y el lavado influyen en el arrastre final de impurezas.
Las tortas con alto contenido en finos pueden aumentar la resistencia al flujo de líquido, mientras que las estructuras aglomeradas pueden retener líquido en su interior. Por consiguiente, el rendimiento del lavado depende del CSD, la morfología, la permeabilidad de la torta, las propiedades del líquido, la eficiencia de desplazamiento y la solubilidad del producto en el medio de lavado.
Aumentar el volumen de lavado puede mejorar la eliminación de impurezas, pero también puede incrementar la disolución del producto, la necesidad de recuperación del disolvente y la carga de secado. Por lo tanto, las condiciones de lavado deben evaluarse teniendo en cuenta tanto la eliminación de impurezas como la recuperación del producto.
Secado y protección contra la humedad
El secado debe eliminar el líquido retenido del proceso, al tiempo que se limita la absorción de humedad, la exposición al calor, la formación de grumos y la aglomeración.
En algunos ejemplos concretos de patentes publicadas sobre LiFSI se utiliza un secado a presión reducida por debajo de los 50 °C tras sus secuencias específicas de aislamiento basadas en disolventes. Esa temperatura debe considerarse un ejemplo específico del proceso y no una especificación universal para el secado de LiFSI.
El funcionamiento al vacío reduce la temperatura de ebullición de los componentes volátiles, pero la velocidad de secado puede seguir viéndose limitada por la transferencia de calor y de masa a través de la torta húmeda o el lecho de polvo. Dado que el secado puede alterar la aglomeración y la distribución granulométrica aparente, las características de las partículas deben comprobarse tras el secado y no solo en la descarga del cristalizador.
A continuación, deben validarse las condiciones de transferencia en seco y el embalaje con respecto a la especificación final de humedad requerida.
Ampliación de la cristalización de LiFSI desde la fase piloto hasta la producción comercial
Un proceso de cristalización LiFSI en laboratorio no puede ampliarse multiplicando el volumen del recipiente sin que ello afecte al tiempo de enfriamiento ni a la velocidad del agitador.
A medida que aumenta el tamaño del equipo, cambian la superficie de transferencia de calor en relación con el volumen, el tiempo de mezcla, la suspensión de sólidos y el comportamiento de la supersaturación local. Por lo tanto, un mismo perfil de temperatura nominal en masa puede dar lugar a una población cristalina diferente.
El material situado cerca de la superficie de transferencia de calor de un cristalizador industrial puede experimentar una evolución térmica diferente a la del resto del material. La sobresaturación local puede favorecer la nucleación o la deposición en las paredes, mientras que los depósitos acumulados pueden reducir la transferencia de calor y alterar progresivamente el perfil de enfriamiento.
La agitación introduce otra disyuntiva que depende de la escala. Una mayor agitación puede mejorar la suspensión, pero aumenta el desgaste si los cristales son frágiles desde el punto de vista mecánico, mientras que una circulación insuficiente puede provocar variaciones locales en la temperatura, la concentración y la población de cristales.
La cristalización continua introduce la distribución del tiempo de residencia como otra variable de diseño. Los cristales que experimentan tiempos de residencia diferentes pueden salir en distintas fases de crecimiento, lo que amplía la distribución de tamaños de cristal (CSD) y modifica el comportamiento de la filtración y el lavado en las etapas posteriores.
Por lo tanto, la validación piloto debería evaluar:
- perfiles de sobresaturación y térmicos
- capacidad de disipación del calor
- comportamiento de nucleación y crecimiento
- mezcla y suspensión de sólidos
- desgaste y aglomeración de cristales
- deposición en las paredes y formación de incrustaciones
- distribución del tamaño de las partículas
- rendimiento de filtración y lavado
- comportamiento de secado
- distribución de las impurezas entre el producto y el licor madre
- acumulación de impurezas en los sistemas de reciclaje de aguas
El objetivo de los trabajos piloto es determinar si el comportamiento del proceso sigue siendo reproducible a medida que cambia la escala, y no solo si un lote piloto alcanza el valor objetivo del ensayo.
Integración del proceso de purificación de LiFSI apto para baterías
Una línea de purificación comercial debe diseñarse partiendo de las especificaciones requeridas para el LiFSI y del perfil de impurezas de la materia prima que se introduce en el proceso de purificación.
Una secuencia conceptual podría ser:
LiFSI bruto → deshidratación o prepurificación → eliminación de los compuestos insolubles → cristalización controlada → separación y lavado del licor madre → secado al vacío → manipulación en seco y en circuito cerrado → LiFSI apto para baterías
Se trata de un marco para el desarrollo de procesos, no de un esquema de proceso LiFSI universal. La secuencia real depende de la composición química de la materia prima, el comportamiento de las impurezas, el sistema de disolventes, las especificaciones del producto, los objetivos de recuperación y las limitaciones del equipo.
Las corrientes de reciclaje requieren una validación específica. Si, durante la cristalización, una impureza es expulsada preferentemente al licor madre, el reciclaje de esa corriente sin una purga suficiente puede aumentar progresivamente la concentración de impurezas que entra en los ciclos posteriores.
Por lo tanto, el diseño del circuito de recirculación debe basarse en la distribución medida de las impurezas, los balances de materiales, los requisitos de purga y el efecto que tiene la variación de la composición del circuito de recirculación sobre el comportamiento de la cristalización.
Parámetros clave que deben validarse antes de la ampliación de la producción
| Parámetro | Repercusión en los procesos | Se necesitan datos que respalden la ampliación de LiFSI |
|---|---|---|
| Perfil de impurezas del pienso | Determina la estrategia de separación | Caracterización analítica en los cebaderos |
| Comportamiento de fase o de solubilidad | Define el intervalo de cristalización | Datos de equilibrio específicos de LiFSI |
| Supersaturación | Controla la nucleación y el crecimiento | Experimentos de solubilidad y cristalización |
| Perfil de refrigeración | Influye en el CSD y en la productividad | Datos piloto sobre la transferencia de calor |
| Clasificación | Controla la población inicial de cristales | Experimentos de respuesta de las semillas |
| Agitación | Controla la mezcla y la suspensión | Pruebas de mezcla y desgaste |
| Carga de sólidos | Modifica el comportamiento de la lechada | Datos reológicos y de suspensión |
| Eliminación del licor madre | Controla el arrastre de impurezas | Datos sobre la separación de impurezas y el pastel de filtración |
| Lavado | Elimina el líquido retenido | Datos sobre la eficacia del lavado y la pérdida de producto |
| Secado | Controla la humedad y los disolventes residuales | Cinética de secado y estabilidad del producto |
| Control de la atmósfera | Limita la exposición a la humedad | Pruebas de absorción de humedad |
| Estrategia de reciclaje | Afecta a la recuperación y al inventario de impurezas | Datos sobre el balance de materiales y la acumulación de impurezas |
El valor de estos parámetros radica en su interacción. La refrigeración influye en el CSD, el CSD influye en el comportamiento de la torta, y el comportamiento de la torta influye en la eliminación del licor madre y en el arrastre final de impurezas.
De la cristalización de LiFSI a la producción para baterías
Apto para baterías LiFSI La producción requiere la eliminación de impurezas, la cristalización, la separación de sólidos, el secado y la gestión del reciclaje para funcionar como un sistema de purificación integrado. Los principios generales de la cristalización pueden servir de guía para el desarrollo del proceso, pero el comportamiento de las fases específico del LiFSI, la distribución de las impurezas, las características de las partículas y los límites térmicos deben determinarse experimentalmente antes de ampliar la escala de una ruta de producción.
DODGEN aplica este enfoque de ingeniería de procesos a la estrategia de purificación, la validación en escala piloto, la ampliación de la cristalización y la integración de procesos a la hora de evaluar vías para la producción estable de LiFSI apto para baterías.



