في المجال الصناعي كربونات الفينيلين في عملية التخليق، لا يقتصر دور إزالة الكلور الهيدروكسيلية على تحديد معدل تحويل السعة الكهربائية السلبية (CEC) فحسب، بل إنه يحدد أيضًا حمل الملح، وتركيز السلائف المتبقية، والشوائب الثانوية، والتركيب الخام الذي يتعين معالجته من خلال عمليات الترشيح والتنقية.
وبالتالي، فإن درجة حرارة المفاعل، واستراتيجية التغذية، والخلط، وتكوين المواد الصلبة، والترشيح، والتنقية بالفراغ، والتبلور بالصهر تشكل جميعها سلسلة عملية واحدة. إن تحسين أي مرحلة من هذه المراحل دون مراعاة عواقبها على المراحل اللاحقة قد يؤدي إلى نقل عنق الزجاجة في عملية الإنتاج بدلاً من إزالته.
كيفية عمل عملية التخليق الصناعي لكربونات الفينيلين
هناك مسار صناعي موثق على نطاق واسع يتم فيه كلورة كربونات الإيثيلين (EC) لتحويلها إلى كربونات الكلوروإيثيلين (CEC)، يلي ذلك عملية إزالة الكلور بالماء باستخدام مادة ماصة للحمض لإنتاج كربونات الفينيلين وملحها المقابل.
قد يحتوي الخليط الخام على بقايا من مادة CEC، ومذيبات، وأملاح، وكواشف لم تتفاعل، ومكونات خفيفة، ونواتج ثانوية ثقيلة، وشوائب أخرى ناتجة عن التفاعل. وفيما يلي تسلسل عملي نموذجي:
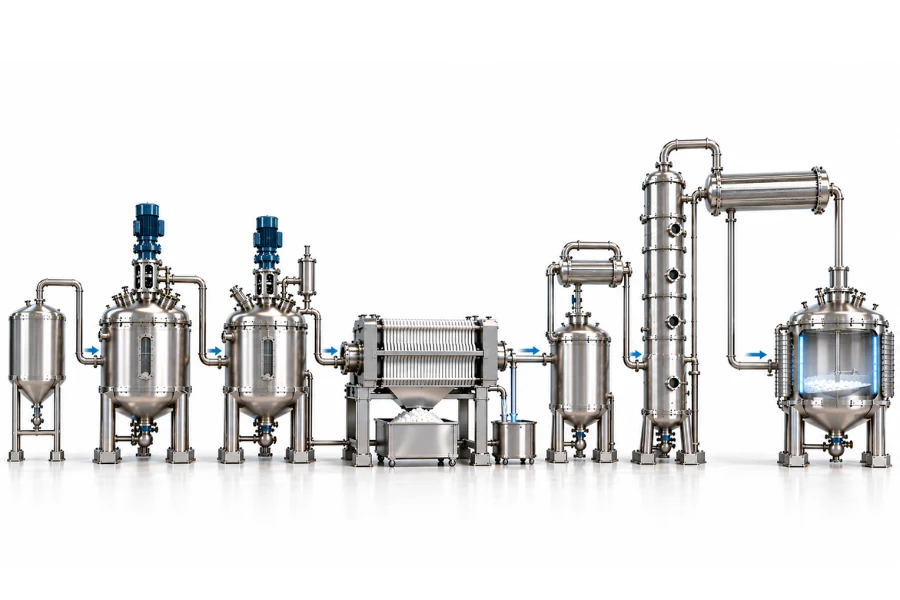
EC → الكلورة → CEC → إزالة الكلور → الفصل بين المواد الصلبة والسائلة → إزالة المذيب → التنقية بالفراغ → التبلور بالصهر → VC عالي النقاء
يؤدي هذا التسلسل إلى تكوين علاقة تبعية مهمة في العملية: حيث تحدد ظروف التفاعل كمية الشوائب والمواد الصلبة التي تدخل مرحلة التنقية. ولذلك، فإن الهدف الصناعي هو تحقيق إنتاج مستقر لـ VC مطابق للمواصفات على مدار العملية بأكملها، وليس تحقيق أقصى تحويل في المفاعل وحده.
لماذا يُشكل إزالة الكلوريد في عملية CEC مشكلةً في مفاعل VC؟
على نطاق الإنتاج، يجب موازنة عملية التحويل الكهروكيميائي (CEC) مع عوامل مثل الانتقائية، وتوزيع الكواشف، وإزالة الحرارة، والتكوّن التدريجي للأملاح.
معدل التفاعل مقابل الانتقائية
قد تؤدي ارتفاع درجة الحرارة، أو زيادة التعرض للقاعدة، أو إطالة مدة البقاء إلى تسريع تحويل CEC دون أن يؤدي ذلك بالضرورة إلى زيادة المحصول القابل للاسترداد من VC. ويمكن أن تؤدي الظروف الأكثر قسوة إلى تغيير سلوك التفاعلات الثانوية وخصائص الشوائب التي يجب أن يتعامل معها عملية الفصل اللاحقة.
كما تؤثر نسبة التغذية واستراتيجية الإضافة على ظروف التفاعل المحلية. فحتى عندما يكون تكوين الدفعة الإجمالي ضمن النطاق المستهدف، فإن سوء الخلط حول نقطة التغذية قد يعرض المادة مؤقتًا لتركيزات من الكواشف تختلف عن المتوسط العام للدفعة.
لذلك، ينبغي أن تراعي نطاق العمل ما يلي:
- درجة حرارة التفاعل والمنحنى الحراري
- معدلات تغذية CEC ومستقبلات الحمض
- تركيز الكواشف وتوزيعها
- شدة الخلط
- مدة الإقامة أو فترة الانتظار
- التحويل والانتقائية
- ملف تعريف الشوائب في المنتجات النفطية الخام
ينبغي التحقق من صحة هذه المتغيرات باعتبارها نافذة تشغيل مترابطة، بدلاً من تحسينها بشكل فردي أو نقلها من كيمياء الكربونات غير ذات الصلة.
تؤثر التكوينات الملحية على عملية الخلط ونقل الحرارة
عندما يعمل أمين ثلاثي كمستقبل للحمض، فإن عملية إزالة الكلور من الهيدروكلوريد تؤدي إلى تكوين ملح الهيدروكلوريد المقابل. وبالتالي، فإن زيادة معدل التحويل يمكن أن يحول المفاعل من نظام سائل في الغالب إلى معجون يزداد تركيزه تدريجيًّا.
إزالة الكلور والمائي في وحدة CEC → تكوين الملح → زيادة حمل المواد الصلبة → تغير عملية الخلط → تغير نقل الحرارة → تغير استجابة درجة الحرارة
مع تغير حمل المواد الصلبة، قد تتغير جودة التعليق وأنماط الدوران تبعًا لذلك. وقد يؤدي سوء التعليق إلى زيادة الاختلافات المحلية في التركيب، في حين أن التغيرات التي تحدث بالقرب من أسطح نقل الحرارة قد تؤثر على قدرة المفاعل على إزالة الحرارة في ظل نفس الظروف الاسمية للغلاف أو الملف.
وتحدد خصائص الملاط نفسها ما إذا كان المفاعل قادرًا على التفريغ بشكل منتظم، وكيفية تعامل المرشح اللاحق مع حمل المواد الصلبة، وتكوين الكيك، والغسل، واستعادة السائل.
وبالتالي، فإن المفاعل المستخدم في تصنيع كربونات الفينيلين هو نظام التفاعل مع توليد المواد الصلبة. إن تحديد حجم المفاعل استنادًا إلى «زمن مكوث السائل» وحده لا يأخذ في الاعتبار الآثار المترتبة على تكوّن الملح فيما يتعلق بالخلط ونقل الحرارة وعمليات الفصل في المراحل اللاحقة.
سلامة المفاعلات هي مشكلة تتعلق بنطاق التشغيل
تعتمد سلامة مفاعل VC على ما إذا كانت عملية إضافة المواد الأولية، ومعدل التفاعل، وتوليد الحرارة، والتبريد، والخلط، وتغير خصائص الملاط، تظل ضمن نطاق تشغيلي قابل للتحكم.
المبادئ العامة لهندسة المفاعلات الموضحة في دليل المهندسين الكيميائيين لبيري تُظهر أن التفاعلات بين الحركية، وتدفق السوائل، ومقاومة النقل، والتأثيرات الحرارية يمكن أن تؤدي إلى سلوك ديناميكي، وفي بعض الأنظمة، إلى حالات خروج عن السيطرة. غير أن حدود السلامة الخاصة بـ VC تتطلب بيانات تفاعلية وحرارية خاصة بالعملية بدلاً من حدود درجة حرارة عامة.
توليد الحرارة مقابل التخلص من الحرارة
يؤدي إضافة المواد إلى التفاعل إلى تغيير معدل التفاعل في الوقت نفسه، كما يؤثر على حمل المواد الصلبة مع تقدم عملية التحويل. ولذلك، لا يمكن تقييم كفاءة إزالة الحرارة بمعزل عن تقدم التفاعل وسلوك الملاط.
إحدى سلاسل السببية المفيدة هي:
معدل التغذية → معدل التفاعل → توليد الحرارة → تكوّن الملح/الملاط → الخلط ونقل الحرارة → درجة حرارة المفاعل
ويكتسب هذا الأمر أهمية أثناء عملية التوسع، لأن حجم المفاعل ومساحة نقل الحرارة المتاحة لا يزدادان بشكل متناسب. كما أن أداء عملية التقليب ودوران الملاط قد يتغيران أيضًا تبعًا لشكل الوعاء وحجمه.
لذلك، ينبغي أن يشمل التحقق من التوسع اختبار قدرة التبريد، واستجابة التحكم في التغذية، وأداء التقليب، واستجابة درجة الحرارة، والانحرافات المعقولة في التبريد أو الخلط في ظل تقدم تفاعلي تمثيلي — وليس فقط في الظروف السائلة الأولية.
إدارة استقرار المبرد في المفاعل
تجعل وظيفة الفينيل في مادة VC من التعرض الحراري التراكمي أحد المتغيرات المؤثرة على استقرار المنتج.
يجب أخذ درجة الحرارة في الاعتبار جنبًا إلى جنب مع مدة الاستقرار، واستراتيجية استخدام المثبطات، وظروف الأكسجين، وتكوين الشوائب، والمناطق الراكدة، والأسطح الساخنة الموضعية. فقد يؤدي الحفاظ على درجة حرارة معتدلة لفترة طويلة جدًّا إلى نتائج مختلفة عن تلك التي تنتج عن التعرض القصير الخاضع للرقابة.
وبالتالي، فإن الهدف من المفاعل هو إتمام التفاعلات الكيميائية المطلوبة دون إضافة تاريخ حراري غير ضروري أو خلق ظروف تشغيل يصعب التحكم فيها مع تكوّن المواد الصلبة.
لماذا يُعد التحكم في التفاعل عاملاً حاسماً في تحديد حمل التنقية؟
تحدد عملية إزالة الكلور والماء التركيب الذي يتم تقديمه إلى سلسلة عمليات الفصل اللاحقة.
يمكن أن تؤدي التغيرات في شدة التفاعل إلى تغيير السعة الكهروكيميائية المتبقية (CEC)، وحمولة الأملاح، وتركيب المذيب، والشوائب الثانوية. وتؤثر هذه التغيرات بدورها على سلوك الترشيح، وعملية إزالة المذيب، وحمولة التقطير، وأداء التبلور، واسترداد المنتج.
شدة التفاعل → التحويل والانتقائية → تركيب فينيل الكربون الخام → حمل الترشيح → عملية التنقية → استرداد فينيل الكربون
وهذا يقودنا إلى مبدأ مهم للتحسين على مستوى المصنع بأكمله:
لا يعني تحقيق أقصى معدل تحويل في المفاعل بالضرورة تحقيق أقصى إنتاج لـ VC على مستوى المحطة بأكملها.
وإذا تم تحقيق تحويل إضافي نتيجة لظروف تؤدي إلى زيادة الشوائب التي يصعب إزالتها، فإن الخسائر الناتجة في عملية التنقية، أو الطلب على الطاقة، أو القيود المتعلقة باستقرار المنتج قد تفوق المكاسب المحققة على مستوى المفاعل. ولذلك، ينبغي أن يتضمن تحسين التفاعل سلوك الشوائب في المراحل اللاحقة ومعدل إنتاج «VC» القابل للاسترداد كمعايير للأداء.
فصل المواد الصلبة عن السوائل قبل تنقية VC
يجب إزالة ملح الهيدروكلوريد مع الاحتفاظ بأكبر قدر ممكن من السائل المحتوي على فيتامين C.
يعتمد أداء المرشح على حمل المواد الصلبة، وسلوك الجسيمات، وتركيبة المذيب، والملاط الذي يخرج من المفاعل. ويمكن أن يقلل غسل الكيك من كمية الملوثات القابلة للذوبان المحتجزة، لكن الغسل الإضافي يؤدي أيضًا إلى زيادة كمية المذيب المستخدمة ونقل المركبات القابلة للتبخير (VC) القابلة للاسترداد إلى تيارات سائلة ثانوية.
وبالتالي، فإن القرار لا يقتصر على مجرد تحديد ما إذا كان ينبغي زيادة كمية الغسيل أم لا. بل يجب موازنة شدة الغسيل مع إزالة الملوثات، واسترداد الكحول الفيتاميني (VC)، ومعدل استرداد المذيبات، ومدى تحمل الشوائب في عمليات التنقية اللاحقة.
قد يؤدي سوء إزالة المواد الصلبة إلى انتقال المواد العالقة أو الملوثات القابلة للذوبان إلى معدات التنقية الساخنة. وبالتالي، ينبغي التحقق من صحة ظروف التفاعل والترشيح باعتبارهما واجهة مشتركة، وليس كعمليات مستقلة.
لماذا يحتاج تنقية كربونات الفينيلين إلى تاريخ حراري خاضع للرقابة
بعد إزالة المواد الصلبة وإزالة المذيب، لا يزال في سي الخام يحتوي على شوائب ناتجة عن التفاعل. ويجب أن يحقق التنقية الفصل المطلوب دون تعريض في سي لدرجات حرارة أو أوقات مكوث غير ضرورية.
التقطير والتصفية بالفراغ
يؤدي انخفاض الضغط إلى خفض درجة الحرارة المطلوبة للتبخير، مما يقلل أحد عوامل التعرض الحراري أثناء عملية تنقية VC. إلا أنه لا يقضي على تأثيرات مدة بقاء السائل أو الكمية المحتجزة في المعدات الساخنة.
وتشمل المتغيرات ذات الصلة ما يلي:
- ضغط التشغيل
- درجة حرارة القاع والمُعيد التسخين
- زمن بقاء السائل
- كفاءة فصل الأعمدة
- تركيبة الشوائب في العلف
- ظروف التكثف
- استعادة رأس المال الاستثماري
- استراتيجية التحكم في عملية البلمرة
لا توفر درجة الغليان المنخفضة فائدة تذكر إذا بقيت VC لفترات طويلة في جهاز إعادة التسخين أو قاع العمود أو أي خزان مُسخَّن آخر. ولذلك، ينبغي تقييم الضغط وتصميم العمود وكمية السائل المحتجزة وتشغيل جهاز إعادة التسخين بشكل متكامل.
التقطير لا يمكنه حل كل مشاكل النقاء
ولا تكون زيادة الارتجاع أو معدل الفصل النظري أو المدخلات الحرارية مفيدة إلا عندما تستجيب الشوائب المتبقية بشكل كافٍ لتوازن البخار والسائل.
عندما تؤدي الاختلافات في التقلب إلى فصل محدود، فإن إجراء عملية تنقية إضافية قد يؤدي إلى مكاسب متناقصة في النقاء، مع زيادة زمن البقاء والطلب على الطاقة. وعند هذه النقطة، تتمثل المسألة الهندسية في معرفة ما إذا كانت هناك آلية أخرى للتوازن بين الأطوار يمكنها أداء مهمة التنقية بشكل أكثر كفاءة.
وهذا يؤدي إلى تقسيم وظيفي بين عملية التنقية على نطاق واسع عن طريق التقطير الفراغي وعملية الصقل النهائية عن طريق التبلور بالصهر.
لماذا يُعد التبلور بالذوبان مكملاً للتقطير بالبخار الفائق
يعتمد التبلور بالذوبان على توازن الصلب-السائل بدلاً من توازن البخار-السائل الذي يحكم عملية التقطير.
يتم تبريد تيار غني بـ VC في ظل ظروف خاضعة للرقابة بحيث يدخل VC بشكل تفضيلي إلى الطور البلوري، بينما يبقى جزء أكبر من الشوائب في الحالة السائلة. ثم يتم إزالة السائل الغني بالشوائب المتبقي على سطح الكتلة البلورية أو داخلها عن طريق عملية «التعرق».
الـVC الخام → إزالة المذيبات → التقطير الفراغي → تيار غني بالـVC → التبلور بالصهر → التقطير بالبخار → ٱٱٱVC عالي النقاء
وبالتالي، فإن التقطير والتبلور يعالجان قيود فصل مختلفة. فالتقطير مناسب لإزالة الشوائب بكميات كبيرة عندما يمكن الاستفادة من الاختلافات في درجة التطاير، في حين أن التبلور بالصهر يوفر طريقة لتنقية المنتج النهائي عندما يؤدي التبخير الإضافي إلى انخفاض فعالية الفصل.
وبالتالي، ينبغي أن يستند اختيار التقنية إلى سلوك الشوائب، بدلاً من الافتراض بأن التقطير أو التبلور هو الأفضل بشكل عام.
النقاء مقابل العائد: إدارة تدفقات إعادة التدوير
قد يؤدي زيادة نقاء البلورات إلى انخفاض معدل الاسترداد في عملية التمرير الواحد، لأن جزءًا من فينيل الكلوريد يبقى في المحلول الأم. ويمكن أن يؤدي التقطير المكثف إلى تحسين نقاء البلورات بشكل أكبر، مع نقل كمية إضافية من فينيل الكلوريد القابل للاسترداد إلى الأجزاء الثانوية.
يمكن أن يؤدي إعادة تدوير تلك التدفقات إلى استرداد الكحول الفينولي (VC)، ولكنه يؤدي أيضًا إلى عودة الشوائب التي تم التخلص منها خلال عملية التبلور. وإذا لم تتم إزالة تلك الشوائب إلا بشكل ضعيف في مرحلة أخرى من العملية، فإن إعادة التدوير المتكررة قد تؤدي إلى زيادة تركيزها في حالة التوازن.
لذلك، يجب أن تحقق هذه العملية التوازن بين:
نقاء المنتج ↔ استرداد فيتامين C ↔ استهلاك الطاقة
ينبغي تقييم نسبة إعادة التدوير جنبًا إلى جنب مع تراكم الشوائب، ومتطلبات التطهير، ومعدل إنتاج البلورات، والقدرة المتاحة على الفصل في المراحل الأولية من العملية. ولا تؤدي نسبة إعادة التدوير الأعلى إلى تحسين الاسترداد إلا إذا ظل عبء الشوائب والعبء الإضافي على عملية الفصل في حدود يمكن التحكم فيها.
من إشارات العمليات إلى الاستجابات الهندسية
ونظرًا لارتباط التفاعل والفصل ببعضهما، فقد لا يكون المكان الذي تظهر فيه مشكلة ما في العملية هو المكان الذي نشأت فيه هذه المشكلة.
| إشارة العملية | الآلية المحتملة | ما الذي يجب التحقق منه | الرد الهندسي |
|---|---|---|---|
| ترتفع درجة حرارة المفاعل بوتيرة أسرع مما كان متوقعًا | تجاوزت كمية الحرارة المتولدة القدرة المتاحة على التخلص منها، أو تغيرت عملية الخلط | معدل التغذية، التحريك، عملية التبريد، تكوين الملاط | تقليل شدة الإضافة والتحقق من هامش التبريد |
| لا تزال نسبة الكربون المتبقي مرتفعة | عدم اكتمال عملية إزالة الكلور الهيدروكسيلية أو سوء توزيع الكواشف | درجة الحرارة، ومدة البقاء، وتوزيع المواد المُغذية، والخلط | التحقق من سلوك التفاعل قبل زيادة الشدة الإجمالية |
| تصبح عملية الترشيح غير مستقرة | لقد تغيرت خصائص الملح أو الملاط | تحميل المواد الصلبة، وسلوك الجسيمات، وتكوين المذيب، والخلط في المراحل الأولية | تحسين ظروف التفاعل والترشيح معًا |
| زيادة رسوم التنقية | يحتوي النفط الخام VC على نسبة أعلى من الشوائب | التحويل، السعة الكهروكيميائية المتبقية (CEC)، وخصائص المذيب والمنتجات الثانوية | تحديد المصدر الأولي قبل زيادة شدة الفصل |
| تستقر درجة النقاء عند مستوى معين بعد عملية التصحيح | الشوائب المتبقية لا تستجيب بشكل جيد لعملية الفصل بين البخار والسائل | تركيب الشوائب وأداء العمود | تقييم ما إذا كان سلوك الشوائب المتبقية يفضّل عملية التلميع القائمة على التبلور |
| ترتفع درجة نقاء التبلور بينما تنخفض نسبة الاسترداد | تتبقى كمية أكبر من الكحول في المحلول الأم أو في مجاري العرق | معدل إنتاج الكريستال، ظروف التعرق، تركيبة المادة المعاد تدويرها | تحسين عمليات الاستخلاص وإعادة التدوير بدلاً من السعي إلى تحقيق أقصى درجة من النقاء في عملية واحدة |
يمنع هذا التسلسل التشخيصي أن تؤدي الأعراض اللاحقة تلقائيًا إلى حدوث تفاعلات أكثر حدة أو ظروف تقطير أو تبلور.
يتطلب التوسع في نطاق الإنتاج التحقق من صحة كل من عملية التفاعل وعملية التنقية معًا
ينبغي أن يستخدم التطوير التجريبي مواد تمثيلية لاختبار الواجهات التي تكتسب أهمية عند تطبيق المشروع على نطاق تجاري.
ينبغي أن يشمل التحقق من صحة المفاعل دراسة إزالة الحرارة، واستراتيجية التغذية، والخلط، ووقت التفاعل، وتكوين الأملاح، وقابلية التكرار. وينبغي أن تحدد تجارب الترشيح كيفية تأثير ظروف التفاعل تلك على سلوك الملاط، وغسل الكعكة، واستعادة السائل.
ينبغي أن تستخدم اختبارات التنقية مادة VC الخام الممثلة بدلاً من مادة التغذية المثالية، حتى يتسنى تتبع السلائف المتبقية والمذيبات والمنتجات الثانوية للتفاعل والشوائب الأخرى خلال عمليات التقطير الفراغي والتبلور بالذوبان. كما ينبغي اختبار عملية إعادة التدوير خلال التشغيل المتكرر، لأن الشوائب التي يتم التخلص منها في إحدى المراحل قد تتراكم عند عودة المحلول الأم إلى المراحل السابقة.
تم الكشف عنه علنًا دودجن يُعد هذا المشروع مرجعاً صناعياً. وتشمل أسس تصميمه ما يلي: 11,000 طن سنويًّا من مادة CEC و4,000 طن سنويًّا من مادة VC, ، مع التقطير المقترن بالتبلور بالصهر بالغشاء المتساقط ونسبة نقاء مستهدفة لـ VC تبلغ ≥99.99.995%. كما تشتمل العملية المعلنة على عمليات الترشيح والتجفيف، واستخلاص ثلاثي إيثيل الأمين، واستخلاص المذيبات، والتقطير الأولي، والتقطير التصحيحي، والتبلور.
لا تكمن الأهمية الهندسية لهذا التكوين في رقم السعة وحده. بل إنه يوضح أنه يتعين التوفيق بين معدل إنتاجية التفاعل، ومعالجة المواد الصلبة، واستعادة الكواشف والمذيبات، والتقطير التصحيحي، والتبلور، والنقاء النهائي، وذلك ضمن نظام واحد للمواد والفصل.
وبالتالي، فإن الهدف الهام للتوسع هو تحقيق إنتاج مستقر لـ«VC» من الدرجة المحددة للمواصفات، مع مستويات مقبولة من الاسترداد، والطلب على الطاقة، والتعرض الحراري، واتساق التشغيل — وليس تحويل المفاعل بمفرده.
دمج التفاعل في غرفة التفريغ، والسلامة، والفصل عالي النقاء
لا تكمن الحدود التصميمية الرئيسية في إنتاج الكحول الفولياتي بين المفاعل وقسم التنقية، بل بين الظروف التي تقتصر على تحسين الأداء المحلي والظروف التي تعمل على تحسين العملية بأكملها.
لذلك، ينبغي تقييم عملية إزالة الكلور بالماء من حيث كمية المواد الصلبة والشوائب التي تنتج عنها، في حين ينبغي تقييم عملية التنقية من حيث مواصفات المنتج ومعدل إنتاج فيتامين C القابل للاسترداد. وبالنسبة لتصنيع فيتامين C،, دودجن يجمع بين تطوير التفاعلات، ومراقبة الشوائب، والتنقية، والتبلور، والتحقق من قابلية التوسع، وذلك في إطار معايير الأداء هذه على مستوى المصنع بأكمله.