
التقطير التفاعلي يجمع هذا النهج بين التفاعل الكيميائي والفصل متعدد المراحل في العمود نفسه، لكن التكامل بحد ذاته لا يضمن تحسين العملية. يعتمد الأداء الصناعي على مدى قدرة حركيات التفاعل، والتوازن بين البخار والسائل (VLE)، والتلامس التحفيزي، ونقل الكتلة، والهيدروليكا، والسلوك الحراري على العمل ضمن نطاق متوافق.
توفر الحشوة الهيكلية الحفازة الواجهة الفيزيائية لهذا التكامل بين التفاعل والفصل. ولا يقتصر دورها على احتواء المحفز فحسب، بل يجب أن تخلق تلامسًا حفازًا كافيًا مع الحفاظ في الوقت نفسه على التلامس بين البخار والسائل والقدرة الهيدروليكية اللازمة لعملية الفصل.
وبالتالي، فإن السؤال الهندسي لا يقتصر على ما إذا كان من الممكن تركيب محفز في عمود التقطير فحسب، بل يتعلق بما إذا كان نظام الفصل التفاعلي بأكمله قادرًا على الحفاظ على كفاءته وقابليته للتحكم وقابلية التوسع في ظل ظروف التشغيل الصناعية.
لماذا ينجح التقطير التفاعلي — ومتى لا ينجح
يُعد التقطير التفاعلي خيارًا جذابًا بشكل خاص للتفاعلات القابلة للانعكاس، حيث تؤدي الإزالة المستمرة للمنتج إلى تحول التوازن الكيميائي نحو معدل تحويل أعلى. وتعد عمليات الأسترة والإيثرة من الأمثلة الشائعة التي يمكن أن يقلل فيها هذا الاقتران من متطلبات إعادة التدوير أو الفصل في المراحل اللاحقة.
كما يمكن أن يؤدي التكامل إلى تقليل عدد المعدات، وفي الحالات المواتية، إلى خفض استهلاك الطاقة. فقد تتفاعل حرارة التفاعل مع عملية التبخير، في حين أن التخلص من خطوات الفصل وإعادة التدوير الوسيطة يمكن أن يبسط مخطط العمليات الإجمالي.
هذه المزايا مشروطة. يجب أن تتوافق عمليات التفاعل والتقطير من حيث درجة الحرارة والضغط والتركيب ووقت البقاء ونطاقات تشغيل المحفز.
| متطلبات العملية | القيود الصناعية |
|---|---|
| حركيات التفاعل | معدل تفاعل كافٍ في ظروف العمود |
| توازن المراحل | علاقات التقلب التي تدعم الفصل المطلوب |
| المحفز | النشاط، والانتقائية، والاستقرار، ونطاق التشغيل المناسب |
| نقل الكتلة | التلامس الفعال بين البخار والسائل |
| الهيدروليكا | انخفاض الضغط المقبول وهامش الفيضان |
| وقت الإقامة | تلامس تحفيزي كافٍ دون وجود مخزون زائد |
قد تكون التفاعلات التي تحقق أداءً جيدًا في مفاعل مختبري مزود بمحرك تقليب غير مناسبة مع ذلك للتقطير التفاعلي. فقد تتعارض درجة حرارة التفاعل المطلوبة مع شروط التبخير الفائق (VLE)، أو قد يتجاوز زمن البقاء اللازم للتحويل ما يمكن أن يوفره العمود دون المساس بالأداء الهيدروليكي.
الحشوة الهيكلية الحفازة تربط بين التفاعل وعملية الفصل
وعند استخدام محفز غير متجانس، يُشار إلى التقطير التفاعلي عادةً أيضًا باسم التقطير الحفاز. تجمع الحشوات الهيكلية الحفازة بين المُحفز الصلب وهيكل نقل الكتلة، بحيث يمكن أن تحدث التفاعلات وعمليات الفصل داخل نفس المنطقة التفاعلية.
يجمع التصميم النموذجي بين الألواح المعدنية المموجة وجيوب تحتوي على محفز، يتم تثبيتها بواسطة شبكة سلكية قابلة للنفاذ. ويُحدث الهيكل المموج قنوات لتدفق البخار والسائل، بينما توفر منطقة المحفز السطح الصلب اللازم للتفاعل.
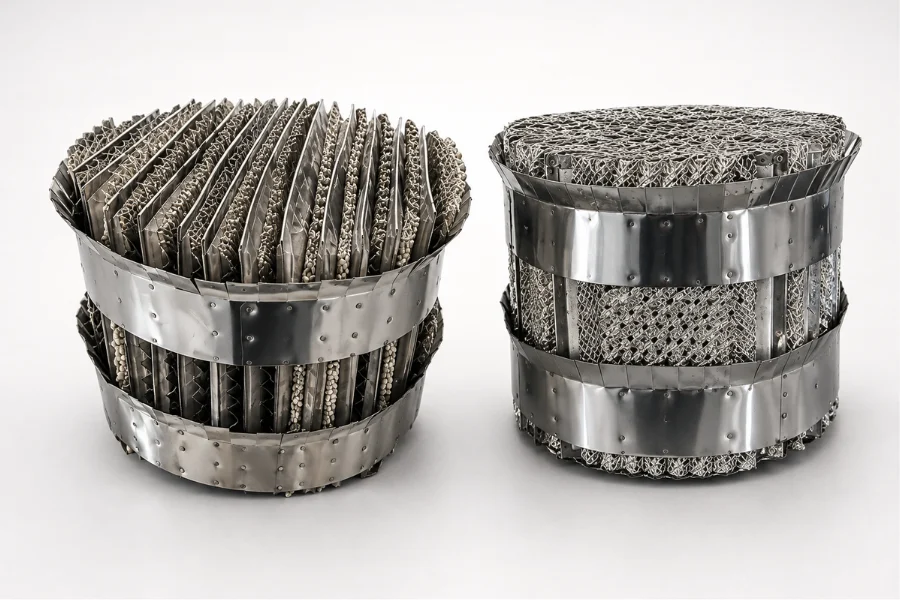
وبالتالي، يمكن لتصميم الساندويتش أو تصميم الساندويتش المصنوع من الألواح المموجة أن يؤدي عدة وظائف في آن واحد:
- توفير مساحة سطحية لنقل الكتلة بين البخار والسائل؛;
- الاحتفاظ بالمحفز مع السماح لسوائل التفاعل بالوصول إليه؛;
- إنشاء قنوات خاضعة للرقابة لتدفق البخار والسائل؛;
- تحديد مناطق تفاعلية معيارية داخل العمود.
يكمن الصعوبة في تحقيق التوازن بين هذه الوظائف. فزيادة كمية المحفز تزيد من القدرة التفاعلية المحتملة، ولكنها قد تؤدي أيضًا إلى تغيير كمية السائل المحتجزة، أو تقليل مساحة التدفق المفتوحة، أو زيادة المقاومة، أو إزاحة السطح الذي كان من شأنه أن يساهم في عملية الفصل.
والمفاضلة الناتجة عن ذلك مهمة:
زيادة كمية المحفز → زيادة السعة التفاعلية المحتملة → تغيرات في كمية السائل المحتجزة ومقاومة التدفق → زيادة الطلب الهيدروليكي → احتمال فقدان هامش نقل الكتلة أو هامش الفيضان.
دودجن تتعامل مع الحشوة الهيكلية الحفازة باعتبارها جزءًا من نظام التفاعل والفصل الكامل، وليس كعنصر داخلي منفصل في العمود. لذا، يجب تقييم هندسة الحشوة، وكمية المحفز، ومتطلبات الفصل، والخصائص الهيدروليكية للعمود، بشكل متكامل.
أربعة متغيرات داخلية للأعمدة تتحكم في الأداء
تحميل المُحفز والتلامس الفعال
لا يُعتبر مخزون المحفز المركب هو نفسه التلامس التحفيزي الفعلي.
يجب أن تصل سوائل التفاعل إلى المحفز في ظروف تضمن الترطيب الكافي ونقل الكتلة. ويمكن أن تؤثر كل من حجم جسيمات المحفز، وهندسة الجيوب، والنفاذية، ومقاومة الانتشار، وتوزيع السائل، والتركيب الموضعي، على كفاءة استخدام المحفز.
وبالتالي، فإن إضافة المحفز دون معالجة مشكلة قيود النقل قد تؤدي إلى زيادة انخفاض الضغط أو التعقيد الداخلي، في حين لا تحقق سوى تحويل إضافي ضئيل. والهدف ليس تحقيق أقصى تحميل للمحفز، بل توفير سعة تحفيزية فعالة كافية لتحقيق معدل التفاعل المطلوب.
توزيع السائل وترطيب المحفز
يؤثر التوزيع غير المتساوي للسائل على وظيفتين في آن واحد: التفاعل والفصل.
قد يؤدي التوزيع غير المتساوي للمرحلة السائلة إلى:
التوزيع غير المتساوي → الترطيب غير المتساوي للمحفز → اختلافات محلية في معدل التفاعل → تدرجات في التركيب ودرجة الحرارة → انخفاض كفاءة الفصل → عدم استقرار التحويل أو الانتقائية.
يجب أن يوفر الموزع الأولي تغطية كافية عبر المقطع العرضي للعمود. وفي حالات طبقات الحشو الأطول أو الأعمدة ذات القطر الأكبر، قد تكون هناك حاجة إلى موزعات ثانوية؛ لأن أخطاء التوزيع الصغيرة قد تتراكم مع تحرك السائل نحو الأسفل.
ويكتسب هذا الأمر أهمية خاصة أثناء مرحلة التوسع. فسلوك الترطيب الذي يبدو مقبولاً في عمود تجريبي صغير قد لا يتكرر بشكل متجانس عبر عمود تجاري بقطر أكبر.
انخفاض الضغط، والفيضان، والسعة الهيدروليكية
تشغل الهياكل المحتوية على المُحفِّز مساحة كانت ستتوفر لولا ذلك لتدفق البخار والسائل في اتجاهين متعاكسين. ومع زيادة السعة الإنتاجية، يرتفع انخفاض الضغط ويقترب النظام من حالة الإغراق.
وبالتالي، فإن التكوين المُحسَّن بشكل أساسي من أجل التفاعل قد يصبح مقيدًا من الناحية الهيدروليكية عند أحمال البخار التجارية. وهذا أحد الأسباب التي تجعل من غير الممكن اختيار الحشوة التحفيزية بناءً على سعة المحفز أو بيانات التحويل المختبرية وحدها.
ينبغي تقييم حمل البخار، وحمل السائل، وهندسة الحشوة، والمساحة المفتوحة، ومخزون المُحفِّز، وانخفاض الضغط، وهامش الغمر، ونطاق التشغيل كنظام هيدروليكي واحد.
تأخير السائل ووقت البقاء التفاعلي
يمكن أن يوفر احتباس السائل زمن البقاء اللازم للتفاعلات الحفازة الأبطأ، لكن زيادة هذا الزمن إلى ما لا نهاية لا تُعد استراتيجية تصميمية مفيدة.
كلما زاد وقت الاستبقاء، زاد مخزون العملية، وقد يؤدي ذلك إلى تغيير انخفاض الضغط، والاستجابة الديناميكية، وسلوك بدء التشغيل، وقابلية التحكم في العملية. واعتمادًا على النظام، قد يؤدي ذلك أيضًا إلى تغيير ظروف نقل الكتلة المحلية.
الهدف المناسب هو توفير وقت بقاء تفاعلي كافٍ مع الحفاظ في الوقت نفسه على الفصل الفعال، وخصائص هيدروليكية مقبولة، وتشغيل مستقر.
تحديد سبب القصور قبل تغيير الحشوة
لا يمكن حل العديد من مشكلات التقطير التفاعلي عن طريق زيادة كمية المحفز. وغالبًا ما تكشف إشارات التشغيل عن الجزء الذي أصبح عاملاً مقيدًا في النظام المقترن.
| إشارة العملية | القيود المحتملة | الرد الهندسي |
|---|---|---|
| زيادة كمية المُحفز لا تؤدي إلا إلى زيادة طفيفة في معدل التحويل | القيود المتعلقة بالترطيب أو نقل الكتلة | تحسين الوصول إلى السوائل وتوزيعها |
| ينخفض معدل التحويل مع زيادة حجم الإنتاج | زمن البقاء أو مخزون المحفز الفعال | إعادة موازنة حمل المحفز وكمية السائل المحتجزة |
| يرتفع انخفاض الضغط بسرعة | القيود الهيدروليكية | مراجعة الشكل الهندسي والمساحة المفتوحة وحمل البخار |
| تظهر التدرجات المحلية في درجات الحرارة | رد فعل أو توزيع غير متساوٍ | تحسين إعادة التوزيع وتقييم الآثار الحرارية |
| يتفاقم الانفصال مع زيادة كمية المحفز المضاف | قدرة غير كافية على نقل الكتلة | إعادة موازنة وظائف التفاعل والفصل |
| لا يتكرر أداء النموذج التجريبي عند تطبيقه على نطاق أوسع | تأثير التوزيع أو المقياس الهيدروديناميكي | التحقق من صحة النماذج الهيدروليكية ونماذج العمليات المرتبطة بها |
يُعد هذا المنطق التشخيصي مهمًا لأن التحويل هو نتيجة على مستوى النظام. فقد تكون حركيات التفاعل كافية، في حين أن عوامل مثل الوصول إلى المُحفز، أو توازن الأطوار، أو انتقال الكتلة، أو الديناميكا الهيدروليكية، تمنع المُحفز المُركَّب من تحقيق أدائه النظري.
يجب أن يتوافق تصميم المنطقة التفاعلية مع مقطع العمود
لا ينبغي وضع الحشوة الحفازة بشكل منفصل عن توزيعات درجة الحرارة والتركيب داخل العمود.
قد يجمع أحد التكوينات العملية بين منطقة تفاعل تحفيزي وأقسام تقطير وتجريد تقليدية. ويحدد موقع التغذية، وارتفاع منطقة المحفز، ونوع الحشو، وحمل جهاز إعادة التسخين، وتشغيل المكثف، وسحب المنتج، التركيب الذي يتعرض له المحفز فعليًّا.
وهذا يجعل موقع المحفز متغيرًا رئيسيًّا في العملية:
قد يكون مكان تركيب المُحفز مهمًّا بقدر كمية المُحفز المركبة.
قد لا يؤدي توسيع نطاق المنطقة التفاعلية إلى منطقة لا تتوفر فيها تركيزات كافية من المواد المتفاعلة أو تكون درجة الحرارة فيها غير مواتية إلا إلى زيادة طفيفة في معدل التحويل. وبدلاً من ذلك، قد يوفر نفس حجم العمود قيمة أكبر إذا استُخدم كقسم فصل تقليدي.
وبالتالي، ينبغي أن يتحدد ارتفاع وموضع المنطقة التفاعلية من خلال تحليل مترابط للتفاعل والفصل، وليس من خلال مخزون المُحفِّز وحده.
ينبغي أن يؤدي تكامل العمليات إلى إزالة عقبة حقيقية
يُعد التقطير التفاعلي في حد ذاته إحدى استراتيجيات تكثيف العمليات، لكن بعض العمليات يمكن أن تستفيد من مزيد من التكامل.
يُعد دمج الحرارة أحد الخيارات الممكنة. وبناءً على إنثالبي التفاعل، ومستويات درجة الحرارة، ومهمة الفصل، قد يؤدي التفاعل بين عملية التفاعل وعملية الفصل إلى تقليل متطلبات الطاقة الخارجية. ومع ذلك، لا بد من موازنة الفائدة التي يمكن تحقيقها مع قابلية التحكم، ومرونة التشغيل، والحساسية تجاه الاضطرابات.
يمكن أن تجمع التكوينات الأكثر تطوراً بين الفصل التفاعلي ومفاهيم التقطير باستخدام الحاجز الفاصل أو التقطير المدمج مع التبريد. كما يمكن النظر في التكوينات المدعومة بالأغشية وتقنيات التلامس المكثفة الأخرى عندما تعالج قيوداً محددة تتعلق بالفصل أو النقل.
نادراً ما تكون إضافة التكامل لمجرد التكامل أمراً مفيداً. فقد يصبح تشغيل مخطط العمليات الأكثر كفاءة في استخدام الطاقة أو التحكم فيه أو صيانته أو تكييفه مع التغيرات في المواد الأولية أكثر صعوبة.
والسؤال الأفضل هو: ما هو التكامل الإضافي الذي يزيل العائق الرئيسي دون أن يتسبب في قيود تشغيلية أكبر؟
يتطلب توسيع نطاق التقطير التفاعلي نماذج مترابطة وبيانات تجريبية
لا يمكن أن يعتمد توسيع نطاق التقطير التفاعلي فقط على معدل التحويل المقاس في مفاعل مختبري أو على كفاءة الفصل المقاسة باستخدام الحشو التقليدي.
ينشأ الأداء التجاري من التفاعل بين حركيات التفاعل، والديناميكا الحرارية، ونقل الكتلة بين البخار والسائل (VLE)، والتلامس التحفيزي، ونسبة احتباس السائل، وهيدروليكا الأعمدة. وتُعد النمذجة القائمة على المعدلات مفيدة بشكل خاص، حيث يمكن تمثيل معدلات التفاعل والنقل معًا، بدلًا من افتراض وصول كل مرحلة إلى حالة التوازن.
ومع ذلك، فإن المحاكاة لا تلغي الحاجة إلى التحقق المادي. وينبغي أن يحدد التشغيل التجريبي كيفية تصرف النظام في نطاقات التشغيل الواقعية، بما في ذلك:
- استخدام المُحفِّز وسلوك الترطيب؛;
- معدل احتجاز السائل ووقت البقاء؛;
- انخفاض الضغط وهامش الفيضان؛;
- مخططات درجات الحرارة والتركيب؛;
- توزيع السوائل وإعادة توزيعها؛;
- نشاط المحفز واستقراره؛;
- حساسية الإنتاجية وتكوين العلف؛;
- التشغيل، والإيقاف، واستجابة التحكم.
لا يقتصر التوسع على تغيير أبعاد المعدات فحسب. فزيادة قطر العمود تؤدي إلى تغيير سلوك توزيع السائل؛ كما أن الأحمال التجارية للبخار والسائل تؤثر على الخصائص الهيدروليكية؛ وتوفر أقسام الحشو الأطول فرصًا أكبر لحدوث خلل في التوزيع.
وبالتالي، فإن البيانات التجريبية تكون ذات قيمة قصوى عندما تُستخدم للتحقق من صحة النموذج المقترن وتحديد القيود المرتبطة بالمقياس قبل الانتهاء من التصميم التجاري.
من دراسة الجدوى التقنية إلى التكامل التجاري
لا يتعين على برنامج التطوير العملي أن يتعامل مع تصميم التفاعلات والتعبئة والأعمدة كمشاريع منفصلة. فمن الممكن ربطها تدريجيًّا مع تقلص درجة عدم اليقين الهندسي.
تبدأ العملية عادةً بـ التفاعل والغربلة الحرارية: إن الحركية، وقيود التوازن، وأداء المُحفِّز، والانتقال الحجمي (VLE)، وضغط التشغيل، والتوافق بين درجة حرارة التفاعل ودرجة حرارة الفصل، هي العوامل التي تحدد ما إذا كان هذا المفهوم يستحق مزيدًا من التطوير.
ثم يأتي التفاصيل الداخلية للأعمدة وتصميم العمليات المقترنة. يتم دمج عوامل مثل حمل المُحفز، وموضع المنطقة التفاعلية، وهندسة الحشو، وتوزيع السائل، ونقل الكتلة، ووقت البقاء، والسعة الهيدروليكية في نموذج عملية قائم على المعدل.
ثم يتم في مرحلة التحقق التجريبي اختبار ما إذا كان من الممكن فعليًّا إعادة إنتاج قيم التحويل والانتقائية وانخفاض الضغط وملف درجة الحرارة ونطاق التشغيل المتوقعة. وتشكل النتائج الأساس لتحديد قطر العمود التجاري وارتفاع الحشوة وتكوين الموزع وكمية المحفز واستراتيجية التحكم.
وأخيرًا، يجب أن يتكامل العمود مع أنظمة تحضير الخلاطة، والمكثف، وإعادة التسخين، واستعادة الحرارة، وإدارة إعادة التدوير، والتنقية في المراحل النهائية، وتخطيط الصيانة. ولا يتحقق التسويق التجاري إلا عندما يتمكن النظام الكامل من الحفاظ على جودة المنتج واستقرار العملية أثناء التشغيل المستمر.
التصميم الهندسي للتقطير التفاعلي كعملية متكاملة
الوضع الأمثل التقطير التفاعلي لا يُحدد العمود بناءً على الحد الأقصى لحمولة المحفز، أو الحد الأقصى لحجم السائل المحتجز، أو الحد الأقصى لمساحة نقل الكتلة. بل ينبع الأداء من تحقيق التوازن بين حركيات التفاعل، والتلامس التحفيزي، وقوة الدفع الفاصلة، ووقت البقاء، والخصائص الهيدروليكية، والسلوك الحراري، وذلك ضمن نطاق تشغيلي عملي.
توفر الحشوات الهيكلية التحفيزية الإطار الأساسي لهذا التكامل، لكن هندسة الفصل الصناعية يجب أن تتجاوز الحشوات نفسها. فالتكوين العمودي، والديناميكا الحرارية، والتحكم في العمليات، والتحقق التجريبي، وتوسيع نطاق العمليات هي العوامل التي تحدد في النهاية ما إذا كان مفهوم الفصل التفاعلي الواعد سيصبح عملية تجارية موثوقة أم لا.
دودجن يربط بين جدوى العمليات، وتعبئة المحفزات، وهندسة الأجزاء الداخلية للأعمدة، من جهة، والنمذجة المترابطة، والتوسع من النطاق التجريبي إلى النطاق التجاري، وتكامل العمليات الصناعية، من جهة أخرى. والهدف ليس مجرد تكثيف التفاعل والفصل، بل ترجمة هذا التكامل إلى عملية تصنيع مستمرة ومستقرة وقابلة للتوسع.



