
لا يقتصر تنقية المونومرات المستخدمة في صناعة البوليمرات على مجرد رفع درجة النقاء من 99% إلى 99.9% أو أعلى. فقد يتباين سلوك تيارين من المونومرات، حتى وإن كانا يتمتعان بنفس درجة النقاء المعلنة، تباينًا كبيرًا أثناء عملية البلمرة إذا اختلفت الشوائب المتبقية من حيث التركيب الكيميائي أو التفاعلية.
يمكن أن تؤثر آثار الماء، والإيزومرات الهيكلية، والمذيبات المتبقية، والمنتجات الثانوية للتفاعل، والأنواع أحادية الوظيفة، والشوائب الناتجة عن الحرارة على التناسب الكيميائي، والوزن الجزيئي، وأداء المحفز، واللون، واستقرار العملية. ولذلك، فإن السؤال الهندسي الأكثر فائدة هو: ما الذي يتبقى في المونومر، وما تأثير تلك الشوائب أثناء عملية البلمرة؟
التبلور الذائب و الاستخراج تتناول جوانب مختلفة من هذه المشكلة. وتصبح قيمتها أكثر وضوحًا عندما يتم تصميم عملية التنقية بناءً على سلوك الشوائب، ومتطلبات البلمرة في المراحل اللاحقة، وتكامل العمليات على نطاق تجاري، بدلاً من الاكتفاء بقيمة النقاء الرقمية وحدها.
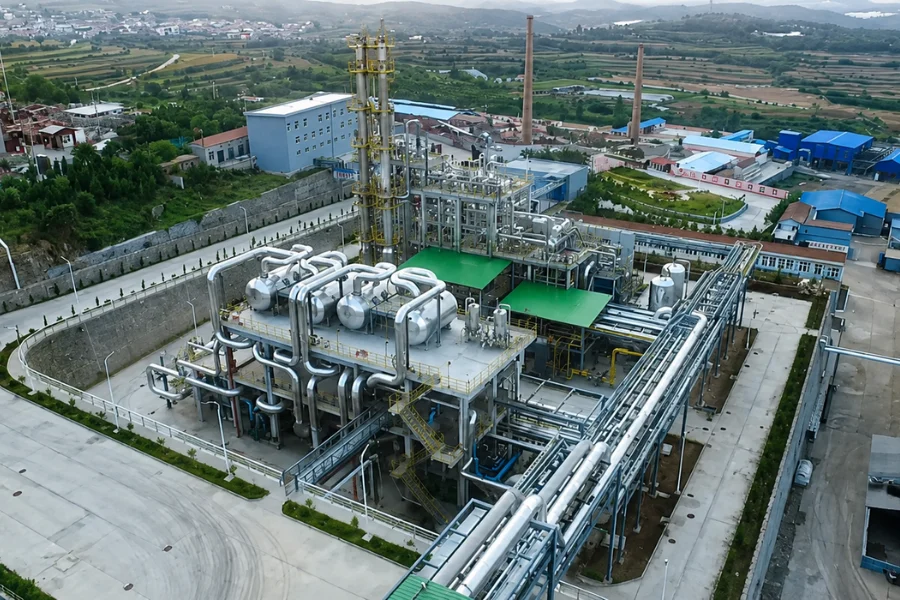
لماذا تُعد نقاء المونومر المستخدم في صناعة البوليمرات مشكلة تتعلق بعملية البلمرة
يجب أن تدعم مواصفات المونومر في نهاية المطاف التفاعل اللاحق. ويتجلى ذلك بشكل خاص في عملية البلمرة المتدرجة، حيث يتطلب الوزن الجزيئي العالي معدل تحويل عالي جدًّا للمجموعات الوظيفية وتحكمًا دقيقًا في التناسب الكيميائي.
للحصول على نظام متوازن مثالي عند معدل تحويل المجموعات الوظيفية البالغ 0.99:
[DP_n=\frac{1}{1-p}=100]
إذا انخفضت نسبة المجموعات الوظيفية إلى 0.99 بينما ظل معدل التحويل عند 0.99، فإن متوسط درجة البلمرة العددي النظري ينخفض إلى حوالي 66.8.
في هذه الحالة المثالية، يؤدي الانحراف المتكافئ في النسبة الكيميائية لنظام 1% إلى انخفاض (DP_n) بنحو الثلث. ويمكن أن تسبب الشوائب أحادية الوظيفة مشكلة مماثلة من خلال قطع سلاسل النمو، بدلاً من أن تظهر كمجرد شوائب تحليلية.
يكتسب هذا التمييز أهمية بالنسبة لمونومرات البوليستر، والمواد الوسيطة للبولي أميد، وغيرها من المواد الأولية للمونومرات عالية النقاء، حيث يعتمد الوزن الجزيئي في المراحل اللاحقة بشكل كبير على تركيبة المواد الأولية. ولا يكشف التحليل الاسمي بنسبة 99.9% عما إذا كانت النسبة المتبقية البالغة 0.1% خاملة نسبيًا أم قادرة على تعطيل عملية البلمرة.
ولهذا السبب،, هوية الشوائب + التركيز + حساسية البلمرة غالبًا ما تكون أكثر إفادة من النقاء التام وحده.
ابدأ بملف تعريف الشوائب، لا بمعدات الفصل
ينبغي أن تبدأ سلسلة عمليات التنقية بخريطة الشوائب.
يظل التقطير فعالاً للغاية عندما تكون هناك فروق كافية في درجة تطاير المكونات. ومع ذلك، مع ارتفاع متطلبات النقاء، قد تؤدي المركبات ذات درجات الغليان المتقاربة، أو الأيزومرات الهيكلية، أو المركبات الحساسة للحرارة، أو المونومرات التفاعلية، إلى زيادة صعوبة إجراء الفصل الحراري الإضافي.
يُعد الاستخلاص والتبلور بالصهر آليتين بديلتين للفصل.
| الشوائب أو إشارة العملية | تحدي الانفصال | التوجيه الهندسي |
|---|---|---|
| شوائب قريبة من درجة الغليان | تقلب نسبي منخفض | التبلور أو الفصل الهجين |
| إيزومر هيكلي | تقلب مماثل | تقييم سلوك الطور الصلب-السائل |
| شوائب قابلة للذوبان بشكل انتقائي | تباين في التآلف الكيميائي | الاستخراج |
| الشوائب القطبية النزرة | اختلاف كبير في التقسيم | الاستخراج الانتقائي |
| مونومر حساس للحرارة | خطر التحلل أو البلمرة | الفصل عند درجات حرارة منخفضة |
| المستخلص المتبقي | مهمة تنقية إضافية | استخلاص المذيبات وتنقيتها |
| شوائب أثرية ثابتة | اكتملت عملية التنقية بالجملة بالفعل | التلميع عالي النقاء |
الهدف هو توزيع مهام الفصل. قد يكون من الأفضل معالجة عمليات الإزالة بكميات كبيرة، والترشيح الانتقائي للشوائب، والتركيز، واستعادة المذيبات، والتصفية النهائية من خلال عمليات وحدة مختلفة.
دور التبلور بالحرارة في تنقية المونومرات
يعتمد التبلور بالصهر على توازن الصلب والسائل بدلاً من توازن البخار والسائل. ويتيح التبريد المتحكم فيه تبلور المكون المطلوب، بينما يتم طرد الشوائب بشكل تفضيلي إلى الصهر المتبقي.
يمكن أن تكون هذه الآلية مفيدة للمونومرات العطرية، والتدفقات الغنية بالإيزومرات، والمواد الوسيطة البوليمرية المتخصصة، حيث يصبح الفصل القائم على التطاير غير فعال، أو يؤدي وقت البقاء عند درجات الحرارة المرتفعة إلى حدوث تدهور أو خطر بحدوث بلمرة غير مرغوب فيها. ونظرًا لأن العملية لا تتطلب عمومًا إضافة مذيب، فإنها يمكن أن تتجنب أيضًا الحاجة إلى إجراء عملية إضافية لإزالة المذيب.
ومع ذلك، فإن تحديد نقطة انصهار مناسبة ما هو إلا بداية عملية تطوير المنتج.
تعتمد نقاء البلورات على التبريد الزائد، والتبلور، ومعدل النمو، وتوزيع أحجام البلورات، وتضمين الشوائب، واحتباس السائل الأم. وقد يؤدي التبريد المفرط إلى زيادة الإنتاجية الظاهرية، مع تكوين بلورات أصغر حجمًا أو احتجاز المزيد من الشوائب.
كما أن عمليات ما بعد التبلور لها أهميتها أيضًا. فالغسل يزيل المحلول الأم العالق، في حين أن عملية «التعرق» الخاضعة للرقابة يمكنها إذابة المناطق الغنية بالشوائب بشكل تفضيلي، مما يزيد من نقاء المنتج بشكل أكبر.
وبالتالي، فإن الهدف التشغيلي ليس تحقيق أقصى معدل للتبلور، بل هو تحقيق توازن قابل للتكرار بين النقاء، والاستخلاص، ومعالجة البلورات، ونقل الحرارة، والإنتاجية.
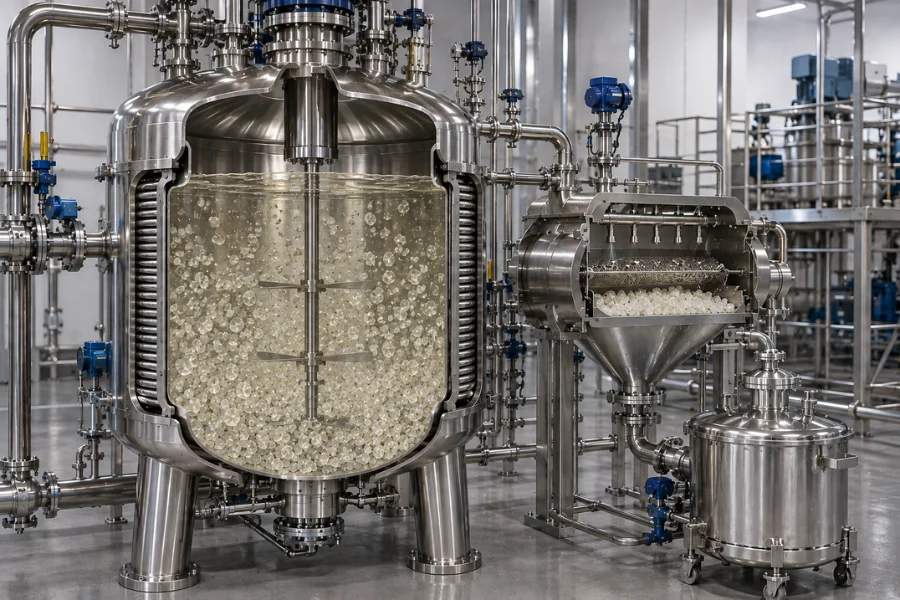
التبلور الطبقي أم التبلور المعلق؟
تؤدي عملية التبلور الطبقي إلى تكوين طبقة صلبة على الأسطح المبردة، وترتبط عادةً بالتشغيل الدفعي أو شبه المستمر. ويمكن أن يكون ترتيب هذه العملية بسيطًا نسبيًا، لكن المساحة المتاحة للنمو وسلوك الدورة يحدان من الإنتاجية.
تؤدي عملية التبلور في المذيب المعلق إلى توزيع البلورات في جميع أنحاء المذيب، مما يوفر مساحة نمو أكبر بكثير وإمكانيات أوسع للمعالجة المستمرة. وفي المقابل، تتطلب هذه العملية متطلبات أكثر صعوبة في مجالات الديناميكا الهيدروليكية، والتحكم في حجم البلورات، ونقل الملاط، وفصل المواد الصلبة عن السوائل، وإدارة التلوث.
عند التوسع في الإنتاج، تكتسب هذه الخصائص التشغيلية أهمية لا تقل عن أهمية الانتقائية في حالة التوازن.
حيث يُضيف الاستخراج قيمة
يُعد الاستخلاص طريقة جذابة عندما تختلف الشوائب عن المونومر المستهدف بشكل أكبر من حيث التآلف الكيميائي أو القابلية للذوبان مقارنةً بالتطاير.
يمكن للمستخلص المختار بشكل صحيح أن ينقل المركبات غير المرغوب فيها إلى مرحلة سائلة أخرى أو أن يستخلص بشكل انتقائي مكونًا ذا قيمة من مادة خام معقدة. وهذا يجعل عملية الاستخلاص مفيدة في عمليات التنقية الأولية، والتخلص الانتقائي من الشوائب، والتركيز قبل عملية الفصل النهائية للحصول على درجة عالية من النقاء.
يعتمد الأداء التجاري على معاملات التوزيع، وانتقائية المذيب، ونسبة الطورين، ومساحة السطح البيني، ونقل الكتلة، ودرجة الحرارة، وكفاءة المرحلة، وفصل الطورين. ولا يمكن لبيانات التوازن وحدها أن تصف كيفية أداء نظام الاستخلاص الصناعي.
كما يجب أخذ العوائق العملية في الاعتبار. فقد تؤدي إضافة مادة مستخلصة إلى فرض متطلبات تتعلق باستعادة المذيبات، ومراقبة المذيبات المتبقية، وإدارة إعادة التدوير، والحد من فقدان المذيبات؛ كما أن بطء عملية فصل الطور أو التميع قد يحدّ من معدل الإنتاجية بشكل أكبر.
وبالتالي، فإن عملية الاستخلاص تحقق أقصى قيمة عندما تؤدي انتقائيتها إلى التخلص من مهمة فصل صعبة في المراحل اللاحقة، بدلاً من مجرد إضافة عملية تشغيلية أخرى.
لماذا يمكن أن يتفوق التنقية الهجينة على خطوة الفصل الواحدة
نادرًا ما تتطلب المعالجة عالية النقاء أن تؤدي كل عملية فصل المهمة نفسها.
قد يكون المسار النظري كما يلي:
المونومر الخام → الاستخلاص → استرداد المذيب / التركيز → التبلور بالحرارة → الغسل / التقطير → مونومر صالح لصناعة البوليمرات
يمكن أن تؤدي عملية الاستخلاص إلى استبعاد مجموعات الشوائب التي تتميز بسلوك تقسيم مواتٍ. ومن ثم، يمكن لعملية التبلور معالجة الأنواع المتبقية التي يسمح توازنها بين الحالة الصلبة والسائلة بتمييز أقوى عند تركيزات أعلى من المنتج.
قد يظل التقطير وسيلة مفيدة في عمليات الفصل الأولي، أو إزالة المكونات الخفيفة، أو استعادة المذيبات. ولا يهدف التنقية الهجينة إلى استبدال طرق الفصل التقليدية، بل إلى التوقف عن الاعتماد على آلية واحدة لحل كل مشكلة تتعلق بالشوائب.
ويكتسب هذا النهج أهمية خاصة عند الاقتراب من مواصفات درجة البوليمر. فبمجرد إزالة الملوثات السائبة، غالبًا ما تكون الشوائب المتبقية هي الأصعب والأكثر تكلفة في الفصل.
التبلور بالحرارة مقابل الاستخلاص: مصفوفة القرار الهندسي
لا يُعتبر أي من الطريقتين أفضل من الأخرى بطبيعته. ويعتمد الاختيار على خصائص الشوائب الكيميائية، وسلوك الطور، ومتطلبات النقاء، وأهداف الاستخلاص، وحساسية عملية البلمرة في المراحل اللاحقة.
| العامل الهندسي | التبلور الذائب | الاستخراج |
|---|---|---|
| أساس الفصل | التوازن بين المادة الصلبة والسائلة | التوازن بين السائل والسائل |
| المهام المعتادة | الفرز أو التنقية عالية النقاء | الإزالة الانتقائية للشوائب أو تركيزها |
| المذيب المضاف | لا يُشترط ذلك عادةً | مطلوب عادةً |
| التعرض للحرارة | منخفض نسبيًا | غالبًا ما تكون منخفضة نسبيًّا |
| المتغيرات الرئيسية | التبريد، التبلور، النمو، الغسل | الانتقائية، نسبة الطور، انتقال الكتلة |
| مخاوف بشأن التعافي | المنتج المتبقي في المحلول الأم | تقسيم المنتج وفقدان المذيبات |
| التحدي المتعلق بالمعدات | معالجة البلورات وفصل المواد الصلبة عن السوائل | الاتصال وفصل المراحل |
| التركيز على التوسع | نقل الحرارة، الديناميكا الهيدروليكية، الترسبات | مساحة السطح البيني، كفاءة المرحلة، إعادة تدوير المذيب |
| دور مختلط | التلميع النهائي | المعالجة المسبقة أو الاستبعاد الانتقائي |
هناك مقايضة تستحق اهتمامًا خاصًّا: النقاء مقابل الاسترداد.
في عملية التبلور، قد يؤدي التخلص من الشوائب بشكل أكثر فعالية أو إضافة مراحل تنقية إضافية إلى بقاء كمية أكبر من المنتج المستهدف في المحلول الأم. أما في عملية الاستخلاص، فإن تغيير نسبة المذيب أو ظروف التشغيل بهدف تحسين إزالة الشوائب قد يؤدي إلى زيادة خسائر التوزيع الخاصة بالمنتج المستهدف.
وبالتالي، لا يمكن أن تسعى عملية التحسين التجاري إلى تحقيق النقاء بمفردها. بل يجب تقييم استرداد المنتجات، وحجم المواد المعاد تدويرها، واستهلاك الطاقة، وتوليد النفايات في آن واحد.
تتغير طرق التنقية المختبرية غالبًا في مرحلة التوسع
إن نجاح عملية الفصل في المختبر يثبت أن الآلية يمكن أن تعمل. لكنه لا يثبت أن العملية ستظل مستقرة واقتصادية على النطاق التجاري.
في عملية التبلور بالذوبان، تؤثر الرواسب على سلوك نقل الحرارة، والتبريد الزائد المحلي، والخلط، وتوزيع زمن البقاء، ونمو البلورات، ودوران الملاط. وقد يؤدي التلوث إلى انخفاض تدريجي في كفاءة نقل الحرارة، في حين تؤثر التغيرات في حجم البلورات على عملية الغسل وفصل المواد الصلبة عن السوائل.
أما عملية الاستخلاص فتطرح تحديًا مختلفًا. فيجب تحويل بيانات التوازن المختبري إلى أداء فعلي لنقل الكتلة من خلال توفير مساحة كافية للواجهة بين الطورين، ووقت البقاء، وكفاءة المرحلة، وفصل موثوق بين الطورين. كما أن تباين المواد الأولية وإعادة تدوير المذيب يمكن أن يغيرا سلوك الشوائب في حالة الاستقرار.
وبالتالي، فإن مسار التصنيع العملي يمر عبر ما يلي:
جدوى المختبر → التحقق التجريبي → نطاق التشغيل → توازن الكتلة والطاقة → تكامل المعدات → التحقق التجاري
ينبغي أن تتجاوز الدراسات التجريبية تقييم مستوى النقاء الأقصى. فغالبًا ما تحدد عوامل مثل معدل الاسترداد، والاستقرار على المدى الطويل، وإزالة الشوائب، وميل التلوث، واستهلاك المذيبات، وتراكم المواد المعاد تدويرها، والاستجابة لتقلبات المواد الأولية، ما إذا كان من الممكن فعليًّا تسويق العملية المقترحة تجاريًّا.
إطار عملي لاختيار المسار
يمكن تقييم مشروع تنقية مونومر من فئة البوليمرات من خلال ست خطوات.
1. تعريف الشوائب الحرجة
حدد الأنواع التي تؤثر على عملية البلمرة من خلال إنهاء السلسلة، أو عدم التوازن المتكافئ، أو تداخل المحفز، أو التفاعلات الجانبية، أو تكوين اللون، أو آليات أخرى متعلقة بالجودة.
2. تقييم الخصائص ذات الصلة بالانفصال
قارن بين التقلب، والقابلية للذوبان، وسلوك الذوبان، وتوازنات الأطوار، والاستقرار الحراري، والتآلف الكيميائي، بدلاً من الاعتماد على درجة الغليان وحدها.
3. توزيع مهام الفصل
يجب الفصل بين إزالة الكميات الكبيرة ورفض الشوائب الانتقائي والتلميع النهائي. وينبغي أن تؤدي كل عملية المهمة التي تتمتع فيها بميزة انتقائية ملموسة.
4. مقارنة مسارات معالجة المرشحين
تقييم عمليات التقطير، والاستخلاص، والتبلور بالذوبان، والتكوينات الهجينة من حيث النقاء، ومعدل الاسترداد، والطلب على الطاقة، ومتطلبات المذيبات، وقابلية التحكم، وتعقيد العملية.
5. إجراء اختبار تجريبي للخطوة الحاسمة
تحديد نطاق تشغيلي عملي بدلاً من الاعتماد على حالة مختبرية واحدة ناجحة. واختبار تباين الأعلاف والتشغيل المستمر حيثما أمكن ذلك.
6. التحقق من صحة العملية المتكاملة
استعرض عملية إعادة تدوير المذيبات والسائل الأم، وتكامل الطاقة، وتراكم الشوائب، واستمرارية الإنتاج، والتوافق مع عملية البلمرة اللاحقة.
السؤال الذي ينشأ عن ذلك لم يعد “ما هي تقنية التنقية الأفضل؟” يصبح “ما هي آلية الفصل التي ينبغي أن تؤدي كل مهمة من مهام التنقية؟”
من هدف التطهير إلى أداء البلمرة
ينبغي تصميم عملية تنقية المونومرات المستخدمة في صناعة البوليمرات بطريقة عكسية، انطلاقًا من متطلبات عملية البلمرة.
إن أعلى مستوى قابل للتحقيق في الاختبار ليس بالضرورة أفضل هدف صناعي. فنظام التنقية الناجح هو الذي يوفر تركيبة مادة أولية تدعم بشكل ثابت الوزن الجزيئي وسلوك التفاعل وخصائص البوليمر واستقرار الإنتاج، مع الحفاظ في الوقت نفسه على معدل استرداد مقبول وفعالية اقتصادية في التشغيل.
التبلور الذائب يمكن أن توفر عملية تنقية عالية الانتقائية وذات درجة حرارة منخفضة نسبيًا عندما تكون خصائص التفاعل بين الطورين الصلب والسائل مواتية. ويمكن لعملية الاستخلاص إزالة الملوثات التي تستجيب بقوة أكبر لعملية الفصل بين السائلين، في حين يظل التقطير واسترداد المذيبات يقدمان الدعم للمهام التي لا تزال فيها قابلية التبخر مفيدة.
وبالتالي، فإن أقوى بنية عملية قد تجمع بين عدة آليات فصل بدلاً من السعي إلى تحقيق أقصى كفاءة لعملية تشغيلية واحدة.
دودجن تتعامل مع تنقية المونومرات عالية النقاء باعتبارها مشكلة هندسية متكاملة للعمليات — بدءًا من تحليل الشوائب وتقييم مسارات الفصل وصولاً إلى التحقق التجريبي، وتوسيع نطاق العملية، ودمجها في العمليات التجارية. والهدف هنا ليس تحقيق النقاء كرقم مختبري معزول، بل إنجاز عملية تنقية قادرة على دعم إنتاج بوليمرات مستقر وقابل للتكرار على نطاق صناعي.



