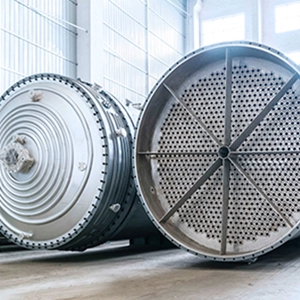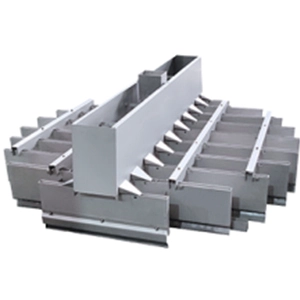
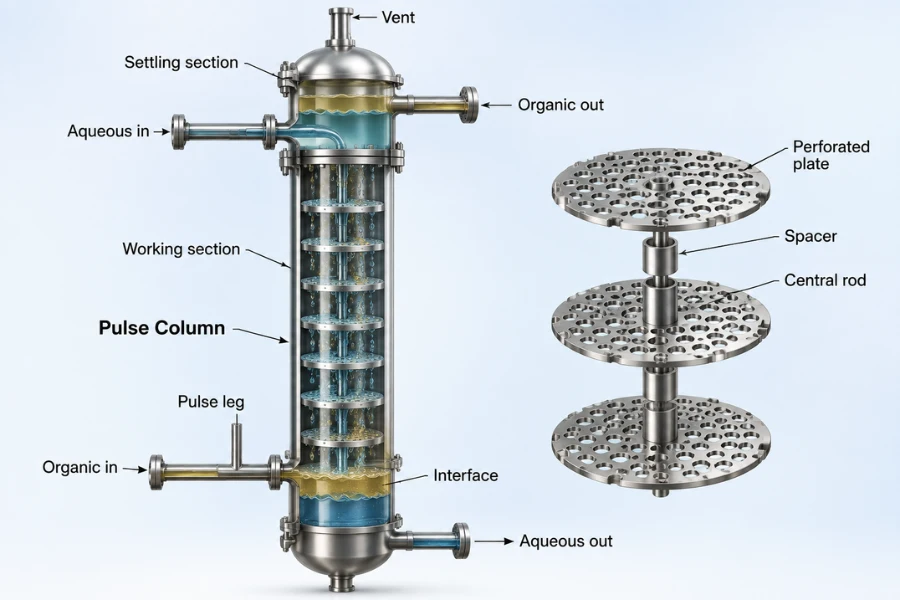
추출탑 내부 구조물은 두 액상 간의 접촉 방식, 용질의 교환, 그리고 컬럼 내 이동을 제어합니다. 분배기의 형상은 초기 상 분포를 결정하고, 충전재는 이후의 유동 및 액적 거동에 영향을 미치며, 맥동은 물질 전달과 수리 용량을 좌우하는 유체역학적 조건을 변화시킵니다. 이러한 구성 요소들은 효과적인 추출 타워 디자인.
설계상의 과제는 과도한 역혼합, 불안정한 역류, 침수 또는 불충분한 상 분리 현상 없이 요구되는 분리 성능을 달성하는 것입니다. 한 가지 성능 지표를 개선하면 다른 지표가 악화될 수 있으므로, 이러한 제약 조건들은 종합적으로 평가되어야 합니다.
추출탑 내부 구조가 분리 성능에 미치는 영향
액-액 추출은 서로 섞이지 않는 두 액상 사이에서 대상 성분을 이동시키는 과정입니다. 분산상은 연속상 내에 액적 형태를 이루며, 이로 인해 용질 이동이 일어나는 계면이 형성됩니다.
| 내부 구성 요소 | 주요 기능 | 주요 설계 변수 |
|---|---|---|
| 유통업체 | 액상 물질을 도입하고 분배합니다. | 구멍 형상, 배출 속도, 습윤 및 단면 피복률 |
| 포장 | 유동 경로와 액적 간 상호작용에 영향을 미친다 | 기하학적 구조, 재질, 습윤, 채널링 및 유압 저항 |
| 맥동 시스템 | 액체의 진동 운동을 소개합니다 | 주파수, 진폭, 홀드업, 물질 전달 및 플러딩 한계 |
유통기는 초기 배출 조건을 결정하며, 충진재는 하류 상 간의 접촉에 영향을 미치고, 맥동은 액적 분열과 계면 갱신을 가속화할 수 있습니다. 설계 시에는 이러한 영향과 유압 용량, 그리고 배출 상의 분리 능력을 균형 있게 고려해야 합니다.
액체-액체 추출을 위한 분배기 설계
분산상의 개요 및 습윤 거동
의도된 액적 형성 패턴을 형성하려면 분산상이 분배기 개구부를 깨끗하게 빠져나가야 합니다. 제공된 참고 자료에는 이러한 동작을 구현하기 위한 두 가지 방법이 제시되어 있습니다.
- 연속상에 의해 우선적으로 젖는 분배 재료를 사용하십시오.
- 분배기 표면 밖으로 돌출되는 노즐을 사용하여, 분산상이 표면을 따라 퍼지는 것이 아니라 노즐을 통해 배출되도록 하십시오.
일부 천공판 설계에서는 배출 거동에 영향을 주기 위해 구멍을 뚫는 과정에서 생성된 버를 그대로 남겨두기도 합니다. 이는 특정 설계 기법일 뿐, 보편적인 요구 사항은 아닙니다.
두 상 모두 적절한 분배가 필요합니다. 연속상의 분배가 불량하면 선호 유로가 형성되고 역혼합이 증가할 수 있으며, 분산상의 분배가 불량하면 액적 부하가 고르지 않게 될 수 있습니다. 따라서 분배기의 배치는 하류 접촉부의 유동 특성과 선택된 컬럼 내부 구조.
구멍 직경, 유속 및 웨버 수
개구부가 모두 동일한 분배기의 경우, 분산상의 유량과 설정된 구멍 속도를 바탕으로 필요한 구멍 수를 추정할 수 있다.
[
N_{\mathrm{holes}}=\frac{Q_d}{A_oV_o}
]
장소:
- (N_{\mathrm{holes}})는 구멍의 개수입니다.
- (Q_d)는 분산상의 총 체적 유량이다.
- (A_o)는 하나의 구멍의 단면적입니다.
- (V_o)는 각 구멍을 통과하는 평균 속도이다.
계산된 구멍 개수는 예비 치수 값입니다. 최종 개수는 제조가 가능한 정수여야 하며, 이후 선택한 형상과 작동 유량을 사용하여 실제 구멍 속도를 재계산해야 합니다.
웨버 수(Weber number)는 관성력과 계면 장력을 연관 짓습니다. 구멍의 직경을 특성 길이로 삼아,
[
We=\frac{\rho_pV_o^2d}{\sigma}
]
여기서 (\rho_p)는 분산상의 밀도, (V_o)는 기공의 속도, (d)는 기공의 직경, (\sigma)는 계면 장력이다.
제시된 참고 문헌에는 웨버 수 12에 대한 다음과 같은 속도 관계가 나와 있습니다.
[
V_{o,\max}=\sqrt{\frac{12\sigma}{d\rho_p}}
]
해당 자료에 따르면, 모든 구멍을 통해 분사 현상을 달성하기 위한 최소 지침값으로 웨버 수 약 2를 제시하고 있으며, 신규 설계의 일반적인 설계 범위는 8~12로 명시하고 있습니다. 이러한 값들은 해당 자료에 따른 공학적 지침일 뿐, 모든 액체 시스템에 적용되는 보편적인 한계치는 아닙니다.
또한 이 관계식은 유체의 물성이 분배기 치수 결정에 어떤 영향을 미치는지 보여줍니다. 구멍 직경과 목표 웨버 수가 고정된 상태에서, 계면 장력이 높을수록 더 높은 특성 속도가 필요한 반면, 분산상 밀도가 높을수록 해당 속도는 감소합니다. 선정된 작동점은 실제 토출 거동 및 수력학적 제약 조건을 고려하여 반드시 재검토해야 합니다.
천공판 배열 및 유동 분포
제공된 참고 자료에는 체판식 분배기에 대한 다음과 같은 일반적인 범위가 제시되어 있습니다.
| 매개변수 | 기준 범위 |
|---|---|
| 구멍 직경 | 3.2–6.4 mm |
| 구멍 간격 | 12.7–18.1 mm |
| 총 구멍 면적을 기둥의 단면적에 나눈 값 | 15%–25% |
| 구멍을 통과하는 평균 선속도 | 0.152–0.305 m/s |
이 수치들은 최종 장비 사양이라기보다는 예비적인 지침을 제공하는 것입니다. 또한 이 자료에 따르면, 많은 시스템에서 구멍 크기는 추출 속도에 상대적으로 미미한 영향을 미칠 수 있으나, 계면 장력이 높은 시스템에서는 구멍을 더 작게 만들면 성능이 향상될 수 있다고 합니다.
개구 면적만으로는 균일한 분배를 보장할 수 없습니다. 분배기가 적절한 단면 커버리지를 제공하는지 판단하려면 개구 수, 간격, 배열, 습윤 특성 및 배출 속도를 종합적으로 평가해야 합니다.
유통업체 검증
분배기는 명목 유량 요건을 충족하면서도 여전히 불균일한 토출을 일으킬 수 있습니다. 가능한 원인으로는 부적절한 습윤 특성, 구멍별 유량 불균형, 부분적 막힘, 불충분한 분사 범위, 유체 물성의 변화 등이 있습니다.
검증 과정에서는 분배기 설계와 하류 성능을 연계해야 합니다. 분배가 고르지 않은 경우, 펄스 설정을 변경하기 전에 노즐 배열과 토출 조건을 점검해야 합니다. 그렇지 않으면, 펄스 강도를 높여도 근본적인 분배 불균형 문제를 해결하지 못한 채 액적 분열 현상만 심화될 수 있습니다.
질량 전달 및 유체 역학적 안정성을 위한 패킹 선정
무작위 적재 대 고정 적재
충진재는 컬럼 전체에 걸쳐 액적의 이동, 유동 경로 및 상 접촉에 영향을 미칩니다. 충진재의 적합성은 형상, 재질, 유체 특성 및 작동 조건에 따라 달라집니다.
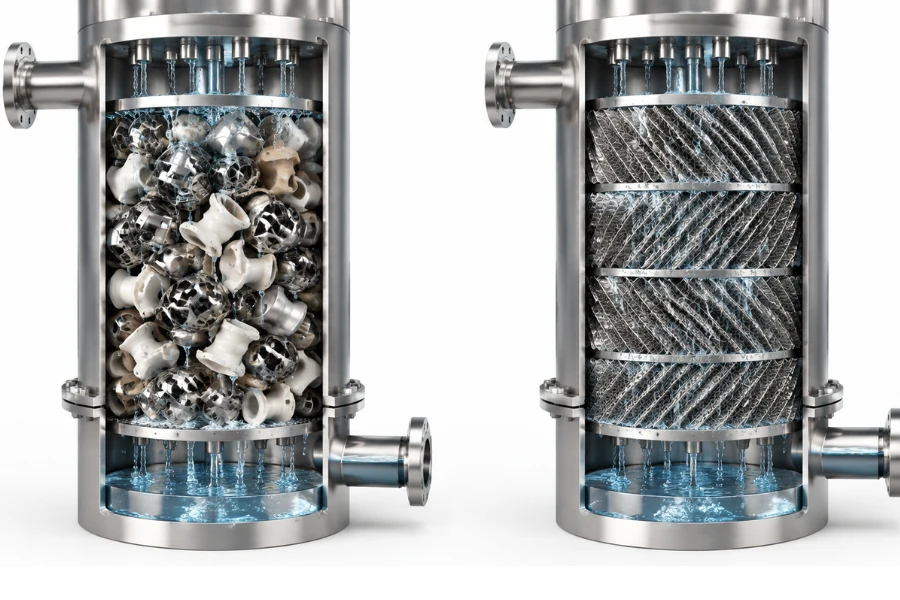
제시된 참고 문헌에 따르면, 무작위 충진재는 펄스 작용 하에서 배향이 재조정될 수 있어 채널링 현상이 발생할 가능성이 있다고 한다. 주름진 확장 금속판으로 제작된 고정식 충진재는 정해진 배열을 유지하기 때문에 펄스식 컬럼의 대안으로 제시된다.
| 선정 요인 | 무작위 포장 | 고정 포장 |
|---|---|---|
| 배치 | 개별 요소들이 밀집층을 형성하고 있다 | 요소들은 정의된 형상을 유지합니다 |
| 맥동 시 발생할 수 있는 문제 | 재조정 과정은 방향 설정에 기여할 수 있다 | 고정된 기하학적 구조는 패킹의 재배향 위험을 줄여줍니다. |
| 주요 설계 고려 사항 | 요소 배열 및 유동 분포 | 통로 형상, 구조적 안정성 및 상 분포 |
이 비교는 보편적인 성능 순위를 제시하는 것은 아닙니다. 선택은 추출 조건, 충전체 구조, 유체 특성, 그리고 컬럼이 맥동 상태에서 작동하는지 여부에 따라 달라집니다. 다음을 사용하는 응용 분야의 경우 구조화된 포장, 의도된 액체-액체 시스템에 대해서는 실제 기하학적 구조와 위상 습윤 거동을 여전히 평가해야 한다.
습윤 및 계면 면적
충전재는 액상들이 내부 표면과 상호작용하는 방식에 영향을 미칩니다. 제공된 참고 문헌에 따르면, 수성 용액에 젖지 않는 폴리에틸렌 충전재는 해당 문헌에서 다룬 시스템에서 젖은 세라믹 충전재보다 더 높은 유량과 물질 전달 속도를 보였습니다.
이 결과를 모든 폴리에틸렌과 세라믹 패킹 조합에 일반화해서는 안 됩니다. 이는 재료의 습윤성이 성능에 영향을 미칠 수 있음을 보여주며, 실제 상 쌍에 대해 반드시 평가되어야 함을 시사합니다.
이와 관련된 설계상의 핵심 질문은 어느 상이 충전재를 우선적으로 적시는지, 그리고 그러한 현상이 액체 분포, 액적 형성 및 상 이동에 어떤 영향을 미치는지입니다. 또한, 침전물이나 열화가 발생하면 운전 중 유효 유로 구조가 변할 수 있으므로, 재료의 호환성과 오염 경향도 중요한 요소입니다.
백믹싱, 홀드업, 플러딩
충전 및 트레이식 추출 컬럼은 역혼합을 제한함으로써 질량 전달 성능을 향상시킬 수 있다. 그러나 제시된 참고 문헌에 따르면, 이러한 설계는 기계식 교반 추출기에 비해 적용 범위가 상대적으로 좁은 것으로 밝혀졌다.
이 문서는 다음과 같은 전형적인 적용 사례를 설명합니다:
- 약 5 cP 미만의 액체 점도.
- 낮은 수준에서 중간 수준의 계면 장력(일반적으로 3–20 다인/cm, 0.003–0.02 N/m에 해당).
- 대략 3~5단계의 평형 단계만으로도 충분한 분리 공정.
이 수치는 공급처에서 제시한 예비 선정 지침일 뿐, 보편적인 작동 한계치는 아닙니다. 실제 적합 여부는 유체 시스템, 컬럼 형상, 처리량 및 요구되는 분리 성능에 따라 달라집니다.
분산상 체류율은 주어진 시점에서 분산상이 차지하는 컬럼 부피의 비율을 말합니다. 체류율이 높을수록 계면적이 증가할 수 있지만, 이는 추출 효율을 직접적으로 나타내는 지표는 아닙니다. 과도한 축적은 유압 여유를 감소시키고 플러딩을 유발할 수 있습니다.
홍수는 안정된 역류 운전 상태에서 주입된 상의 유량을 더 이상 유지할 수 없을 때 발생합니다. 분산상의 축적은 반대 상의 이동을 방해하고, 유동 패턴을 불안정하게 만들며, 처리량을 제한할 수 있습니다.
따라서 필터 매체를 선정할 때는 분리 성능, 상의 특성, 요구 처리량, 역혼합 현상 및 유압 용량을 종합적으로 고려해야 한다.
펄스 설계 및 운전 매개변수
펄스 주파수, 진폭 및 펄스 부피
맥동은 진동하는 액체 운동을 유발하여 상간 접촉을 강화합니다. 제공된 기준값은 세 가지 매개변수를 정의합니다.
- 주파수 단위 시간당 펄스 주기 수입니다.
- 진폭 이는 컬럼 내 액체의 가장 바깥쪽 위치와 가장 안쪽 위치 사이의 거리이며, 펄스 발생기의 기계적 스트로크가 아닙니다.
- 펄스 유량 이는 지정된 펄스 작용 하에서 단위 시간당 변위되는 액체의 부피입니다.
그 관계는
[
Q_{\mathrm{pulse}}=AfS_c
]
여기서 (Q_{\mathrm{pulse}})는 펄스 체적 유량, (A)는 액체 변위 진폭, (f)는 주파수, (S_c)는 컬럼 단면적을 나타낸다.
이 수치는 진동 운동을 나타내는 것이지, 컬럼을 통과하는 순 공정 유량률을 나타내는 것이 아닙니다. 또한 진폭과 주파수는 서로 바꿔 쓸 수 있는 개념이 아닙니다. 서로 다른 조합에 따라 동일한 계산된 펄스 체적 유량률을 나타낼 수 있지만, 이때 발생하는 변위 거리와 주기 주파수는 서로 다를 수 있습니다.
맥동이 물질 전달에 미치는 영향
이 참고 문헌은 충진 추출 컬럼에서 발생하는 맥동의 여러 가지 영향을 제시하고 있다. 맥동은 분산상의 액적 크기를 줄이고, 홀드업을 증가시키며, 계면적을 증가시킬 수 있다. 또한 이 문헌은 논의된 시스템에서 HETv가 상당히 감소한다고 보고하고 있다.
제공된 발췌문만으로는 ‘HETv’의 정확한 정의를 확인할 수 없으므로, 이를 원본 용어로 유지합니다. 원본 용어를 확인하지 않은 채 ‘HETP’나 다른 물질 전달 높이 측정 단위로 무단으로 대체해서는 안 됩니다.
이러한 효과들이 전반적인 추출 성능의 비례적인 향상을 보장하는 것은 아닙니다. 더 작은 액적은 계면적을 증가시킬 수 있지만, 최종 결과는 용질 확산, 체류 시간, 상의 특성, 축방향 혼합 및 하류에서의 상 분리에도 좌우됩니다.
펄스 현상의 상충 관계 및 작동 한계
일부 시스템에서는 맥동이 물질 전달을 촉진하는 동시에 최대 처리량을 감소시킬 수 있습니다. 제공된 참고 자료에는 특히 맥동식 충진 컬럼에서 유화 현상이 발생할 가능성이 높아지고 최대 처리량이 감소한다는 점이 명시되어 있습니다.
| 성과 목표 | 잠재적 이점 | 확인할 제한 사항 |
|---|---|---|
| 계면적을 증가시킨다 | 더 작은 물방울일수록 접촉 면적이 더 넓어질 수 있다 | 과도한 분산은 상분리를 복잡하게 만들 수 있다 |
| 질량 전달 향상 | 더 대대적인 인터페이스 개편 | 축방향 혼합은 유효 구동력을 감소시킬 수 있다 |
| 홀드업 증가 | 접촉 영역에 더 많은 분산된 액체가 남아 있을 수 있다 | 과도한 축적은 수리 여유를 감소시킬 수 있다 |
| 처리량 유지 | 적절한 펄스 조건은 접촉을 개선할 수 있다 | 강도를 높이면 컬럼이 플러딩 상태에 더 가까워질 수 있다 |
L자형 펄스식 충진 추출탑에 대한 파일럿 규모 연구에서는 부틸 아세테이트-물 및 톨루엔-물을 포함한 특정 유기-물 계를 조사하였다. 시험 조건 하에서, 압력 강하는 상 유량과 펄스 강도에 따라 달라졌으며, 펄스 강도가 증가하고 분산상 유량이 늘어날수록 최대 처리량은 감소하였다.
이러한 연구 결과는 물질 전달 능력과 수리 용량을 함께 평가해야 한다는 점을 뒷받침한다. 그러나 결과는 유체 시스템, 컬럼 구성 및 작동 조건에 따라 달라지므로, 이를 보편적인 관계로 일반화해서는 안 된다.
펄스식 충진 컬럼 및 체판 컬럼
펄스식 충전 컬럼에서 충전재의 기하학적 구조는 액적의 이동에 영향을 미치며, 특정 흐름 경로를 유발할 수 있습니다. 충전재가 무작위로 재배열될 위험이 있기 때문에, 제공된 참고 자료에서는 고정형 주름형 확장 금속 충전재를 다루고 있습니다.
펄스식 체판 컬럼에서는 수평 방향의 천공판이 컬럼 단면을 가로지르고 있다. 해당 문헌에 설명된 표준 배열은 기존의 체판 증류 컬럼에서 볼 수 있는 유형의 하향관을 사용하지 않는다.
이러한 구성 중 어느 것을 선택할지는 분리 작업, 유체 특성, 작동 범위, 유압 용량 및 유지보수 요건에 따라 달라집니다. 한 구성의 성능 데이터를 검증 없이 다른 구성에 그대로 적용해서는 안 됩니다.
다단 시스템의 경우, 제공된 참고 자료에는 직렬로 연결된 여러 개의 짧은 컬럼에 하나의 펄스 발생기를 사용할 수 있는 가능성에 대해서도 설명되어 있습니다. 정적 수두가 감소하면 전력 요구량이 줄어들 수 있지만, 이러한 배치는 실제 시스템 레이아웃과 작동 조건을 고려하여 평가해야 합니다.
통합 설계 및 규모 확대
실용적인 설계 순서는 공정 요구 사항을 내부 구성 요소의 선정 및 검증과 연계합니다.
- 분리 의무를 정의하시오. 대상 성분, 요구되는 회수율 또는 순도, 예상되는 원료의 변동성 및 용매 요구 사항을 설정합니다.
- 두 상을 각각 특성화하십시오. 밀도, 점도, 계면 장력, 습윤 거동 및 재료 호환성을 측정합니다.
- 분산상을 선택하십시오. 상 유량, 유체 특성 및 계획된 역류 배치를 고려하십시오.
- 분배기의 크기를 결정하십시오. 구멍 수와 유속을 추정한 다음, 습윤 상태, 개구부 배치 및 단면 커버리지를 확인하십시오.
- 포장 방식을 선택하세요. 기하학적 구조, 재질, 유동 분포, 오염 위험 및 맥동과의 호환성을 평가하십시오.
- 맥박의 맥동 상태를 확인하십시오. 추가적인 접촉 강도가 필요한지 판단하고, 고려할 수 있는 진폭 및 주파수 설정을 평가하십시오.
- 유압 한계치를 확인하십시오. 상 유량 및 펄스 설정을 압력 강하, 홀드업, 플러딩 및 상 분리 현상과 연관 지어 설명한다.
- 설계를 검증하십시오. 상업적 규모로 확대하기 전에 계산 및 시범 테스트를 통해 안정적인 운영 범위를 확립해야 합니다.
이 순서는 문제 해결의 기초가 되기도 합니다. 더 강한 맥동이 액적 분리를 증가시키지만 출구 상의 투명도를 저하시킨다면, 계면 면적의 증가가 합체 또는 분리 효율 저하로 상쇄되는지 조사해야 합니다. 압력 강하가 홀드업과 함께 증가하는 경우, 플러딩이 원인이라고 결론 내리기 전에 양 상의 유량과 맥동 설정을 모두 비교해 보아야 합니다.
시범 운영 및 문제 해결
시범 시험을 통해 선정된 구성이 의도된 작동 범위 전반에 걸쳐 요구되는 분리도를 달성하는지 확인해야 합니다. 시험 매트릭스의 가치는 작동 조건과 측정된 결과를 서로 연결해 주는 데 있습니다.
| Measurement | What it helps establish |
|---|---|
| Phase properties | Whether the test represents the intended process system |
| Distributor geometry and discharge conditions | Whether the initial dispersion is consistent with the design basis |
| Packing configuration | Whether geometry and material affect flow distribution |
| Pulse frequency and amplitude | How imposed motion relates to mass transfer and hydraulic behavior |
| Pressure drop and holdup | Whether hydraulic loading is approaching a limit |
| Feed and outlet compositions | Whether the required separation is achieved |
| Outlet phase disengagement | Whether entrainment or poor coalescence limits downstream operation |
The measurements should be interpreted together.
- If pressure drop increases while holdup rises, investigate dispersed-phase accumulation and hydraulic loading.
- If smaller droplets coincide with poorer outlet clarity, assess whether stronger dispersion is making phase disengagement more difficult.
- If mass transfer remains low despite increased pulsation, examine distribution uniformity, packing flow paths, and the potential effects of axial mixing.
- If performance varies between repeated runs, check whether the internal configuration maintains a reproducible flow pattern across the tested operating range.
Scale-up should preserve validated process behavior rather than simply reproduce a geometric ratio. Changes in column diameter, internal arrangement, and operating conditions can alter phase distribution, droplet behavior, and hydraulic capacity.
Before commercial design, confirm that pilot results demonstrate repeatable separation performance with adequate hydraulic margin. A configuration that meets the separation target only near an unstable operating limit may not provide a reliable basis for continuous industrial production. DODGEN’s 프로세스 기술 솔루션 can be explored in the context of process engineering and industrial scale-up requirements.
Engineering Checklist for Extraction Tower Internals
- The separation target, feed variability, and solvent requirements are defined.
- Density, viscosity, interfacial tension, and material compatibility are established.
- The dispersed phase and countercurrent arrangement are justified.
- Distributor hole count, velocity, wetting, and cross-sectional coverage have been evaluated.
- Both phases are distributed appropriately through the contacting section.
- Packing geometry and material suit the fluid properties and operating regime.
- Pulse frequency and amplitude are supported by calculations or test data.
- Pressure drop, holdup, and flooding limits are evaluated together.
- Mass-transfer performance and outlet phase disengagement are assessed together.
- Pilot results support the proposed industrial operating window.
This checklist supports design review but does not replace process-specific calculations, hydraulic assessment, or pilot testing.
결론
Extraction tower design requires a balance between separation performance and hydraulic stability. Distributor sizing, packing selection, and pulsation settings should be validated against the fluid properties, required separation, and operating range.
The preferred configuration is the one that meets the separation duty while maintaining stable countercurrent flow and acceptable phase disengagement. Process-specific calculations and pilot testing should establish whether that performance can be sustained at industrial scale.
For industrial separation projects, 도겐 supports process engineering, separation-system optimization, and pilot-to-commercial scale-up planning.