Al realizar experimentos a escala de laboratorio cristalización por fusión En los estudios, suele surgir una pregunta: los clientes quieren saber lo antes posible si merece la pena ampliar la producción de un material.
Es aquí donde los datos a escala de laboratorio cobran una importancia fundamental.
El objetivo de un estudio a escala de laboratorio no es establecer las condiciones operativas industriales definitivas. Su finalidad es, más bien, responder a varias preguntas fundamentales en una fase temprana:
¿Puede la cristalización por fusión generar una diferencia significativa en la pureza entre el componente deseado y las impurezas? ¿Es posible eliminar eficazmente las impurezas a través del licor madre o de la fracción de sudoración? ¿Mejora el color del producto durante la purificación? ¿Se puede aumentar aún más la pureza mediante etapas adicionales de cristalización?
Cuando estas cuestiones se resuelven con claridad durante la fase de laboratorio, el desarrollo posterior del proceso puede llevarse a cabo con mucha menos incertidumbre y menos desvíos.
A la hora de evaluar los resultados experimentales, no nos centramos únicamente en la pureza del producto final. Por el contrario, analizamos la materia prima, el licor madre, la fracción de sudoración y el producto purificado como un sistema completo.
Tomemos como ejemplo el cianofenol. La pureza de la materia prima era de aproximadamente 89%. Tras la primera etapa de cristalización, la pureza del producto aumentó hasta superar el 97%, y tras la segunda etapa, superó el 99%. Estos resultados indican que la cristalización en estado fundido no solo permitió recuperar el componente deseado en forma cristalina, sino que también transfirió eficazmente las impurezas al licor madre y a la fracción de sudoración. La mejora gradual del color del producto confirma aún más el éxito en la eliminación de impurezas.
Los resultados obtenidos con el nitrotolueno constituyen otro ejemplo representativo. Partiendo de una pureza inicial de aproximadamente 75%, la primera etapa de cristalización aumentó la pureza hasta alrededor de 93%, la segunda etapa hasta aproximadamente 98% y la tercera etapa hasta 99,85%. Estos datos de purificación por etapas son muy valiosos, ya que demuestran la capacidad de purificación continua de la cristalización en estado fundido en varias etapas.
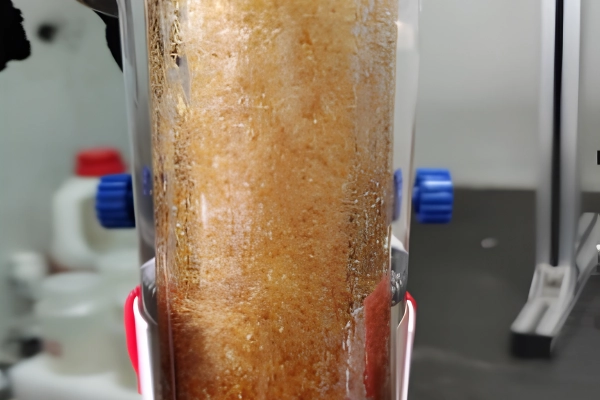
La cetona de frambuesa presenta un panorama diferente. La pureza de la materia prima era de aproximadamente 91%, mientras que el producto de la primera etapa alcanzó una pureza superior al 97% y el de la segunda etapa superó el 99%. Aunque este material presentaba dificultades, como una gran diferencia entre su temperatura de cristalización espontánea y su punto de fusión, una tendencia a la cristalización rápida y un aumento de la viscosidad durante el procesamiento, se logró una purificación eficaz mediante la optimización de la adición de cristales semilla y de los perfiles de enfriamiento.
Estos casos prácticos ponen de relieve un principio importante: durante la evaluación en laboratorio, el objetivo no es solo determinar si se puede alcanzar una alta pureza, sino también si el camino hacia dicha alta pureza está técnicamente bien definido y es escalable.
Un aumento significativo de la pureza tras la primera etapa sugiere un comportamiento de separación favorable entre el compuesto objetivo y las impurezas.
La mejora observada durante la segunda etapa pone de manifiesto un potencial de desarrollo adicional para la cristalización multietapa.
Una mejora simultánea del color podría indicar una eliminación eficaz de las impurezas de color.
Cuando las concentraciones de impurezas en el licor madre y en la fracción de sudoración son considerablemente inferiores a las del producto purificado, se puede considerar que el mecanismo de eliminación de impurezas ha sido validado.
Sin embargo, no todos los resultados de laboratorio son igual de prometedores.
En algunos casos, la pureza del producto solo mejora ligeramente tras la primera etapa de cristalización, y las composiciones del producto, el licor madre y la fracción de sudoración siguen siendo similares. Estos resultados requieren una evaluación minuciosa. Las causas subyacentes pueden incluir un comportamiento de cristalización similar entre las impurezas y el compuesto objetivo, un arrastre cristalino intenso o variaciones entre lotes que reducen la eficiencia de la separación.
Incluso en estas circunstancias, los datos a escala de laboratorio siguen siendo valiosos. Como mínimo, indican que la ampliación de la escala no debe llevarse a cabo a ciegas y que es poco probable que el simple hecho de aumentar el número de etapas de cristalización resuelva el problema. En su lugar, deberían reevaluarse las características del material y la estrategia de separación.
En definitiva, los estudios a escala de laboratorio aportan mucho más que un simple valor de pureza.
Proporcionan orientación sobre el proceso.
Una evaluación satisfactoria a escala de laboratorio debería responder a tres preguntas fundamentales:
¿Puede cristalizarse este material?
¿Puede la cristalización lograr una separación eficaz?
¿Es posible reproducir y ampliar a mayor escala el rendimiento de la separación?
Cuando la respuesta a las tres preguntas sea «sí», cristalización por fusión deja de ser una mera observación de laboratorio interesante para convertirse en una tecnología de purificación con un auténtico potencial de desarrollo industrial.