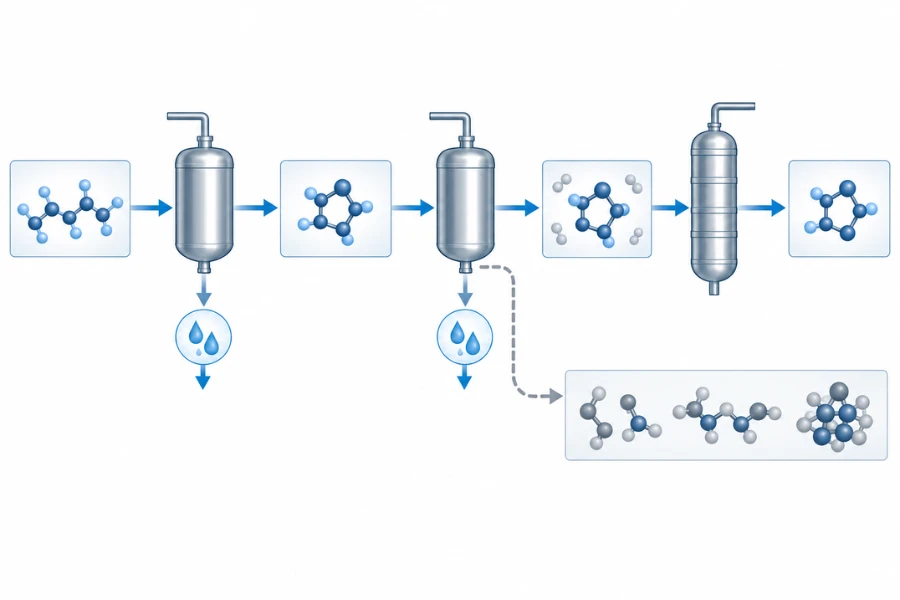
La deshidratación del sorbitol para obtener isosorbida se lleva a cabo mediante dos etapas secuenciales de deshidratación intramolecular, pero una alta conversión del sorbitol por sí sola no garantiza un proceso selectivo ni escalable. Las condiciones del reactor determinan la transferencia de calor y de masa, la eliminación de agua y el tiempo de contacto, mientras que las propiedades del catalizador influyen tanto en la ciclodeshidratación productiva como en las vías competitivas.
Por lo tanto, el objetivo industrial no es, por sí solo, lograr la máxima conversión. Se trata de mantener un margen operativo en el que los intermedios de sorbitán avancen hacia la isosorbida sin que se produzca una oligomerización excesiva, la aparición de color o una degradación que aumente los requisitos de purificación en las etapas posteriores.
Por qué la conversión de sorbitol no equivale al rendimiento de isosorbida
La deshidratación del sorbitol se produce mediante una ciclodeshidratación secuencial, en lugar de una conversión directa en un solo paso. Las principales vías de reacción pueden representarse de la siguiente manera:
Sorbitol → 1,4-sorbitán / 3,6-sorbitán → Isosorbida
La primera deshidratación también puede dar lugar a monoanhidrohexitoles que no evolucionan de forma eficaz hacia el producto bicíclico deseado. Por lo tanto, la selectividad de la vía comienza con la primera reacción de cierre del anillo.
La segunda deshidratación introduce otra limitación. Es posible que se consuma gran parte del sorbitol mientras que los intermedios productivos del sorbitán no se hayan convertido por completo, por lo que la conversión por sí sola puede sobrevalorar el rendimiento real del proceso.
Cuando se pierde la selectividad
Existen varias vías concurrentes que pueden reducir el rendimiento de isosorbida:
- formación de monoanhidrohexitoles no productivos
- conversión incompleta de 1,4-sorbitán o 3,6-sorbitán
- oligomerización de los productos de deshidratación
- formación de materiales pesados y coloreados de tipo húmico
- degradación secundaria tras una exposición prolongada al calor y al ácido
Un reactor que presenta una alta conversión de sorbitol, pero con niveles considerables de sorbitán o subproductos pesados, ha resuelto el problema de la conversión de la materia prima, pero no el de la producción selectiva de isosorbida.
Por lo tanto, el objetivo más útil es alta conversión dentro de un intervalo controlado de intensidad de reacción, donde los intermedios productivos continúan su camino hacia la isosorbida antes de que las vías secundarias pasen a ser predominantes.
El diseño del reactor influye en más aspectos que el tiempo de permanencia
La configuración del reactor determina la evolución de la temperatura, la mezcla, la eliminación de agua, el contacto con el catalizador y la distribución del tiempo de residencia. Estas variables se interrelacionan cada vez más a medida que aumenta la concentración de sorbitol y el medio de reacción se vuelve más viscoso.
Deshidratación al vacío por lotes
El proceso por lotes permite calentar el sorbitol en condiciones ácidas, mientras que el vacío facilita la eliminación del agua. Sin embargo, a medida que avanza la deshidratación, la eliminación del agua modifica la masa total, el volumen, la concentración de los reactivos y las propiedades físicas de la mezcla de reacción.
Por lo tanto, el reactor funciona bajo una entorno de reacción de volumen no constante. Una interpretación cinética basada únicamente en la composición inicial puede resultar engañosa cuando la concentración y la exposición al catalizador varían continuamente durante el proceso discontinuo.
La mezcla reviste especial importancia en el caso del sorbitol concentrado o fundido. El aumento de la viscosidad puede provocar limitaciones en el transporte, gradientes de temperatura o una distribución no uniforme del catalizador, lo que hace que el comportamiento cinético aparente incluya efectos hidrodinámicos.
Durante la ampliación de la escala, no basta con reproducir el punto de consigna de temperatura del laboratorio. La calidad de la mezcla, el perfil de calentamiento, la velocidad de eliminación de agua y la intensidad local de la reacción deben mantenerse dentro de un margen operativo comparable.
Procesamiento de flujo continuo
Sistemas de flujo continuo permiten definir con mayor precisión el tiempo de residencia y el tiempo de contacto con el catalizador. En el caso de los catalizadores heterogéneos, las zonas catalíticas fijas también pueden reducir los requisitos de separación del catalizador en las etapas posteriores.
Los estudios publicados sobre la zeolita H-β en condiciones acuosas específicas han demostrado que el funcionamiento continuo puede favorecer la deshidratación selectiva del sorbitol, al tiempo que permite que los intermedios y los productos se desplacen rápidamente a través del entorno catalítico. Esto hace que la configuración del flujo sea relevante para la selectividad de la reacción, y no solo para el rendimiento.
Las limitaciones técnicas también cambian. La caída de presión, la conformación del catalizador, la distribución del flujo, la formación de incrustaciones, la estabilidad hidrotérmica y la desactivación a largo plazo del catalizador pasan a ser aspectos fundamentales cuando el funcionamiento pasa de experimentos breves a un tiempo prolongado en funcionamiento.
La elección entre producción por lotes y producción continua es una decisión de proceso
Ninguna de las dos configuraciones de reactor es superior en todos los casos. La elección depende de los factores determinantes en cuanto al transporte, el catalizador, la materia prima y las limitaciones operativas.
| Señal de proceso | Implicación por lotes | Implicaciones del flujo continuo |
|---|---|---|
| Alta viscosidad del material de alimentación | La agitación y la transferencia de calor cobran una importancia fundamental | Es necesario prestar atención a la distribución del caudal y a la caída de presión |
| Contacto prolongado con el catalizador | Las reacciones secundarias pueden intensificarse en las últimas fases del proceso. | El tiempo de contacto se puede controlar con mayor precisión |
| Producción de agua | Es necesario integrar el sistema de vacío o de decapado | Es necesario controlar de forma continua el comportamiento del agua y los disolventes |
| Uso de catalizadores sólidos | Es necesario recuperar el catalizador | El funcionamiento en lecho fijo puede simplificar la separación |
| Condiciones variables de alimentación | El funcionamiento por lotes ofrece una mayor flexibilidad | La calidad constante del pienso cobra cada vez más importancia |
| Requisitos de ampliación | La mezcla y la similitud térmica se vuelven difíciles | Podría ser posible la numeración por escalabilidad horizontal o por reactores |
Por lo tanto, el reactor debería seleccionarse en función del mecanismo que limita el rendimiento del proceso, más que en función de una preferencia general por la producción por lotes o la producción continua.
La selección del catalizador es una cuestión de selectividad
La catálisis ácida favorece la ciclodeshidratación del sorbitol, pero la intensidad del ácido por sí sola no es un criterio suficiente para la selección del catalizador.
La evaluación industrial debe tener en cuenta la velocidad de reacción, la selectividad de la vía de reacción, la estabilidad del catalizador, la corrosión, el comportamiento del transporte, los requisitos de separación y la recuperabilidad.
Ácidos minerales homogéneos
El ácido sulfúrico y otros ácidos minerales aportan una fuerte actividad catalítica y permiten el contacto directo con la fase de reacción líquida, evitando las limitaciones derivadas de la difusión a través de los poros internos.
Estas compensaciones se observan tanto en los equipos como en el procesamiento posterior. Los ácidos homogéneos pueden aumentar los riesgos de corrosión y pueden requerir una neutralización y eliminación previas a la recuperación de isosorbida de alta pureza, lo que añade sales y carga de separación al proceso.
El aumento de la dosis de ácido también modifica la intensidad global de la reacción. Una deshidratación más rápida del sorbitol solo resulta útil mientras la exposición adicional al ácido no acelere de forma desproporcionada la oligomerización o la degradación.
Catalizadores ácidos sólidos
Entre los sistemas heterogéneos estudiados para la deshidratación del sorbitol se incluyen las resinas de intercambio iónico ácidas, las zeolitas H-β, los materiales a base de niobio, los carbones ácidos y otros catalizadores de óxidos metálicos o fosfatos.
Entre las posibles ventajas se encuentran:
- una separación más fácil entre el catalizador y el producto
- recuperación o regeneración del catalizador
- compatibilidad con el funcionamiento en lecho fijo
- requisitos de neutralización menos estrictos
- integración con el procesamiento continuo
El rendimiento no depende únicamente de la acidez nominal. La densidad de sitios ácidos de Brønsted, la arquitectura de los poros, la accesibilidad, las propiedades superficiales y la estabilidad hidrotérmica influyen en que los intermedios del sorbitol y el sorbitán alcancen los sitios activos y en que la isosorbida salga de ellos sin que se produzcan reacciones secundarias excesivas.
El funcionamiento prolongado introduce otro criterio: desactivación del catalizador. Un material con una alta actividad inicial puede perder rendimiento debido a la acumulación de residuos, a cambios estructurales o a la inestabilidad en entornos acuosos a altas temperaturas.
Por qué la fuerza del catalizador por sí sola es un indicador erróneo
La actividad del catalizador debe ajustarse al transporte en el reactor y al tiempo de contacto.
Un mayor nivel de actividad puede acelerar:
Sorbitol → Sorbitán → Isosorbida
pero una gravedad excesiva de la reacción también puede provocar:
Productos intermedios / Isosorbida → Oligómeros → Subproductos pesados o coloreados
Por lo tanto, una evaluación industrial más útil sería:
Actividad × Selectividad × Estabilidad × Transporte × Recuperabilidad
Por consiguiente, el análisis de los catalizadores debería pasar de la conversión inicial y el rendimiento a los perfiles de impurezas, el comportamiento de desactivación, el potencial de regeneración y el rendimiento en función del tiempo de funcionamiento.
La eliminación del agua modifica el entorno de la reacción
Cada etapa de ciclodeshidratación genera agua, lo que hace que la gestión del agua forme parte del sistema de reacción, en lugar de ser una operación independiente de servicios públicos.
En condiciones de reacción por lotes al vacío, la eliminación de agua modifica la composición, el volumen, la viscosidad, la concentración efectiva del catalizador y el comportamiento de la transferencia de calor a medida que avanza la reacción. En los sistemas continuos, las condiciones del agua o del disolvente también influyen en la exposición del catalizador, el comportamiento de las fases y el entorno que rodea a los sitios activos.
Por lo tanto, la eliminación de agua debe evaluarse junto con la temperatura, el tiempo de residencia, la carga de catalizador y la concentración de la materia prima. Estas variables definen en conjunto el intervalo operativo y gravedad de la reacción que se produce en el sorbitol, los productos intermedios y la isosorbida.
La eliminación agresiva de agua no es necesariamente la opción óptima en todas las configuraciones de proceso. Su utilidad depende de cómo los cambios resultantes en la concentración y el transporte afecten tanto a la deshidratación productiva como a la química secundaria.
El control de los subproductos comienza en el interior del reactor
La separación posterior no puede compensar por completo un sistema de reacción que genera cantidades excesivas de sorbitanos, oligómeros o pigmentos no productivos. En su lugar, el perfil de impurezas debería utilizarse para identificar en qué punto se está perdiendo la selectividad de la reacción.
La acumulación de sorbitán es una señal del proceso
El 1,4-sorbitán no es simplemente una impureza indeseada. Es un intermediario útil en la vía de síntesis de la isosorbida.
Una concentración residual elevada puede indicar que la segunda ciclodeshidratación es el factor limitante. Entre las posibles causas se encuentran una intensidad de reacción insuficiente, un tiempo de contacto inadecuado, el comportamiento del catalizador o limitaciones de transporte.
La respuesta no debería ser automáticamente un aumento de la temperatura. En primer lugar, habría que interpretar la acumulación intermedia junto con la conversión del sorbitol, la formación de isosorbida, la actividad del catalizador y la generación de subproductos pesados.
Oligómeros, huminas y formación del color
Cuando la intensidad de la reacción es excesiva, los productos de deshidratación y la isosorbida pueden sufrir reacciones adicionales que generan oligómeros y sustancias oscuras de tipo húmico. Estas especies reducen el balance de carbono y dificultan la recuperación de alta pureza.
Por lo tanto, la evolución del color puede servir como señal operativa, y no solo como una especificación del producto final. Un aumento del color al prolongarse el tiempo de permanencia o al elevarse la temperatura puede indicar que el proceso ha rebasado el intervalo de reacción óptimo.
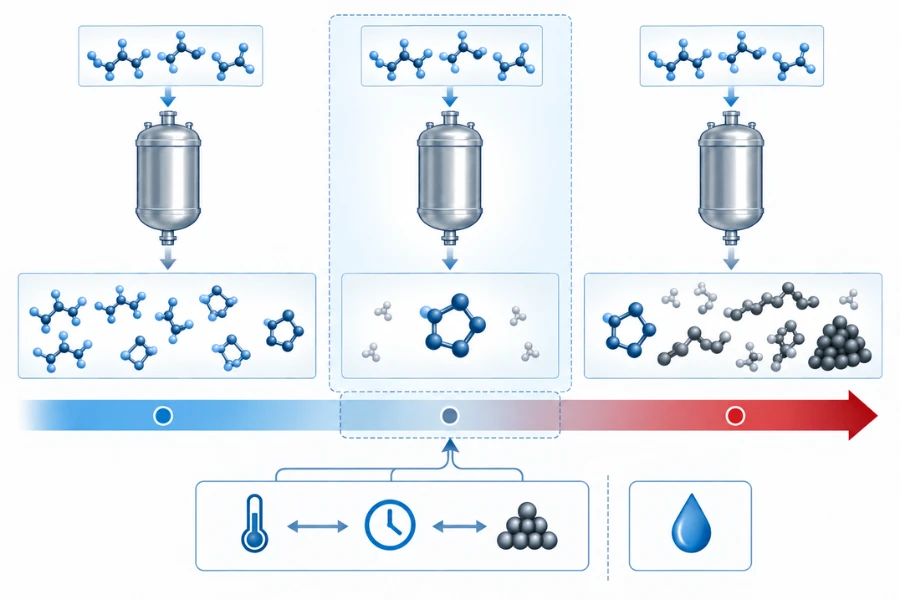
La ventana «temperatura-tiempo de residencia-catalizador»
La temperatura, el tiempo de residencia, la carga de catalizador y la eliminación de agua no deben optimizarse de forma independiente, ya que cada uno de estos factores modifica la intensidad efectiva de la reacción.
Un concepto útil de «ventana operativa» es:
Demasiado suave → Acumulación de sorbitán → Segunda deshidratación incompleta
Gravedad controlada → Conversión productiva de sorbitán → Mayor selectividad de isosorbida
Demasiado intenso → Oligomerización / degradación → Impurezas pesadas y formación de color
Los estudios cinéticos indican que las reacciones competidoras, como la oligomerización, pueden ser muy sensibles a la temperatura. Por lo tanto, el aumento de la temperatura puede acelerar la segunda deshidratación deseada, al tiempo que reduce el tiempo disponible antes de que las reacciones secundarias cobren importancia.
Lo óptimo es un intervalo de intensidad de reacción, no un valor máximo para un único parámetro de funcionamiento.
Los requisitos de purificación comienzan por la selectividad de la reacción
El perfil de impurezas del reactor determina la dificultad del proceso de separación posterior.
Un efluente en el que predominan el isosorbida y los intermedios de sorbitán manejables plantea un problema de separación distinto al de uno que contenga múltiples isómeros de deshidratación, oligómeros pesados, sustancias colorantes y catalizador residual.
Una secuencia conceptual de procesos puede incluir:
Reacción → Eliminación o neutralización del catalizador → Tratamiento de impurezas → Destilación → Cristalización → Isosorbida de alta pureza
La destilación permite recuperar o concentrar la isosorbida, mientras que la cristalización o la cristalización en estado fundido pueden aportar un grado adicional de purificación cuando se requieren monómeros de alta pureza.
Aquí es donde integración de reacción y separación cobra importancia. Mejorar la selectividad en las etapas previas puede reducir la exposición térmica, la pérdida de producto, la carga de separación y la complejidad en las etapas posteriores, mientras que el rendimiento de la purificación puede determinar la cantidad de impurezas que el reactor puede tolerar de forma rentable.
Por lo tanto, en el caso de las aplicaciones de grado polimérico, el desarrollo de la reacción y el diseño del proceso de purificación deben evaluarse como un único proceso, en lugar de optimizarse de forma independiente.
Ampliación de la deshidratación del sorbitol del laboratorio a la producción
El rendimiento del catalizador en el laboratorio determina las tendencias químicas y operativas, pero la ampliación a escala industrial modifica la transferencia de calor, la mezcla, el comportamiento del catalizador y la duración del proceso.
La cuestión fundamental es si la ventana de gravedad de la reacción, responsable de la selectividad en el laboratorio, puede reproducirse en condiciones de producción.
La transferencia de calor y la mezcla se convierten en variables del proceso
La superficie de transferencia de calor no aumenta proporcionalmente al volumen del reactor. Por lo tanto, en sistemas viscosos ricos en sorbitol, los equipos de mayor tamaño pueden presentar un calentamiento más lento, gradientes de temperatura y limitaciones de mezcla que son insignificantes en los reactores pequeños.
Una mala circulación puede afectar simultáneamente a la distribución del catalizador, a la eliminación de agua y a la temperatura local. Por lo tanto, un cambio cinético aparente tras el aumento de escala puede deberse al transporte y no a la química intrínseca.
La ampliación a escala industrial debe mantener las condiciones térmicas e hidrodinámicas pertinentes, y no limitarse únicamente a la temperatura, la presión y la dosis de catalizador utilizadas en el laboratorio.
La estabilidad del catalizador se convierte en un problema relacionado con el tiempo de permanencia en el flujo
En el caso del procesamiento continuo, la evaluación del catalizador pasa de centrarse en la actividad a corto plazo a centrarse en el rendimiento sostenido.
Entre las preguntas clave se encuentran:
- ¿Se mantiene estable la actividad?
- ¿Varía la selectividad con el tiempo de funcionamiento?
- ¿Aumenta la acumulación de residuos la desactivación del catalizador?
- ¿Es el catalizador estable desde el punto de vista hidrotérmico?
- ¿El desgaste del catalizador o la formación de depósitos aumentan la caída de presión?
- ¿Se puede recuperar la actividad mediante la regeneración?
Estos factores determinan si el rendimiento del catalizador en condiciones de laboratorio puede garantizar un funcionamiento comercial estable. El rendimiento inicial por sí solo no basta para responder a esa pregunta.
La validación piloto vincula la química con la operación industrial
Las pruebas piloto deben establecer una relación entre la cinética de reacción y el comportamiento de los equipos y de la separación.
Una secuencia práctica de desarrollo es la siguiente:
Cinética de laboratorio → Selección de catalizadores → Validación de reactores → Mapeo de impurezas → Funcionamiento de larga duración → Validación de la purificación → Escala piloto → Diseño comercial
Los trabajos de laboratorio definen las vías de reacción y los márgenes operativos. A continuación, en la fase piloto se comprueba si dichos márgenes siguen siendo reproducibles cuando la transferencia de calor, la mezcla, la estabilidad del catalizador, la gestión del agua, la estrategia de control y la purificación posterior funcionan como un sistema integrado.
Matriz de decisiones de ingeniería para la producción de isosorbida
El desarrollo de procesos puede utilizar señales operativas para identificar el mecanismo que limita el rendimiento global, en lugar de basarse únicamente en la conversión.
| Señal de proceso | Mecanismo probable | Qué hay que comprobar | Respuesta de ingeniería |
|---|---|---|---|
| Alta conversión de sorbitol, pero bajo rendimiento de isosorbida | Vías de deshidratación que compiten entre sí | Perfil del sorbitán y de los subproductos pesados | Reevaluar la selectividad del catalizador y la intensidad de la reacción |
| El 1,4-sorbitán se acumula | La segunda deshidratación es un factor limitante | Temperatura, tiempo de contacto, actividad del catalizador | Ajustar el intervalo de funcionamiento de la segunda etapa |
| El color del producto se intensifica con el tiempo de reacción | Degradación secundaria u oligomerización | Antecedentes de exposición al calor y a los ácidos | Reducir la gravedad excesiva de la reacción |
| Cambios en la conversión tras la ampliación de la producción | Limitación por transferencia de calor o de masa | Mezcla, viscosidad, perfil de temperatura | Reevaluar la hidrodinámica del reactor |
| Disminuye la actividad del catalizador sólido | Incrustaciones o desactivación hidrotermal | Comportamiento en cuanto al tiempo de permanencia en el cauce y depósitos | Evaluar la regeneración o el rediseño del catalizador |
| La caída de presión aumenta durante el funcionamiento continuo | Problemas de incrustaciones o del lecho catalítico | Estado del lecho, forma del catalizador, impurezas de la carga | Revisar la forma del catalizador y la configuración del reactor |
| Aumenta la carga de depuración | La selectividad de la reacción se ha reducido | Impurezas importantes y perfil intermedio | Optimiza la reacción antes de aumentar la capacidad de separación |
La matriz muestra por qué la configuración del reactor, el comportamiento del catalizador, el control de impurezas y la purificación no pueden optimizarse de forma independiente.
De la optimización de la reacción a un proceso industrial de isosorbida
La deshidratación industrial del sorbitol requiere el control de toda la red de reacciones, y no solo un catalizador ácido capaz de consumir sorbitol. La configuración del reactor establece las condiciones térmicas y el tiempo de contacto; las propiedades del catalizador determinan las vías productivas y las competitivas; y la eliminación de agua modifica continuamente las condiciones en las que se producen esas reacciones.
El perfil de impurezas resultante define, a su vez, los requisitos para destilación, la cristalización y la recuperación de alta pureza. Por lo tanto, la comercialización depende de la validación del margen operativo en lo que respecta a la cinética, la estabilidad del catalizador, el comportamiento del reactor, la formación de impurezas, la purificación y la operación piloto.
DODGEN aborda la producción de isosorbida como un Problema de la industrialización de procesos y la integración de reacción y separación. El objetivo de ingeniería consiste en establecer una relación entre el comportamiento de la reacción, la selección del catalizador, la estrategia de purificación y la ampliación de la escala piloto a la comercial, de modo que se puedan evaluar la estabilidad del proceso y la calidad del producto en condiciones de producción reales.