Requisitos de rendimiento de la sutura de PGA de grado médico
El ácido poliglicólico (PGA) se utiliza ampliamente en suturas quirúrgicas reabsorbibles debido a su comportamiento de hidrólisis predecible, su perfil de retención de la resistencia mecánica y su baja reactividad tisular. Entre sus aplicaciones se incluyen la cirugía general, la ginecología, las intervenciones oftalmológicas, las intervenciones gastrointestinales y la aproximación de tejidos blandos.
En las aplicaciones médicas, los requisitos de rendimiento vienen determinados por la estabilidad mecánica en función del tiempo y por un comportamiento de degradación controlado en entornos biológicos.
Entre los parámetros clave de rendimiento se incluyen:
- Periodo de absorción de entre 60 y 90 días aproximadamente
- Retención de la resistencia a la tracción durante la fase inicial de la cicatrización de la herida
- Cinética de la hidrólisis controlada en condiciones fisiológicas
- Baja respuesta inflamatoria de los tejidos
- Seguridad estable de los nudos en condiciones de carga dinámica
Estos requisitos establecen restricciones estrictas a lo largo de toda la cadena de fabricación, desde la síntesis de polímeros hasta el envasado final esterilizado.
La uniformidad de la producción viene determinada no solo por la calidad de la materia prima, sino también por la estabilidad de cada fase del proceso y la integración de los equipos en todo el sistema.
Limitaciones técnicas en la fabricación de PGA de grado médico
La producción de PGA de grado médico es sensible tanto a la degradación térmica como a la escisión de cadenas inducida por la humedad durante la síntesis y el procesamiento. La estabilidad de la distribución del peso molecular influye directamente en el comportamiento durante la extrusión, la formación de fibras y el comportamiento frente a la degradación a largo plazo.
Las características inconsistentes de los polímeros pueden dar lugar a:
- Viscosidad del material fundido inestable durante la extrusión
- Reducción de la resistencia a la tracción del filamento
- Comportamiento irregular de la hidrólisis
- Variabilidad en el momento de la absorción
Por consiguiente, los requisitos de estabilidad del proceso van más allá del rendimiento de cada equipo y deben gestionarse a nivel del sistema.
La fiabilidad de la fabricación depende de la interacción controlada entre los procesos de polimerización, formación de fibras, trenzado, recubrimiento y esterilización.
Requisitos del sistema de polimerización para el PGA de alto peso molecular
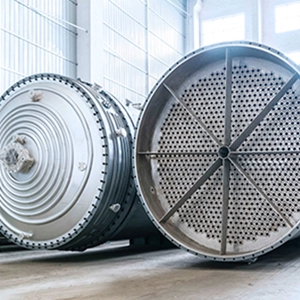
Diseño de sistemas de reactores al vacío
La producción de PGA de alto peso molecular se basa en entornos de polimerización controlados, diseñados para mantener la estabilidad del crecimiento de la cadena y minimizar al mismo tiempo las reacciones de degradación.
Los sistemas de reactores al vacío suelen estar diseñados para admitir:
- Niveles de vacío de funcionamiento inferiores a 1 mbar
- Estabilidad precisa de la temperatura con una tolerancia de ±1 °C
- Eliminación continua de los subproductos de la condensación
- Sistemas de distribución controlada de catalizadores
- Protección con gas inerte durante los ciclos de reacción
La elección de los materiales es fundamental debido a los productos intermedios corrosivos que se generan durante la polimerización. Para garantizar la estabilidad operativa a largo plazo, se suelen utilizar sistemas de reactores de acero inoxidable o a base de Hastelloy.
La uniformidad del peso molecular en esta fase determina directamente la estabilidad de la extrusión en las etapas posteriores y las propiedades mecánicas de la fibra.
Consideraciones sobre la integración de procesos
La síntesis de polímeros debe integrarse con los sistemas de purificación y control de la cristalización para estabilizar la distribución molecular antes del procesamiento de las fibras. La variabilidad en esta fase se propaga a todas las propiedades mecánicas posteriores del sistema de sutura.
Requisitos del sistema de extrusión por fusión y hilado de fibras
Estabilidad térmica y control de la formación de filamentos
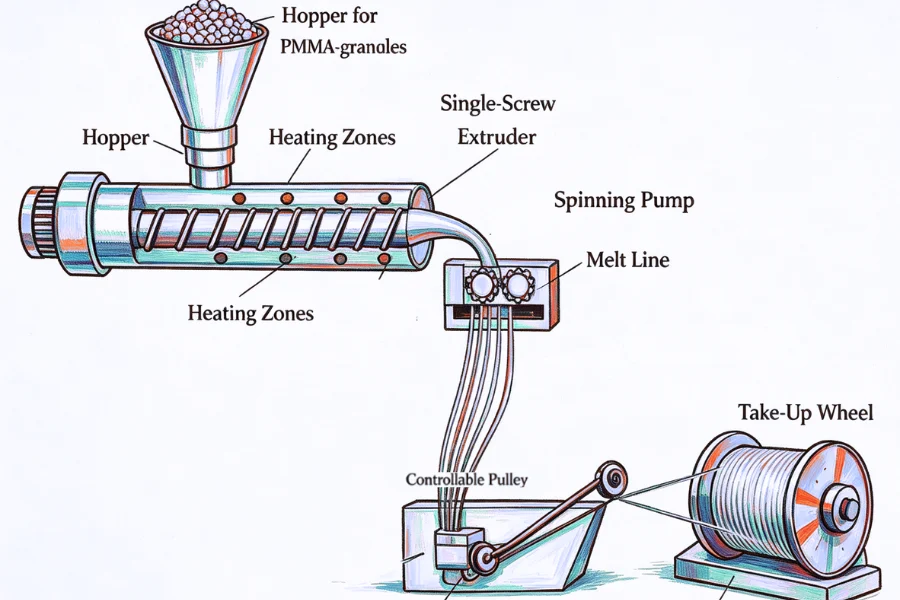
La extrusión en estado fundido es una etapa crucial del proceso en la que la resina polimérica se transforma en fibras continuas. La estabilidad del proceso influye directamente en la morfología de los filamentos y en su resistencia mecánica.
Entre los requisitos técnicos principales se incluyen:
- Precisión en el control de la temperatura de ±0,5 °C
- Diseño uniforme de la hilera con precisión a nivel de micras
- Sistemas de enfriamiento controlado para la estabilidad de la solidificación
- Regulación automática de la tensión durante el estirado de la fibra
- Control estable de la viscosidad del material fundido a lo largo de los ciclos de extrusión
Las temperaturas de procesamiento suelen mantenerse entre 220 °C y 240 °C para lograr un equilibrio entre la estabilidad del flujo y el riesgo de degradación térmica.
Orientación molecular y desarrollo de la fuerza
Los sistemas de estirado de fibras introducen una orientación molecular que determina la retención de la resistencia a la tracción y el comportamiento elástico durante su aplicación clínica.
Unas escalas de dibujo inconsistentes pueden dar lugar a:
- Distribución irregular del diámetro de las fibras
- Menor rendimiento en cuanto a la seguridad de los nudos
- Retención de tracción variable entre lotes
Sistemas de monitorización de procesos en línea
Los sistemas modernos de producción de fibra de PGA recurren cada vez más a tecnologías de monitorización en línea para garantizar la estabilidad continua del proceso:
- Sistemas de medición de diámetro basados en láser
- Circuitos de retroalimentación de presión de fusión
- Sistemas de control de tensión en tiempo real
- Marcos de control estadístico de procesos (SPC)
- Módulos de detección automática de defectos
Estos sistemas reducen la deriva del proceso y mejoran la reproducibilidad entre lotes, lo cual es fundamental para el cumplimiento normativo de los productos sanitarios.
Requisitos del sistema de trenzado para estructuras multifilamento
Arquitectura de trenzado controlada por tensión
La mayoría de las suturas quirúrgicas de PGA utilizan estructuras trenzadas multifilamento para lograr un equilibrio entre flexibilidad, seguridad del nudo y facilidad de manejo.
Los sistemas de trenzado deben mantener un control sincronizado de la tensión en todos los filamentos para evitar inconsistencias estructurales.
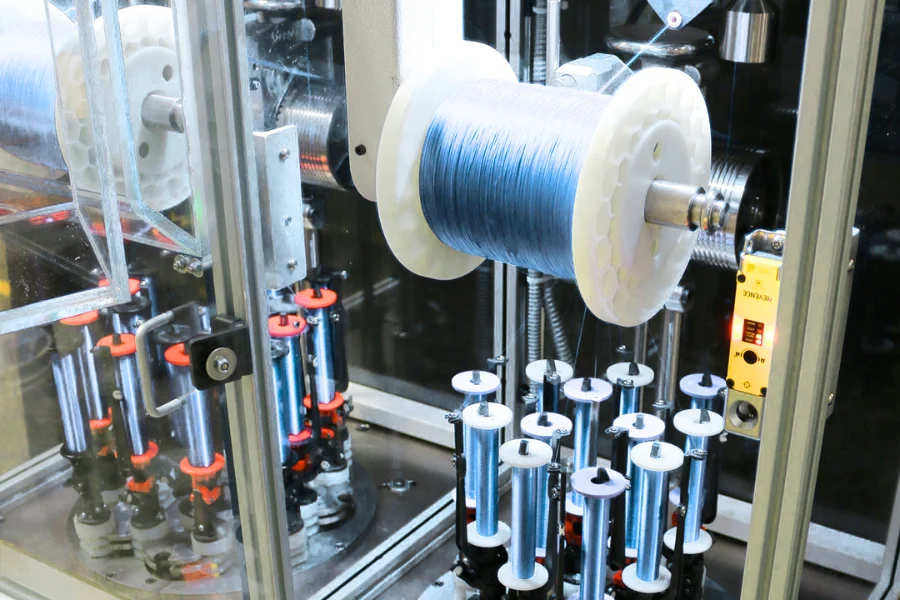
Entre los requisitos clave en materia de equipamiento se incluyen:
- Sistemas de trenzado de alta velocidad con múltiples hilos portadores (16-32 hilos portadores)
- Sistemas dinámicos de equilibrio de tensión
- Ángulo de trenzado ajustable y control del paso
- Detección en tiempo real de roturas de filamento
Dependencia del comportamiento mecánico
La geometría del trenzado influye directamente en:
- Fiabilidad de sujeción del nudo
- Flexibilidad superficial
- Resistencia a la interacción con los tejidos
- Distribución de la carga en tracción
- Comportamiento de absorción del recubrimiento
El rendimiento del recubrimiento en las fases posteriores depende en gran medida de la uniformidad del trenzado y de la estabilidad estructural.
Requisitos del sistema de recubrimiento y de ingeniería de superficies
Sistemas de aplicación controlada de recubrimientos
Las suturas de PGA suelen estar recubiertas con sistemas de policaprolactona y estearato de calcio para optimizar la lubricación de la superficie y reducir la fricción con el tejido.
Los requisitos del sistema de recubrimiento incluyen:
- Gestión controlada de la concentración de la solución
- Sistemas de mezcla y homogeneización continuas
- Túneles de secado multizona con control del gradiente térmico
- Sistemas de recuperación y recirculación de disolventes
Parámetros de recubrimiento funcional
El espesor del recubrimiento suele controlarse dentro de un rango de entre 5 y 10 micras. Las desviaciones pueden afectar significativamente a:
- Estabilidad de la velocidad de hidrólisis
- Resistencia a la fricción de los tejidos
- Coherencia en el comportamiento de absorción
- Rendimiento en el manejo de superficies durante la intervención quirúrgica
La uniformidad del recubrimiento está directamente relacionada con la estabilidad de la estructura del trenzado y con las características de la energía superficial de las fibras.
Requisitos del sistema para la fabricación de agujas
Mecanizado de precisión y procesamiento por láser
Las agujas quirúrgicas utilizadas en las suturas de PGA requieren sistemas de conformado de alta precisión para garantizar un rendimiento de penetración constante y la integridad estructural.
Los principales sistemas de fabricación incluyen:
- Sistemas de rectificado sin centros para una precisión en los bordes
- Sistemas de perforación por láser para la formación controlada del ojo
- Sistemas automatizados de conformado de curvaturas (perfiles circulares de 1/2 y 3/8)
- Sistemas de pulido de superficies para reducir la fricción
- Sistemas de validación de la fuerza de penetración mecánica
Estabilidad de los materiales y de la estructura
Las agujas se fabrican normalmente con acero inoxidable de la serie 300 para garantizar la resistencia a la corrosión y la estabilidad de la resistencia mecánica durante la esterilización y el almacenamiento.
La estabilidad del rendimiento depende de:
- Conservación de la nitidez de los contornos
- Resistencia a la deformación elástica
- Control de defectos superficiales
- Integridad estructural tras la esterilización
Requisitos del sistema de esterilización y envasado
Control del proceso de esterilización por EO
La esterilización con óxido de etileno (EO) se utiliza ampliamente debido a su compatibilidad con los polímeros reabsorbibles sensibles al calor.
Los sistemas de control de procesos deben gestionar:
- Estabilidad de la temperatura durante los ciclos de esterilización
- Control de la humedad y de la concentración de gases
- Regulación del tiempo de exposición
- Eficiencia de la aireación tras la esterilización
- Validación de la eliminación del EO residual
Un control inadecuado de la esterilización puede afectar a la estabilidad frente a la degradación de los polímeros y a las propiedades mecánicas de retención.
Sistemas de envasado con barrera
Los sistemas de barrera estéril están diseñados para mantener la integridad del producto a largo plazo en condiciones de almacenamiento.
Entre las configuraciones más habituales se incluyen:
- Bolsas estériles compuestas de papel de aluminio
- Sistemas de envasado estéril de doble capa
- Sistemas de validación del termosellado
- Líneas de envasado integradas en salas blancas
Sistemas de control de calidad y validación
Validación mecánica y química
El control de calidad en la fabricación de suturas de PGA requiere una validación en varias fases que abarque parámetros de rendimiento mecánicos, químicos y biológicos.
Entre los principales sistemas de ensayo se incluyen:
- Sistemas universales de ensayo de tracción para la validación de la resistencia
- Sistemas de ensayo de seguridad de nudos
- Sistemas de simulación de hidrólisis que utilizan PBS a 37 °C
- Cromatografía de gases para el análisis de residuos de EO
- Sistemas de detección de defectos superficiales
- Análisis de la distribución del peso molecular
Garantía de la estabilidad del proceso
Los sistemas de validación se utilizan no solo para realizar pruebas del producto final, sino también para verificar de forma continua los procesos a lo largo de todas las fases de producción.
La uniformidad en el comportamiento mecánico está directamente relacionada con la estabilidad en los sistemas de síntesis de polímeros y de procesamiento de fibras.
Sistemas para salas blancas y de cumplimiento normativo
La producción de suturas médicas de PGA se lleva a cabo en entornos controlados de sala limpia, normalmente clasificados como ISO Clase 7 o superior.
Los sistemas de control ambiental regulan:
- Niveles de contaminación por partículas
- Estabilidad de la temperatura y la humedad
- Control de la contaminación microbiana
- Gestión de los flujos de personal y de mercancías
Los marcos normativos suelen incluir:
- Sistemas de gestión de la calidad según la norma ISO 13485
- Normas de la Farmacopea de los Estados Unidos (USP)
- Requisitos de la Farmacopea Europea (EP)
- Sistemas de cumplimiento de las buenas prácticas de fabricación (GMP) para productos sanitarios
La trazabilidad a lo largo de toda la cadena de producción es un requisito fundamental para obtener la autorización reglamentaria y garantizar la calidad a largo plazo.
Conclusión
La fabricación de suturas quirúrgicas de PGA de grado médico requiere un sistema de producción estrechamente integrado que combine el control de la síntesis de polímeros, la extrusión de precisión, la ingeniería de fibras trenzadas, la regulación del recubrimiento superficial, el control del proceso de esterilización y la validación de la calidad en múltiples etapas.
El rendimiento de un producto no viene determinado por las propiedades aisladas de los materiales, sino por la estabilidad y la interacción de cada subsistema de producción dentro de un entorno de ingeniería controlado.
A medida que sigue aumentando la demanda de materiales quirúrgicos reabsorbibles, los sistemas de producción están evolucionando hacia mayores niveles de automatización, integración de la supervisión de procesos y control de la uniformidad a nivel molecular a lo largo de toda la cadena de fabricación.
En este contexto, la estabilidad del proceso, el control de la cristalización y el diseño del sistema de purificación de polímeros siguen siendo factores fundamentales para lograr un rendimiento mecánico reproducible y el cumplimiento de la normativa en la producción de suturas de PGA de grado médico.