
Captura directa de aire (DAC) Esto plantea un problema complejo de transferencia de masa entre gas y líquido. El CO₂ atmosférico se encuentra en una concentración extremadamente baja, por lo que los sistemas de captura de CO₂ mediante disolvente líquido deben procesar grandes volúmenes de aire y, al mismo tiempo, generar una superficie de interfaz suficiente y eficaz para la absorción del CO₂.
Esto cambia la lógica convencional del diseño de los absorbedores. El mejor contactador gas-líquido no es necesariamente el dispositivo con el mayor coeficiente de transferencia de masa. El rendimiento industrial depende del equilibrio entre Transferencia de CO₂, caída de presión en el lado del aire, circulación de líquido, huella y estabilidad de funcionamiento.
Por lo tanto, para los ingenieros de procesos, la verdadera cuestión no es cómo maximizar el área de contacto, sino cómo alcanzar la capacidad de captura requerida sin permitir que la potencia de los ventiladores, la demanda de bombeo o el riesgo de ampliación dominen el proceso.
Por qué el DAC plantea un problema inusual de transferencia de masa entre gas y líquido
La captura de CO₂ mediante disolvente líquido (DAC) pone en contacto el aire ambiente con un medio de absorción reactivo. Sin embargo, a diferencia de muchos procesos convencionales de absorción de CO₂, la DAC funciona con concentraciones atmosféricas de CO₂ de tan solo unos pocos cientos de partes por millón.
La baja presión parcial de CO₂ limita la fuerza motriz de la transferencia de masa. Por lo tanto, para alcanzar tasas de captura significativas se requieren una cinética de absorción reactiva favorable, una superficie efectiva considerable, un gran caudal de aire o una combinación de estos factores.
El proceso de ingeniería es sencillo:
Baja presión parcial de CO₂ → fuerza motriz limitada → gran caudal de aire → área de contacto considerable → limitaciones en cuanto a la caída de presión y el consumo energético
El tratamiento del aire reviste especial importancia. Dado que los procesos DAC industriales gestionan un enorme caudal de aire, incluso unos aumentos relativamente pequeños en la caída de presión del lado del aire pueden traducirse en un esfuerzo significativo para el ventilador.
Por lo tanto, la velocidad superficial del gas se convierte en una variable de diseño fundamental. Aumentar la velocidad puede reducir la sección transversal necesaria, pero también puede incrementar la caída de presión, el riesgo de arrastre y la sensibilidad a la geometría del contactor.
Por lo tanto, el absorbedor DAC debe diseñarse teniendo en cuenta ambos el rendimiento de la transferencia de masa y la energía necesaria para alcanzar ese rendimiento.
¿Qué es lo que realmente determina el rendimiento de los contactores DAC?
La selección de equipos de contacto gas-líquido requiere algo más que comparar la superficie nominal o los coeficientes de transferencia de masa publicados. Hay cinco variables que interactúan entre sí y que determinan en gran medida si un concepto puede convertirse en un absorbedor industrial.
Fuerza motriz de la transferencia de masa y absorción reactiva
La transferencia de CO₂ depende de las condiciones de la fase gaseosa, el equilibrio del disolvente y la cinética de la reacción química. Los disolventes alcalinos reactivos pueden mantener condiciones de absorción favorables al convertir el CO₂ disuelto en especies químicamente ligadas.
Sin embargo, la cinética de reacción por sí sola no elimina la resistencia al transporte. La resistencia de la película de gas, el comportamiento de la película de líquido y la renovación de la interfaz gas-líquido siguen influyendo en el rendimiento global de la absorción.
Por eso, el desarrollo del disolvente y el diseño del contactor deben evaluarse conjuntamente, en lugar de como problemas de optimización independientes.
Área interfacial efectiva
Un relleno con una superficie específica elevada puede aumentar el contacto potencial entre el gas y el líquido, pero la superficie instalada no está automáticamente disponible para la transferencia de masa.
Superficie instalada ≠ superficie mojada ≠ superficie efectiva de transferencia de masa
Una distribución deficiente del líquido, la formación de canales, una humectación incompleta o la presencia de zonas secas locales pueden reducir el aprovechamiento del área de transferencia de masa. Esta distinción cobra mayor importancia a medida que aumentan las dimensiones del absorbedor.
Una señal útil de fallo se produce cuando aumenta la superficie nominal del relleno, pero la captura de CO₂ solo mejora de forma marginal. Antes de añadir más relleno, los ingenieros deben analizar la calidad de la humectación, la distribución del líquido y el flujo local de gas.
Caída de presión en el lado del aire
La caída de presión influye directamente en la electricidad necesaria para hacer circular el aire ambiente a través del equipo de absorción.
Resistencia del contactor ↑ → ΔP ↑ → tiempo de funcionamiento del ventilador ↑ → energía captada ↑
Esto da lugar a una limitación de diseño que no se manifiesta con tanta intensidad en muchos sistemas de absorción de gas concentrado. Una mayor profundidad del relleno o una geometría más compacta podrían mejorar la transferencia, aunque al mismo tiempo harían que el proceso DAC en su conjunto resultara menos atractivo.
Si la capturación mejora mientras que la demanda del ventilador aumenta de forma desproporcionada, es posible que el proceso ya esté limitado por su margen de caída de presión, en lugar de por su potencial teórico de transferencia de masa.
Proporción líquido-gas y distribución
Una mayor circulación de líquido puede mejorar la humectación y mantener la capacidad de disolvente en todo el contactor. Además, aumenta la carga de bombeo y puede alterar el margen de inundación, el arrastre y la hidrodinámica general.
Por lo tanto, que un líquido sea más líquido no significa automáticamente que sea mejor.
Si el aumento de la relación L/G apenas produce una eliminación adicional de CO₂, es posible que el suministro de líquido ya no sea la limitación principal. La siguiente cuestión técnica debería centrarse en el área efectiva, la cinética de reacción, la transferencia en el lado del gas o el tiempo de residencia.
Propiedades de los disolventes y compatibilidad con los materiales
La viscosidad, la tensión superficial, la corrosividad, la tendencia a la precipitación y la estabilidad química influyen tanto en el rendimiento de la absorción como en la configuración de los equipos.
Las soluciones alcalinas fuertes, por ejemplo, pueden imponer requisitos adicionales en cuanto a los materiales. El comportamiento de los disolventes también puede influir en la humectación, el diseño del distribuidor, la demanda de bombeo, el riesgo de formación de incrustaciones y el margen operativo sostenible.
Por lo tanto, la selección del equipo debería comenzar con el sistema de procesamiento con disolventes, no con el catálogo de contactores.
Comparación de equipos de contacto gas-líquido para la captura de dióxido de carbono (DAC)
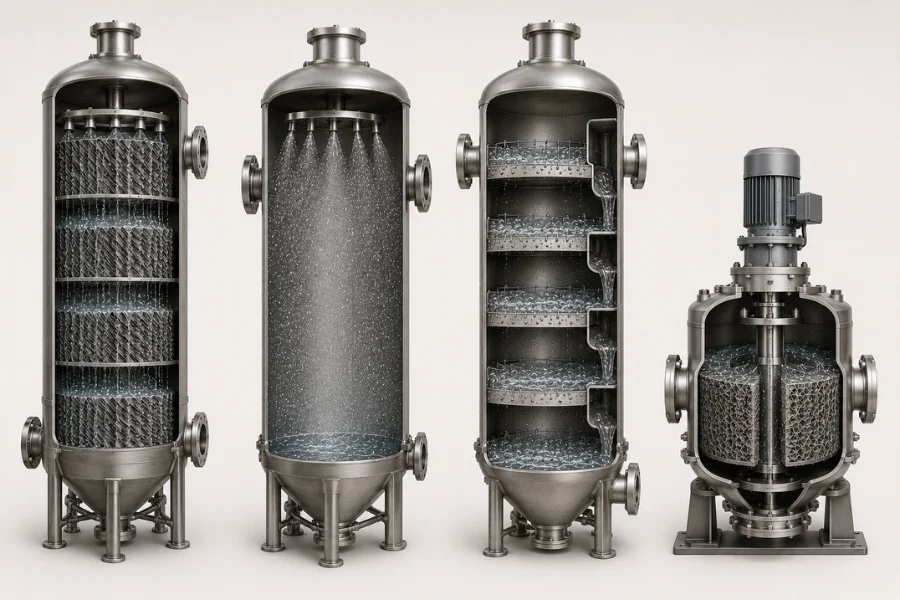
Las distintas arquitecturas de los contactores resuelven el mismo problema de absorción de CO₂ mediante diferentes combinaciones de superficie de interfaz, hidrodinámica y resistencia al flujo de gas.
Columnas de relleno y relleno estructurado
Los contactores con relleno distribuyen el líquido por las superficies internas mientras el aire pasa a través de canales de flujo interconectados. El relleno estructurado resulta interesante cuando es necesario combinar una superficie efectiva elevada con una caída de presión controlada y una geometría de flujo predecible.
La disyuntiva surge cuando se aumenta la profundidad o la densidad del relleno. Aunque una mayor superficie puede mejorar la absorción, también pueden aumentar la caída de presión y la sensibilidad a una distribución inadecuada.
Por lo tanto, es necesario evaluar conjuntamente el diseño del distribuidor, la humectabilidad, la velocidad superficial del gas, la geometría del relleno y el margen de diseño. En el caso de los grandes sistemas DAC basados en disolventes, el contacto estructurado puede ofrecer un equilibrio práctico entre el rendimiento de la transferencia de masa y la confianza en la ampliación de la escala.
Conectores de pulverización
Los sistemas de pulverización dispersan gotitas de disolvente en un espacio gaseoso relativamente abierto. Su baja resistencia al flujo puede resultar muy útil cuando la energía necesaria para mover el aire constituye una limitación importante del proceso.
La desventaja es que el área interfacial volumétrica es menor en comparación con los equipos de disposición densa. El tamaño de las gotas, la cobertura de la pulverización, el tiempo de residencia, el arrastre y las dimensiones del equipo cobran importancia.
Esto hace que el contacto por pulverización cobre especial relevancia cuando es más importante minimizar el consumo energético del ventilador que reducir el tamaño físico del absorbedor.
Columnas de bandejas
Las columnas de bandejas permiten un contacto por etapas entre el gas y el líquido y cuentan con métodos de diseño hidrodinámico bien consolidados en los procesos químicos convencionales.
Sin embargo, en el caso del DAC, la caída de presión a lo largo de varias etapas y una menor superficie interfacial específica pueden convertirse en desventajas cuando hay que tratar cantidades extremadamente grandes de aire ambiente.
Los sistemas de bandejas pueden seguir siendo adecuados cuando la flexibilidad en la manipulación de líquidos o un rango de funcionamiento concreto justifiquen el contacto por etapas, pero no deben elegirse simplemente porque se trate de una tecnología con la que se está familiarizado.
Lechos de relleno rotativos y contactores intensificados
Los lechos fijos rotativos utilizan la aceleración centrífuga para generar películas finas, gotas e interfaces que se renuevan rápidamente. La intensificación del proceso resultante puede aumentar la transferencia de masa volumétrica y reducir el espacio que ocupan los equipos.
El diseño compacto conlleva otra serie de consideraciones de ingeniería: energía rotacional, complejidad mecánica, mantenimiento, criterios de ampliación y gestión de grandes caudales de aire.
Por lo tanto, un contactor intensificado resulta interesante cuando la superficie de contacto o la transferencia volumétrica son la limitación principal, y no necesariamente siempre que se desee la mayor tasa de transferencia de masa posible.
Matriz de selección técnica para contactores DAC
No existe ningún contactor gas-líquido que sea óptimo en todos los casos. La configuración más adecuada varía en función de la limitación dominante del proceso.
| Contactor | Potencial de transferencia de masa | Caída de presión en el lado del aire | Huella | Complejidad | Aumenta tu confianza | Señal de selección típica |
|---|---|---|---|---|---|---|
| Embalaje estructurado | Alta | Bajo-moderado | Moderado | Moderado | Alta | DAC equilibrado a gran escala con disolvente |
| Conmutador de pulverización | Moderado | Muy bajo | Grande | Bajo-moderado | Alta | Proceso sensible a la energía del ventilador |
| Columna de bandejas | Moderado | Moderado-alto | Moderado | Moderado | Alta | Flexibilidad en la manipulación de líquidos |
| Lecho fijo rotativo | Muy alta | Depende del sistema | Pequeño | Alta | En desarrollo | Intensificación compacta de procesos |
La tabla debe utilizarse como herramienta de selección, más que como una clasificación universal. Un diseño optimizado para ocupar el mínimo espacio puede que no reduzca al mínimo el consumo energético, mientras que un contactor con una caída de presión muy baja puede requerir un mayor volumen de equipo.
Desde el diseño conceptual hasta la selección de soluciones de ingeniería
Un proceso de selección práctico comienza por la capacidad de captura y el sistema de disolventes, más que por un tipo de equipo concreto.
Definir el ámbito del proceso
Establecer la tarea de eliminación de CO₂, las condiciones ambientales, el objetivo de captura, el caudal de aire y las características del disolvente. Deben tenerse en cuenta las variaciones de temperatura y humedad, ya que pueden alterar el comportamiento de absorción y el margen de funcionamiento.
Los requisitos de transferencia de masa pueden traducirse, por tanto, en área efectiva, tiempo de contacto, carga de líquido y velocidad superficial admisible del gas.
Establecer el presupuesto de caída de presión
Antes de definir la geometría del contactor, determina qué caída de presión puede tolerar el proceso.
Esto obliga a que el diseño se conecte:
Caudal de aire → área de la sección transversal → velocidad del gas → ΔP → potencia del ventilador
Un contactor que cumple el objetivo de absorción pero supera el presupuesto energético destinado a la circulación de aire no es una solución DAC optimizada.
Comprobar y validar el contactor
Ahora es posible comparar los sistemas de empaquetamiento, los sistemas de pulverización, los equipos por etapas y los contactores intensificados con los mismos requisitos.
La evaluación detallada debe abarcar la distribución del líquido, la humectación, el arrastre, el margen de inundación, la canalización, la caída de presión y la sensibilidad a las variaciones en las cargas de gas y líquido. Estas variables hidrodinámicas determinan si el rendimiento teórico del absorbedor se mantiene en condiciones reales de funcionamiento.
Validación a escala piloto
Las pruebas piloto deberían medir algo más que la eficiencia en la eliminación de CO₂.
El comportamiento ante la caída de presión, la utilización del área de transferencia de masa, la circulación del disolvente, el rendimiento del distribuidor, la corrosión, la precipitación, la formación de incrustaciones y la respuesta a condiciones ambientales reales son aspectos relevantes para la ampliación a escala comercial.
El objetivo no es simplemente demostrar que se produce la absorción de CO₂. Se trata de determinar si la transferencia de masa, la demanda de energía, el comportamiento de los materiales y la controlabilidad del proceso siguen siendo reproducibles a la siguiente escala.
Por qué la expansión puede transformar al mejor contratista
Los datos de absorción obtenidos en laboratorio permiten identificar combinaciones prometedoras de disolventes y contactores, pero el aumento de las dimensiones de los equipos modifica el entorno hidrodinámico.
Las áreas de flujo más amplias pueden dificultar el mantenimiento de una distribución uniforme del líquido y del gas. Las diferencias locales de velocidad, el humedecimiento incompleto, la formación de canales y las variaciones en la caída de presión pueden reducir el rendimiento real, incluso cuando las especificaciones nominales del relleno no varían.
Una vía habitual para la ampliación de la escala es:
Cuanto mayor es el contactor, más difícil resulta la distribución, lo que provoca un humedecimiento desigual, una disminución del área efectiva y una desviación del rendimiento de captura respecto a lo previsto.
Por eso, mantener la misma superficie nominal por unidad de volumen no es un criterio suficiente para la ampliación de escala.
Las campañas de funcionamiento más prolongadas también pueden poner de manifiesto problemas que pasan desapercibidos en los experimentos de corta duración: degradación por disolventes, precipitaciones, corrosión, obstrucción de los distribuidores, formación de niebla, incrustaciones y variaciones estacionales de las condiciones ambientales.
Por lo tanto, la ampliación a escala industrial requiere un margen de funcionamiento, más que un único punto de diseño. La tasa de captura, la caída de presión, la relación L/G, la velocidad del gas, las condiciones del disolvente y la estabilidad hidrodinámica deben mantenerse dentro de límites aceptables en todo el rango realista de variabilidad operativa.
Lógica práctica para la selección de contactores DAC
Las señales de proceso pueden revelar qué limitación técnica merece especial atención antes de incorporar equipos adicionales.
| Señal de proceso | Posible diagnóstico técnico | Dirección de Ingeniería |
|---|---|---|
| Gran superficie de empaquetamiento, pero escasa mejora en la captura | Aprovechamiento deficiente del espacio o distribución inadecuada | Comprueba la humectación y la distribución |
| La captación aumenta, pero la demanda de los aficionados crece considerablemente | El presupuesto para la caída de presión se está convirtiendo en un factor limitante | Reducir la resistencia en el lado del gas |
| Un valor de L/G más alto apenas mejora la captura | Es posible que el suministro de líquido ya no controle la transferencia | Reevaluar la cinética y el área efectiva |
| La huella se convierte en la limitación principal | Transferencia volumétrica insuficiente | Evaluar el contacto estructurado o intensificado |
| Se prevé la formación de incrustaciones o de sólidos | Riesgo de mantenibilidad | Plantéate una geometría más abierta |
| Predomina el riesgo asociado a la ampliación a escala comercial | Incertidumbre hidrodinámica | Dar prioridad a la validación piloto y al comportamiento de flujo comprobado |
Estas señales refuerzan el principio fundamental de la ingeniería: cambiar el contactor no solo afecta a la transferencia de masa. Puede modificar la potencia del ventilador, el rendimiento del bombeo, el inventario de líquidos, el espacio ocupado, la facilidad de mantenimiento y la integración del sistema de regeneración.
Diseño del contactor como parte del proceso DAC
Los equipos de contacto gas-líquido se sitúan a caballo entre la química de los disolventes y el diseño de procesos industriales. Su rendimiento influye en la cantidad de aire que hay que mover, la cantidad de disolvente que debe circular, el tamaño que alcanza el absorbedor y la regularidad con la que puede funcionar el proceso.
Lo mejor DAC Por lo tanto, el contactor no es necesariamente el dispositivo con el mayor coeficiente de transferencia de masa. Es la configuración la que mantiene un nivel suficiente de Rendimiento en la absorción de CO₂ con una caída de presión, una demanda energética, unas dimensiones de los equipos y un riesgo operativo aceptables.
En el caso de las tecnologías DAC que pasan de la fase de desarrollo conceptual a la de implantación piloto y comercial, la selección de los contactores debe integrarse con la regeneración con disolventes, los servicios de apoyo, los materiales, el control de procesos y la disposición de la planta.
DODGEN aborda este reto como un problema de ingeniería de procesos e industrialización, integrando la absorción reactiva, la hidrodinámica, la intensificación de procesos, la configuración de los equipos, la validación en escala piloto y la ampliación de escala, en lugar de optimizar el contactor de aire de forma aislada.
La cuestión técnica definitiva no es simplemente:, ¿Qué contactor captura más CO₂?
Es:
¿Qué arquitectura de contacto puede reproducir el rendimiento de transferencia de CO₂ requerido en todo el rango de funcionamiento industrial sin que la demanda energética, la escala de los equipos o la complejidad operativa se conviertan en el siguiente cuello de botella?



