
Ácido poliláctico Se ha convertido en uno de los polímeros de origen biológico que más rápido está creciendo en la fabricación industrial. Sus materias primas renovables, su menor dependencia del carbono fósil y sus características biodegradables han acelerado su adopción en los sectores del embalaje, la impresión 3D, los productos de consumo desechables y las aplicaciones de materiales sostenibles.
Sin embargo, muchas instalaciones se dan cuenta de que los polímeros respetuosos con el medio ambiente no garantizan por sí solos unos entornos de producción con bajas emisiones.
El procesamiento industrial del PLA sigue implicando secado térmico, transporte de material fundido, extrusión, desvolatilización, formulación y exposición repetida al calor. En condiciones reales de taller, estas operaciones pueden generar compuestos orgánicos volátiles, aldehídos, productos de degradación oxigenados y acumulación localizada de olores que influyen directamente en la calidad del aire interior y en las condiciones de exposición laboral a largo plazo.
Para muchos fabricantes, la cuestión ya no es si el PLA es sostenible.
El verdadero reto consiste en determinar si la producción a gran escala de PLA puede mantenerse estable desde el punto de vista operativo y, al mismo tiempo, controlar las emisiones de los talleres, la exposición de los operarios, el consumo energético y la presión derivada del cumplimiento de la normativa medioambiental.
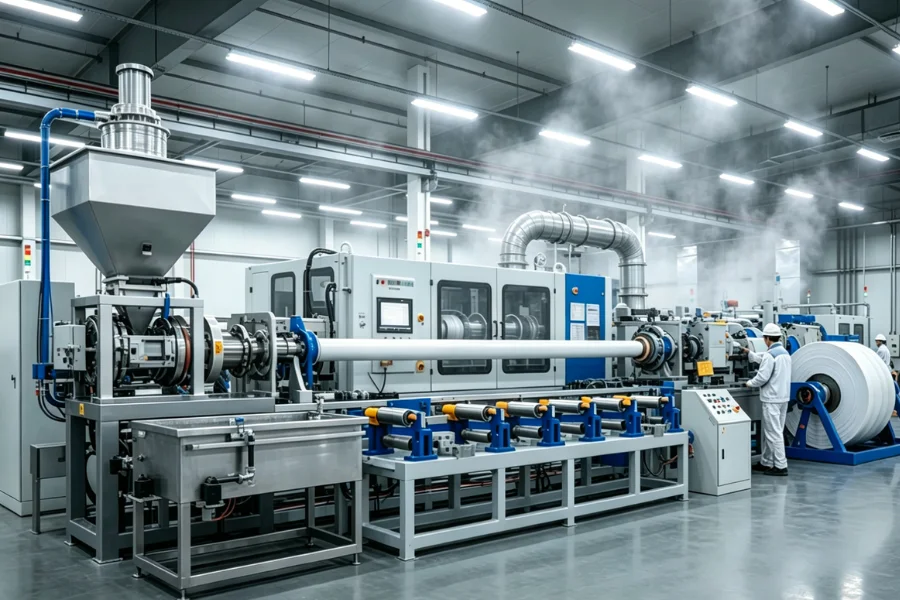
Por qué los talleres de procesamiento de PLA siguen teniendo problemas con los COV y los olores
El PLA se suele presentar como una alternativa más respetuosa con el medio ambiente que los polímeros derivados del petróleo, como el ABS y el poliestireno. Desde el punto de vista de las emisiones de carbono a lo largo del ciclo de vida, esto suele ser cierto.
Sin embargo, los entornos de fabricación reales funcionan en condiciones muy diferentes a las de las demostraciones a escala de laboratorio.
Los talleres de PLA industrial suelen incluir:
- Líneas de extrusión continua
- Cilindros calefactados multizona
- Sistemas de secado con tolva
- Secciones de ventilación al vacío
- Sistemas de alimentación con aditivos
- Unidades de filtración por fusión
- Sistemas de transporte de pellets
- Mezcla de materiales reciclados
- Campañas de producción de larga duración
En estas condiciones, pueden seguir produciéndose reacciones de degradación térmica incluso cuando las temperaturas de procesamiento se mantengan dentro de los rangos nominales de funcionamiento.
Varios estudios sobre entornos de procesamiento térmico de polímeros han señalado un aumento de las emisiones de aldehídos y de COV oxigenados cuando las temperaturas de extrusión superaban aproximadamente los 200-220 °C, especialmente durante operaciones con tiempos de residencia prolongados o en condiciones de procesamiento con alto contenido de oxígeno.
En la práctica, los supervisores de producción suelen observar que la intensidad del olor aumenta durante los periodos de rendimiento inestable, más que durante el propio funcionamiento en estado estable.
En ocasiones, los operarios señalan una mayor acumulación de vapor de olor dulce cerca de las estaciones de carga de gránulos poco después de que se reanude la producción tras paradas temporales de la línea, sobre todo cuando quedan residuos de polímero en el interior de los cilindros calentados durante los periodos de inactividad sin un caudal de purga suficiente.
En algunas instalaciones, los equipos de mantenimiento observan que las quejas por olores aumentan tras las paradas del fin de semana, ya que el PLA residual parcialmente degradado queda atrapado en los orificios de ventilación, los filtros de fusión o las secciones de transición del tornillo antes de la puesta en marcha del lunes.
Se trata de realidades operativas de las que rara vez se habla en los contenidos habituales sobre PLA centrados en la sostenibilidad.
De dónde proceden realmente las emisiones de COV durante la producción de PLA
Muchas instalaciones dan por sentado, en un primer momento, que las emisiones de COV proceden únicamente de las boquillas de extrusión o de las secciones calentadas de la matriz.
En realidad, las emisiones suelen producirse simultáneamente en varias etapas del proceso.
Sistemas de secado en tolva y acondicionamiento de pellets
El PLA es muy sensible a la humedad.
Antes de la extrusión, los gránulos suelen someterse a un proceso de secado a una temperatura de entre 60 y 90 °C para evitar la hidrólisis durante el procesamiento en estado fundido. Sin embargo, un flujo de aire mal equilibrado en el interior de las tolvas de secado puede provocar un sobrecalentamiento localizado cerca de las secciones inferiores del cono o zonas de estancamiento del flujo de aire.
Cuando la distribución del flujo de aire se vuelve desigual, algunas zonas de los gránulos pueden quedar expuestas al calor durante un tiempo prolongado, lo que aumenta la degradación térmica de bajo nivel antes incluso de que comience la extrusión.
Algunos ingenieros de procesos señalan que la intensidad del olor aumenta notablemente durante los periodos de elevada humedad ambiental, ya que los sistemas de secado lo compensan con ciclos de calentamiento más largos y mayores cargas de circulación de aire.
Las instalaciones que utilizan sistemas de secado de alto rendimiento se enfrentan en ocasiones a picos adicionales de COV después de que la saturación del desecante reduzca la eficiencia del secado sin que se activen inmediatamente las alarmas para el operador.
Cilindros de extrusión y zonas de procesamiento del tornillo
La extrusión sigue siendo una de las etapas más importantes en la generación de COV durante el procesamiento del PLA.
En el interior de los barriles calentados, el PLA sufre:
- Esfuerzo de cizallamiento térmico
- Compresión en estado fundido
- Exposición al oxígeno
- Fluctuación de la presión
- Variación del tiempo de permanencia
Estas condiciones pueden acelerar las reacciones de escisión de la cadena y de despolimerización.
Entre los compuestos comunes relacionados con los COV asociados al procesamiento térmico del PLA se incluyen:
- Acetaldehído
- Látex
- Compuestos alcohólicos
- Cetonas
- Ácidos orgánicos
- Productos de degradación oxigenados
Varios estudios sobre procesamiento térmico han señalado aumentos cuantificables en la formación de aldehídos a medida que las temperaturas de extrusión superaban los rangos habituales de procesamiento del PLA, situados en torno a los 200-220 °C.
Sin embargo, la temperatura por sí sola no es el único factor.
La configuración de las hélices también influye considerablemente en el comportamiento de las emisiones.
Los diseños de tornillos de barrera con secciones de mezcla agresivas pueden mejorar la homogeneidad de la masa fundida y, al mismo tiempo, aumentar el calentamiento por cizallamiento localizado y el tiempo de permanencia del polímero. Algunos operadores reducen las temperaturas de las zonas del cilindro para disminuir la intensidad del olor, pero luego se encuentran con una presión inestable en la boquilla, un flujo de la masa fundida irregular o picos en el alimentador durante el funcionamiento a mayor rendimiento.
Esto genera una contradicción técnica habitual en los talleres de la PLA:
Un menor estrés térmico puede reducir la formación de COV, aunque al mismo tiempo disminuye la estabilidad de la extrusión y la uniformidad de la producción.
Los ingenieros de procesos suelen tener que elegir entre:
- Reducción de emisiones
- Estabilidad del rendimiento
- Uniformidad de la fusión
- Calidad del producto
- Eficiencia energética
Estas compensaciones se agudizan aún más durante el procesamiento del PLA reciclado.
Orificios de ventilación y secciones de desvolatilización al vacío
Los sistemas industriales de PLA incorporan cada vez más secciones de extrusión ventilada o de desvolatilización al vacío para eliminar la humedad y los productos volátiles de degradación.
Si bien estos sistemas mejoran la calidad del producto, también aumentan la complejidad de la gestión del aire.
En ocasiones, los operarios observan condensación de vapor alrededor de los conductos de escape de los orificios de ventilación durante los arranques matutinos en condiciones de frío, cuando la temperatura de los gases de escape desciende rápidamente en el interior de tramos de conductos con un aislamiento insuficiente.
Si el flujo de aire por los orificios de ventilación se vuelve inestable, los residuos de oligómeros parcialmente condensados pueden acumularse gradualmente alrededor de las tuberías de extracción y contribuir a la persistencia del olor a largo plazo.
El personal de mantenimiento descubre a veces que las zonas muertas de flujo de aire situadas cerca de campanas extractoras mal colocadas permiten que los vapores se recirculen hacia los pasillos por donde circulan los operarios, en lugar de eliminar por completo las emisiones de la zona de proceso.
En los sistemas de alto rendimiento, una carga de vacío inestable también puede contribuir a la aparición de pulsaciones de presión intermitentes en el interior de las zonas de desvolatilización, especialmente cuando la viscosidad de la masa fundida fluctúa durante los periodos de transición del material.
Operaciones de filtración en estado fundido y cambio de tamices
La emisión de COV suele aumentar durante las tareas de mantenimiento manual.
Los cambios de tamiz, la limpieza del cilindro, el mantenimiento de las matrices y las operaciones de purga suelen exponer los residuos de polímero parcialmente degradados directamente al aire del taller.
Algunos responsables de seguridad, salud y medio ambiente señalan que las actividades de mantenimiento de corta duración pueden generar temporalmente una intensidad de olor localizada mayor que la propia operación continua normal.
Este problema se hace más evidente en las instalaciones que procesan compuestos de PLA con relleno o ricos en aditivos, ya que los residuos degradados pueden quedar atrapados en el interior de los conjuntos de filtración de la masa fundida durante largos periodos de tiempo antes de que se produzca una parada para realizar tareas de mantenimiento.
Áreas de enfriamiento, peletización y transporte
La formación de COV no se detiene inmediatamente después de que el polímero salga de la matriz.
Las hebras calientes y el material recién peletizado pueden seguir liberando compuestos orgánicos en pequeñas cantidades durante las fases de enfriamiento y transporte.
Los operarios que trabajan cerca de sistemas cerrados de transporte de pellets señalan en ocasiones una mayor acumulación de olores durante los turnos de producción nocturnos, cuando la velocidad del flujo de aire en el taller disminuye tras la reducción parcial de la potencia del sistema de climatización.
En algunas instalaciones, la acumulación de partículas finas cerca de los sistemas de transporte de pellets se combina con residuos orgánicos semivolátiles, lo que da lugar, poco a poco, a zonas con olores persistentes cerca de los tramos cerrados de las cintas transportadoras.
COV típicos detectados en entornos de fabricación de PLA
En comparación con el procesamiento del ABS, el PLA suele generar menores emisiones totales de COV. Sin embargo, en condiciones de funcionamiento industrial siguen produciéndose emisiones cuantificables.
En estudios relacionados con la extrusión térmica y los entornos de procesamiento de polímeros se han identificado compuestos como:
- Acetaldehído
- Látex
- Etanol
- Alcohol isopropílico
- Hexanal
- Cetonas
- Ácidos orgánicos
- Compuestos relacionados con el acrílico
Algunos estudios también han señalado un aumento de los COV oxigenados en condiciones térmicas con alto contenido de oxígeno, lo que indica que las reacciones de oxidación secundarias pueden influir significativamente en la composición final del aire del taller.
Esta distinción es importante porque muchos de los compuestos detectados en las naves de producción no son emitidos directamente por el propio PLA.
En cambio, pueden formarse a través de:
- Formación secundaria de COV
- Vías de oxidación radicalaria
- Interacciones del ozono en interiores
- Reacciones de oxidación térmica
- Procesos de fotooxidación
- Química de la degradación impulsada por el oxígeno
Varios estudios de laboratorio en los que se compararon condiciones de procesamiento ricas en oxígeno con condiciones inertes pusieron de manifiesto una mayor diversidad de COV en presencia de oxígeno, lo que respalda el papel de las reacciones atmosféricas secundarias durante el procesamiento térmico de los polímeros.
En la práctica, esto significa que la calidad del aire del taller puede seguir variando después de que las emisiones salgan del propio sistema de extrusión.
Las instalaciones que cuentan con sistemas de iluminación intensa, una exposición elevada al ozono o una renovación insuficiente del aire fresco pueden favorecer, sin quererlo, una oxidación secundaria adicional en el interior de los espacios de producción cerrados.
Por qué los parámetros de procesamiento influyen de manera significativa en la calidad del aire de los talleres
El comportamiento de los COV industriales depende en gran medida de los parámetros operativos.
Pequeños ajustes en los procesos pueden modificar significativamente los perfiles de emisión.
Estabilidad térmica
La temperatura sigue siendo una de las variables más influyentes.
Muchas instalaciones se centran únicamente en la temperatura media del barril, sin tener en cuenta el desequilibrio entre las zonas del barril correspondientes a las secciones de alimentación, compresión y dosificación.
En la práctica, el sobrecalentamiento localizado en el interior de las zonas de transición puede generar puntos críticos de degradación térmica temporal, incluso cuando las temperaturas medias mostradas parecen estables.
Algunos equipos de mantenimiento detectan picos de olor después de que la deriva de los termopares provoque un sobrecalentamiento inadvertido en las zonas de calentamiento del centro del cilindro durante largos periodos de producción.
Tiempo de permanencia y rendimiento
Un tiempo de permanencia prolongado aumenta considerablemente el riesgo de degradación.
Este problema suele aparecer durante:
- Retrasos en la puesta en marcha
- Operación de bajo rendimiento
- Comportamiento inestable del alimentador
- Interrupciones en la línea
- Períodos de transición sustanciales
Cuando el rendimiento disminuye mientras el calentamiento del cilindro sigue activo, es posible que el polímero residual permanezca expuesto a temperaturas elevadas durante períodos prolongados.
Los supervisores de producción señalan en ocasiones que se produce un olor a aldehído más intenso durante el funcionamiento a carga parcial que durante la producción a plena capacidad, ya que el movimiento más lento de la masa fundida aumenta la exposición térmica acumulada.
Exposición al oxígeno y oxidación secundaria
Los diseños de procesamiento abiertos permiten una mayor interacción del oxígeno con las superficies de polímero calentadas.
Las condiciones de procesamiento ricas en oxígeno pueden acelerar:
- Formación de aldehídos
- Reacciones en cadena radicales
- Generación de productos de oxidación
- Formación secundaria de COV
Algunos ingenieros de procesos intentan mejorar el confort en el taller aumentando la velocidad del flujo de aire local en torno a los sistemas de extrusión. Sin embargo, un flujo de aire excesivo puede desestabilizar en ocasiones el control térmico en las zonas sensibles de la matriz y alterar involuntariamente la uniformidad de la refrigeración.
Esto genera otra contradicción industrial:
Un mayor caudal de aire mejora la dilución de los COV y, al mismo tiempo, aumenta la inestabilidad térmica en torno a los equipos de extrusión de precisión.
Integración de PLA reciclado
El PLA reciclado añade una mayor complejidad.
Los ciclos de fusión repetidos reducen la estabilidad térmica y aumentan la variabilidad en el comportamiento de degradación.
Las instalaciones que intentan mejorar sus indicadores de sostenibilidad mediante una elevada integración de materiales reciclados a veces se enfrentan a:
- Mayor variabilidad del olor
- Mayor carga en el conducto de ventilación
- Comportamiento de desvolatilización más inestable
- Mayor formación de aldehídos
- Mayor frecuencia de cambio de pantalla
Estas consecuencias operativas suelen subestimarse durante las primeras fases de planificación de la sostenibilidad.
Exposición laboral, presión para cumplir con la normativa y cuestiones relacionadas con la seguridad, la salud y el medio ambiente
La mayoría de los talleres de PLA no presentan situaciones de toxicidad aguda comparables a las de las plantas químicas con alto contenido en disolventes.
Sin embargo, la exposición prolongada a niveles bajos sigue siendo un motivo de preocupación importante en el ámbito industrial.
Entre los posibles problemas relacionados con la exposición se incluyen:
- Fatiga olfativa crónica
- Irritación ocular
- Molestias respiratorias
- Insatisfacción de los operadores
- Zonas de mayor exposición
- Exposición por inhalación durante turnos prolongados
En la actualidad, muchas instalaciones se enfrentan a una presión cada vez mayor por parte de:
- Valores de exposición previstos por la OSHA
- Normas sobre la calidad del aire en interiores
- Requisitos de información en materia de ESG
- Auditorías de sostenibilidad de los clientes
- Evaluaciones de cumplimiento de la normativa de exportación
- Documentación sobre la exposición de los trabajadores
Los responsables de EHS reconocen cada vez más que el simple hecho de incluir la etiqueta “de origen biológico” no elimina el riesgo de auditoría.
Actualmente, varios clientes multinacionales solicitan documentación relacionada con:
- Reducción de los COV
- Control de la exposición de los trabajadores
- Gestión del flujo de aire
- Prácticas de fabricación sostenibles
- Calidad ambiental en interiores
En algunas instalaciones orientadas a la exportación, las evaluaciones de sostenibilidad de los clientes analizan ahora las condiciones medioambientales de los talleres junto con los indicadores de la huella de carbono.
Esto traslada el debate de la simple imagen de marca medioambiental al cumplimiento operativo cuantificable.
Estrategias de ingeniería de ventilación para talleres de producción de PLA
El diseño de la ventilación se ha convertido en uno de los aspectos más subestimados de la fabricación sostenible de polímeros.
Muchas instalaciones instalan inicialmente sistemas generales de ventilación por dilución, pero más tarde descubren una acumulación localizada y persistente de vapores cerca de las líneas de extrusión o de las zonas de transferencia de gránulos.
Para lograr un control eficaz de los COV, suele ser necesario aplicar estrategias de ingeniería por niveles.
Ventilación por extracción local
Sistemas de captura localizados situados cerca de:
- Salidas de troqueles
- Orificios de ventilación
- Sistemas de peletización
- Estaciones de purga
- Zonas de cambio de pantalla
puede reducir considerablemente la exposición del operario.
Sin embargo, la ubicación de la campana extractora es muy importante.
Los sistemas de extracción mal situados pueden arrastrar involuntariamente nubes de vapor por las vías de paso de los operarios antes de que se produzca una captura completa.
Los instaladores de sistemas de ventilación a veces observan que unos ligeros ajustes en el ángulo de la campana mejoran la eficacia de la captación de forma más eficaz que el simple aumento del volumen del flujo de aire de extracción.
Zonificación de presión negativa
Algunas instalaciones avanzadas de la PLA dividen los talleres de producción en zonas con flujo de aire a presión controlada.
Este método ayuda a evitar la migración de vapores hacia:
- Salas de control de calidad
- Zonas de embalaje
- Oficinas de operadores
- Zonas de almacenamiento de productos terminados
Las salas de extrusión con presión negativa son cada vez más habituales en las instalaciones que procesan compuestos de PLA reciclados o con un alto contenido en aditivos.
Sistemas de filtración y tratamiento de COV
La elección del método de tratamiento de los COV depende en gran medida de la composición real de las emisiones.
Entre las soluciones más habituales se encuentran:
- Adsorción por carbón activado
- Oxidación catalítica
- Oxidación térmica
- Sistemas de filtración híbridos
- Sistemas de recuperación asistida por condensación
Sin embargo, los sistemas de filtración conllevan otras disyuntivas económicas.
Los sistemas de carbón activo pueden reducir la complejidad de la instalación, aunque aumentan los costes de sustitución y mantenimiento a largo plazo. Los sistemas de oxidación térmica mejoran la eficacia de destrucción, pero aumentan considerablemente el consumo energético y los gastos de funcionamiento.
Algunas instalaciones han constatado que los sistemas agresivos de tratamiento de COV aumentan la carga global en materia de sostenibilidad debido a un mayor consumo de electricidad y a una mayor demanda de energía térmica.
Esto genera otra importante contradicción industrial:
Un mejor control de las emisiones no siempre garantiza un menor impacto medioambiental total.
Reducción de las emisiones de COV sin comprometer la estabilidad de la producción
Los fabricantes de PLA más exitosos suelen evitar la optimización de una sola variable.
En cambio, se centran en el equilibrio:
- Calidad del producto
- Consistencia en el rendimiento
- Calidad del aire
- Eficiencia energética
- Carga de mantenimiento
- Objetivos de sostenibilidad
Las estrategias operativas eficaces suelen incluir:
- Mejora del equilibrio en la zona del cañón
- Configuración optimizada de los tornillos
- Reducción de la duración del calentamiento en ralentí
- Procedimientos de purga más rápidos
- Sistemas de alimentación estabilizados
- Proporciones controladas de contenido reciclado
- Calibración preventiva de termopares
- Mejora del aislamiento de los orificios de ventilación
- Selección de aditivos de bajas emisiones
Algunas instalaciones también rediseñan la distribución de los talleres para aislar físicamente los equipos de procesamiento térmico de las zonas con alta concentración de operarios.
En la práctica, la optimización de la disposición a veces mejora las condiciones de exposición de forma más eficaz que las costosas modificaciones de filtrado por sí solas.
La química verde y el futuro de la fabricación de PLA con bajas emisiones
Es probable que, en el futuro, la fabricación de PLA vaya más allá de las materias primas biodegradables.
La próxima generación de sistemas poliméricos sostenibles se centrará cada vez más en:
- Polimerización a baja temperatura
- Sistemas catalíticos más limpios
- Química de aditivos de bajas emisiones
- Recuperación de materiales en circuito cerrado
- Procesamiento sin disolventes
- Integración de las energías renovables
- Ingeniería de procesos con conciencia sobre las emisiones de carbono
Los investigadores también están estudiando vías de proceso que incluyen:
- Sistemas de CO₂ supercrítico
- Tecnología avanzada de desvolatilización
- Diseños de extrusión con menor esfuerzo cortante
- Gestión térmica de precisión
- Mayor resistencia a la oxidación
A medida que sigan aumentando las expectativas en materia de sostenibilidad, es probable que los fabricantes se enfrenten a una presión cada vez mayor para demostrar no solo el uso de materiales renovables, sino también mejoras cuantificables en el rendimiento medioambiental de sus talleres y en la reducción de la exposición de los trabajadores.
Qué deben priorizar los fabricantes industriales durante la ampliación de la producción de PLA
Como Capacidad de producción de PLA A medida que la empresa se expanda a nivel mundial, la gestión de la calidad del aire en los talleres se convertirá cada vez más en un reto de ingeniería a gran escala, en lugar de limitarse a una simple tarea de cumplimiento de la normativa medioambiental.
Las hipótesis sobre el flujo de aire a escala piloto suelen resultar erróneas tras el aumento de la producción a escala comercial:
- Rendimiento
- Carga térmica
- Demanda de ventilación
- Variabilidad de la concentración de COV
- Densidad de operadores
- Complejidad aditiva
Las instalaciones que tengan previsto una ampliación a gran escala de la producción de PLA deberían dar prioridad a:
- Monitorización de la calidad del aire en tiempo real
- Análisis de la estabilidad del proceso
- Cartografía de COV
- Identificación de puntos críticos de exposición
- Escalabilidad de la ventilación
- Accesibilidad para el mantenimiento
- Equilibrio entre consumo energético y rendimiento
- Planificación del cumplimiento normativo a largo plazo
En última instancia, la fabricación sostenible de polímeros no solo depende de los materiales que se produzcan, sino también de hasta qué punto todo el ecosistema de producción resulte estable, controlable y respetuoso con el medio ambiente en condiciones reales de funcionamiento industrial.



